

Zusammenfassung
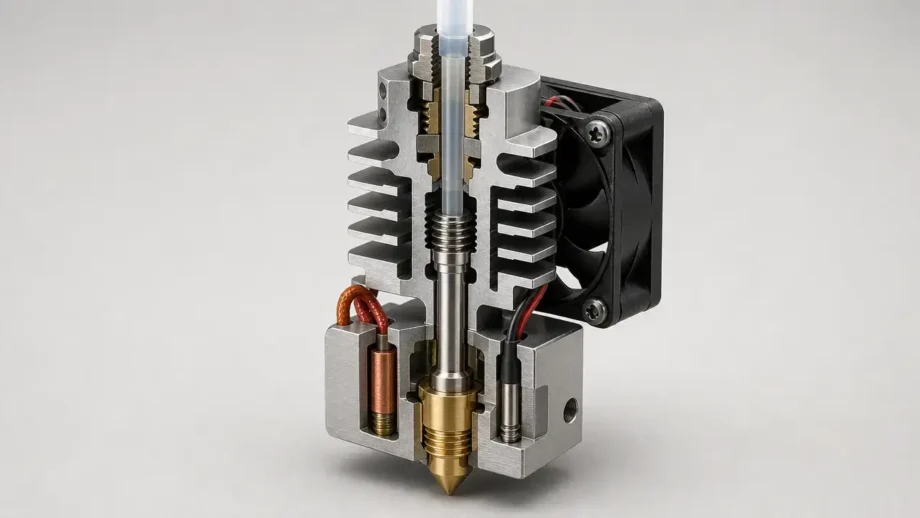
Ein 3D-Drucker-Hotend ist das beheizte, schmelzformende Subsystem bei der Materialextrusion oder MEX: der Teil, in dem eingehendes Filament erweicht, geschmolzen und für die Ablage durch eine Düsenöffnung geformt wird. ISO/ASTM 52900:2021 definiert Materialextrusion als ein additives Fertigungsverfahren, bei dem Material selektiv durch eine Düse oder Öffnung ausgegeben wird, und definiert 3D-Drucken als das Herstellen von Objekten durch das Ablegen von Material mit einem Druckkopf, einer Düse oder anderer Druckertechnologie. [1] Deshalb ist das 3D-Drucker-Hotend zentral für die Schichtbildung in Filamentdruckern. [1]
Dieser Leitfaden behandelt, was zum Hotend gehört, wie es sich vom Extruder und von der Düse unterscheidet, welche Teile bei verschiedenen Konstruktionen üblich sind, wie der Hotend-Typ Temperatur und Durchfluss beeinflusst und warum Verstopfungen meist Probleme mit mehreren Ursachen statt Einzelfehler sind. Nicht behandelt werden Begriffe aus dem Resin-Druck, Anleitungen zur Firmware-Modifikation oder Hinweise zur Netzspannungsverdrahtung.
Wichtige Dinge, die das Hotend steuert
- Temperatur
- Schmelzfluss
- Düsendurchmesser
- Materialkompatibilität
- Verstopfungsrisiko
Was ist ein 3D-Drucker-Hotend?
Ein 3D-Drucker-Hotend ist das beheizte, schmelzformende Subsystem in einem Materialextrusionsdrucker. In der Sprache der Normen wird Materialextrusion über die selektive Ausgabe durch eine Düse oder Öffnung definiert, und die 3D-Druck-Terminologie umfasst ausdrücklich die Ablage durch einen Druckkopf oder eine Düse. [1] Praktisch gesehen ist das Hotend die Baugruppe, die den geschmolzenen Zustand des Filaments unmittelbar vor dem Austritt aus der Maschine als extrudierter Strang erzeugt und steuert.
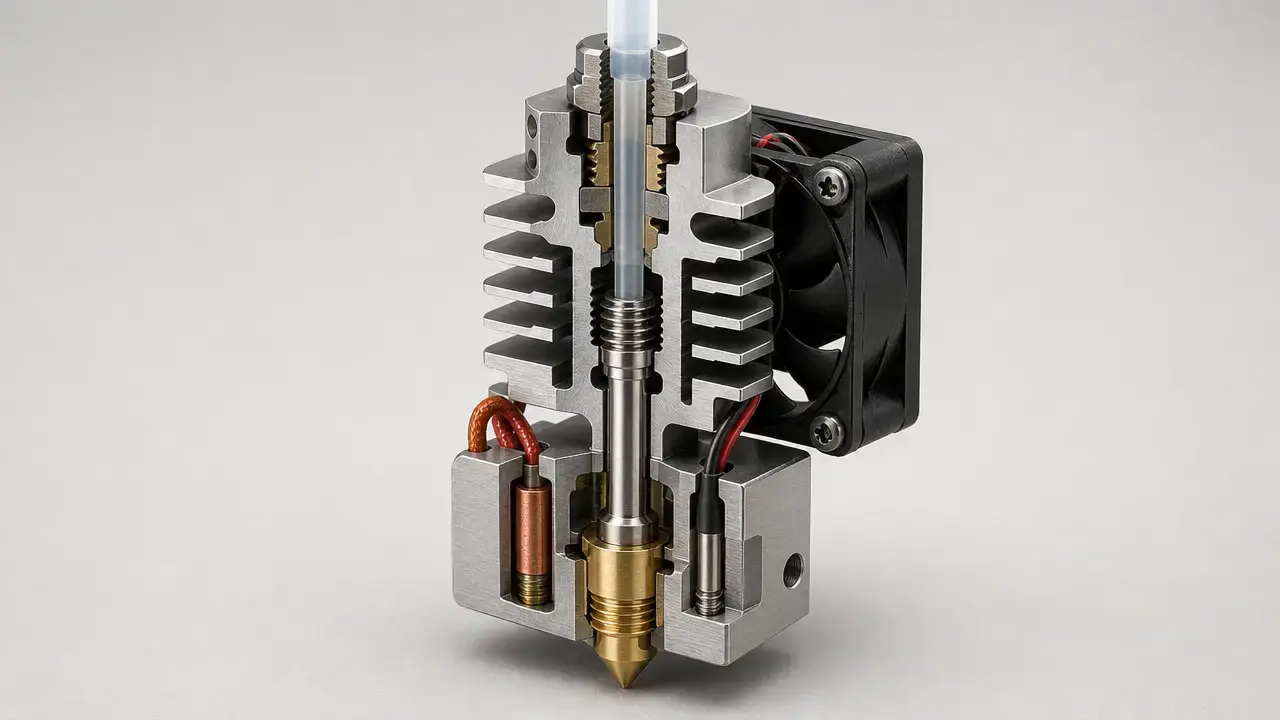
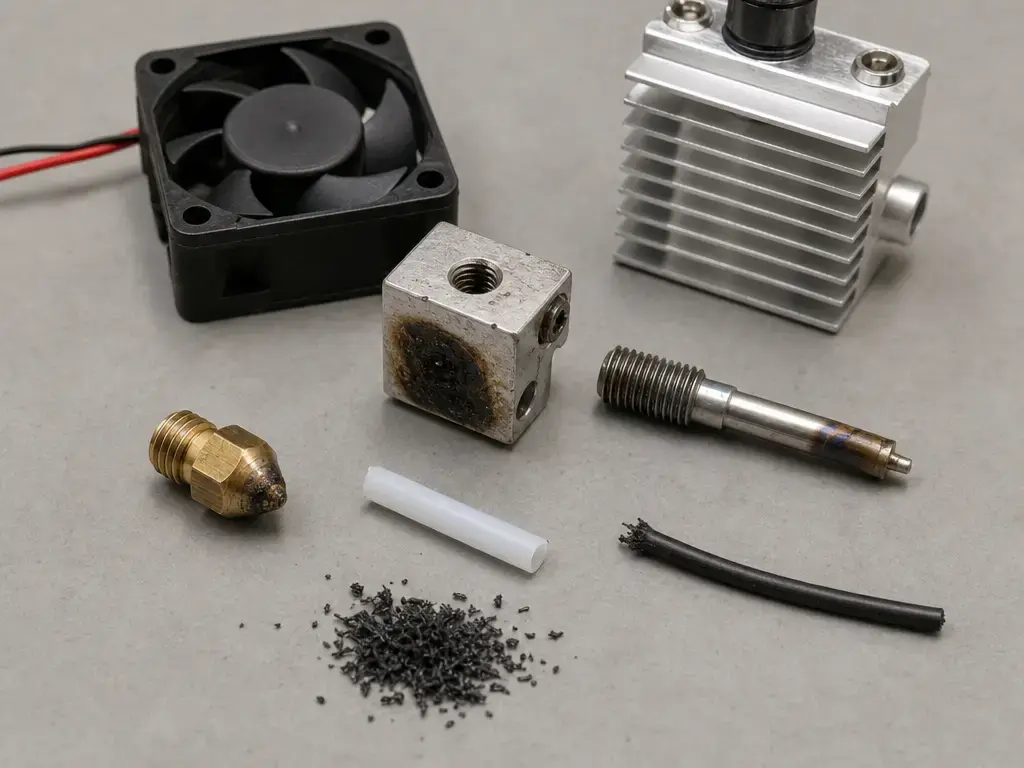
Das Hotend umfasst typischerweise die Düse, den beheizten Schmelzpfad und die Temperaturregel-Hardware rund um diesen Pfad. Ein gängiges vormontiertes Ersatz-Hotend kann eine Düse, einen Heizblock, einen Heatbreak, einen Kühlkörper, ein PTFE-Rohr, eine Heizpatrone und einen Thermistor enthalten. [1] [9] Nicht dazu gehören die Förderzahnräder oder der Antriebsmotor, die das Filament in diesen beheizten Abschnitt schieben oder ziehen. Ein häufiger Sprachfehler ist es, den gesamten Toolhead oder sogar die gesamte Extruderbaugruppe als „Hotend“ zu bezeichnen, obwohl nur der beheizte Schmelzabschnitt gemeint ist. Einfach ausgedrückt: Der Feeder bewegt das Filament in das Hotend, und das Hotend schmilzt und formt es für die Ablage. [1]
Historischer Hintergrund: von FDM- zu FFF-Hotends
Für eine allgemeine Diskussion ist Materialextrusion oder FFF präziser, als FDM als universellen formalen Begriff zu behandeln. Stratasys führt FDM als Marke von Stratasys, daher ist die Verwendung als markenneutraler Sammelbegriff technisch ungenau. [2] Im Alltag sagen viele Menschen dennoch FDM und meinen damit fast jeden Filamentdrucker, aber das ist eine gebräuchliche Kurzform und keine neutrale Normsprache. [1] [2]
Hotend vs. Extruder vs. Düse
Diese Begriffe werden oft vermischt, weil die Teile dicht beieinander sitzen, auf verwandte Weise ausfallen und oft als sich überschneidende Module verkauft werden. Ein Nutzer kann eine Düse tauschen, ein Hotend ersetzen oder an einem Extruder nach Fehlern suchen, und dennoch alle drei Maßnahmen als „das Hotend reparieren“ beschreiben. Die Normterminologie stellt die Düse und die Druckkopf-Idee bei der Materialextrusion in den Mittelpunkt, während der Markenstatus von FDM ein weiterer Grund ist, bei Hardware-Vergleichen präzisere allgemeine Begriffe zu verwenden. [1] [2]
| Begriff | Was es tut | Typische Teile | Häufige Verwechslung |
|---|---|---|---|
| Hotend | Erhitzt und schmilzt Filament und dosiert dann die Schmelze bis zum Austritt. Es umfasst den beheizten Schmelzpfad und die Temperaturregel-Hardware, schließt den Förderantrieb jedoch aus. | Düse, Heizblock, Heizelement, Temperatursensor, Heatbreak, Kühlkörper und oft ein Liner oder geführter Filamentpfad. | Der ganze Toolhead oder Extruder wird als Hotend bezeichnet. |
| Extruder / Feeder | Fördert Filament mit kontrollierter Rate in das Hotend. Er umfasst den Fördermechanismus und den motorgetriebenen Pfad, schließt aber den beheizten Schmelzabschnitt aus. | Antriebszahnräder, Andruckrolle, Motor, Getriebe, Filamentführung. | Eine Hotend-Verstopfung wird als „Extruder-Verstopfung“ beschrieben. |
| Düse | Formt die endgültige Austrittsgeometrie. Sie umfasst die Spitze mit der Öffnung, schließt aber Heizer, Sensor und Kühlkomponenten der kalten Seite aus. | Messing-, gehärteter Stahl- oder anderer Düsenkörper mit definierter Öffnungsgröße. | Die Düse wird so behandelt, als wäre sie das gesamte Hotend. |
| Toolhead | Trägt die Druckend-Hardware als größeres Modul. Er kann Hotend, Lüfter, Sensoren und auf dem Schlitten montierte Verkabelung umfassen, schließt aber den Rest des Druckers aus. | Hotend, Lüfter, Verkabelung, Sonden, Abdeckungen, Montagehardware. | Toolhead und Hotend werden als Synonyme verwendet. |
| Print core | Herstellerspezifische integrierte Baugruppe hotendbezogener Teile. Sie umfasst die vom jeweiligen Hersteller definierten Heiz- und Sensorteile, ist aber kein universelles Branchensynonym für Hotend. | Austauschbares integriertes Modul mit Düsenpfad, Heizer, Sensor und Gehäuse. | „Print core“ wird so verstanden, als bedeute es jedes Hotend jeder Marke. |
Eine einfache Abgrenzung hilft: Der Extruder oder Feeder fördert das Filament, das Hotend schmilzt es, und die Düse definiert die Austrittsgeometrie. Der S7 von UltiMaker zeigt, warum die Düsengröße nur eine Variable ist, indem er 0.25-, 0.4-, 0.6- und 0.8 mm-Optionen innerhalb eines größeren Druckkopfsystems bietet. [5] Der Print Core AA von UltiMaker geht noch weiter, indem er einen 2.85 mm-Filamentpfad, eine 25 W 24 V-Heizpatrone, einen PT100B-Sensor und Betrieb bis 280 °C in einem austauschbaren Modul zusammenfasst. [6] Die Dokumentation zum E3D V6 beschreibt dagegen einen Heizblock im Cartridge-Stil, mit dem Nutzer Heizpatronen und Temperatursensoren direkter austauschen können. [7] Eine Seite zum vormontierten Hotend von Prusa zeigt den traditionelleren Ansatz mit freiliegenden Teilen und listet eine V6-Düse, einen Heizblock, einen Heatbreak, einen Kühlkörper, ein PTFE-Rohr, eine Heizpatrone und einen Thermistor als Elemente einer Baugruppe auf. [9]
Teile eines 3D-Drucker-Hotends
Die Teile eines 3D-Drucker-Hotends versteht man am besten zuerst nach ihrer Funktion und erst danach nach der herstellerspezifischen Bauweise. Die meisten Hotends benötigen weiterhin eine Düse, eine beheizte Schmelzzone, eine thermische Trennung, Temperaturerfassung und Kühlung auf der kalten Seite, auch wenn diese Funktionen in einem Print Core oder Schnellwechselmodul verborgen sind, statt als separate, vom Nutzer wartbare Teile offenzuliegen. [6] [7] [9]
- Düse — die endgültige Austrittsöffnung, die den extrudierten Strang formt und Linienbreite, Detailpotenzial und Strömungswiderstand stark beeinflusst
- Heizblock — der Metallblock, der die Heiz- und Sensorteile aufnimmt und Wärme in die Schmelzzone überträgt
- Heizpatrone oder Keramikheizer — das Teil, das den Block und Schmelzpfad mit thermischer Energie versorgt
- Temperatursensor — meist ein Thermistor oder RTD, der die Hotend-Temperatur an die Steuerung meldet
- Heatbreak — die schmale thermische Brücke, die die Wärmeleitung nach oben in den kälteren Bereich der Filamentführung begrenzt
- Kühlkörper — der obere Bereich mit Rippen, der Wärme von der kalten Seite abführt, damit das Filament fest bleibt, bis es die Schmelzzone erreicht
- Kühllüfter — die Luftstromquelle, die Wärme vom Kühlkörper und der kalten Seite abführt
- PTFE-Liner oder Vollmetall-Filamentpfad — der interne Führungspfad für das Filament, entweder mit PTFE in kühleren Bereichen oder mit reiner Metallführung durch den heißeren Bereich
- Silikonsocke, falls vorhanden — eine isolierende Abdeckung um den Heizblock, die Wärmeverlust verringert und hilft, Kunststoffreste vom Block fernzuhalten
Ein traditionell vormontiertes Hotend macht diese Funktionen gut sichtbar. Das vormontierte MK3-Hotend von Prusa listet eine V6-Düse, einen Heizblock, einen Heatbreak, einen Kühlkörper, eine Kühlkörper-Spannzange, ein PTFE-Rohr, eine 24 V 40 W-Heizpatrone und einen Thermistor in einem Ersatzpaket auf. [9] Der Print Core AA von UltiMaker verbirgt mehr von denselben funktionalen Elementen in einem Modul, einschließlich Heizpatrone und PT100B-Sensor. [6] Das E3D V6 liegt zwischen diesen Extremen und verwendet einen Heizblock im Cartridge-Stil, der den Austausch von Heizer und Sensor relativ einfach hält. [7]
Dieser Unterschied ist für den Service wichtig. Bei manchen Druckern ersetzen Nutzer Düse, Sensor oder Heizer separat, bei anderen tauschen sie ein größeres Modul aus, das diese Teile enthält. Eine Hotend-Baugruppe hat daher markenübergreifend gemeinsame thermische Funktionen, aber keine universelle Teileanordnung oder Reparaturmethode. [6] [7] [9]
Wie ein Hotend funktioniert
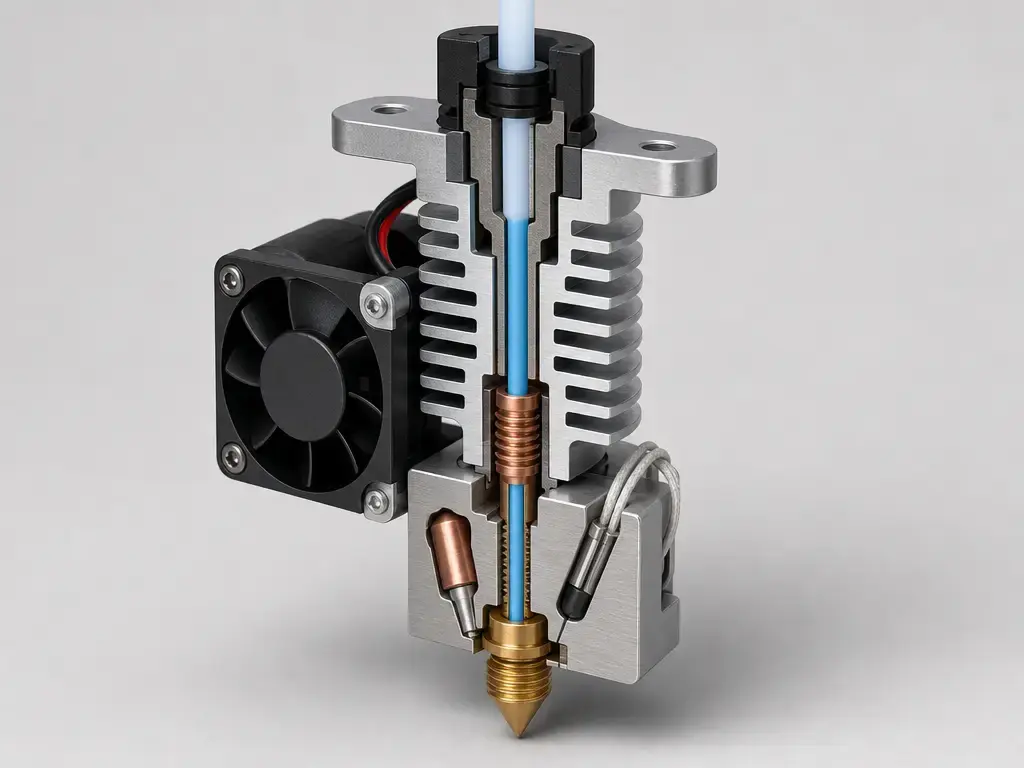
Ein Hotend funktioniert als thermisches System mit vier praktischen Zonen: dem kalten Ende, der Übergangszone oder dem Heatbreak, der Schmelzzone und der Düse. Das kalte Ende muss kühl genug bleiben, damit das eingehende Filament maßhaltig bleibt, während es nach unten gefördert wird. Die Übergangszone begrenzt unerwünschten Wärmetransport nach oben. In der Schmelzzone wird das Filament zu einer viskosen Schmelze, und die Düse formt diese Schmelze beim Verlassen des Druckers. [12]
Die angezeigte Temperatur ist nur ein Teil der Geschichte. NIST beschreibt nichtisotherme Hotend-Bedingungen als Hauptursache für Defekte bei der Materialextrusion und berichtet, dass gemessene Temperatur und Temperaturvarianz von der volumetrischen Durchflussrate, dem Temperatursollwert und dem Düsenöffnungsdurchmesser abhängen. [12] In der Praxis kann sich derselbe Sollwert von 240 °C unterschiedlich verhalten, wenn Sie Druckgeschwindigkeit, Schichtgeometrie, Düsengröße oder Schmelzbedarf ändern. Ein Hotend ist nicht nur ein Heizer mit einer Zahl auf dem Bildschirm; es ist ein durchflussabhängiges thermisches System. [12]
3D-Drucker-Hotend-Typen
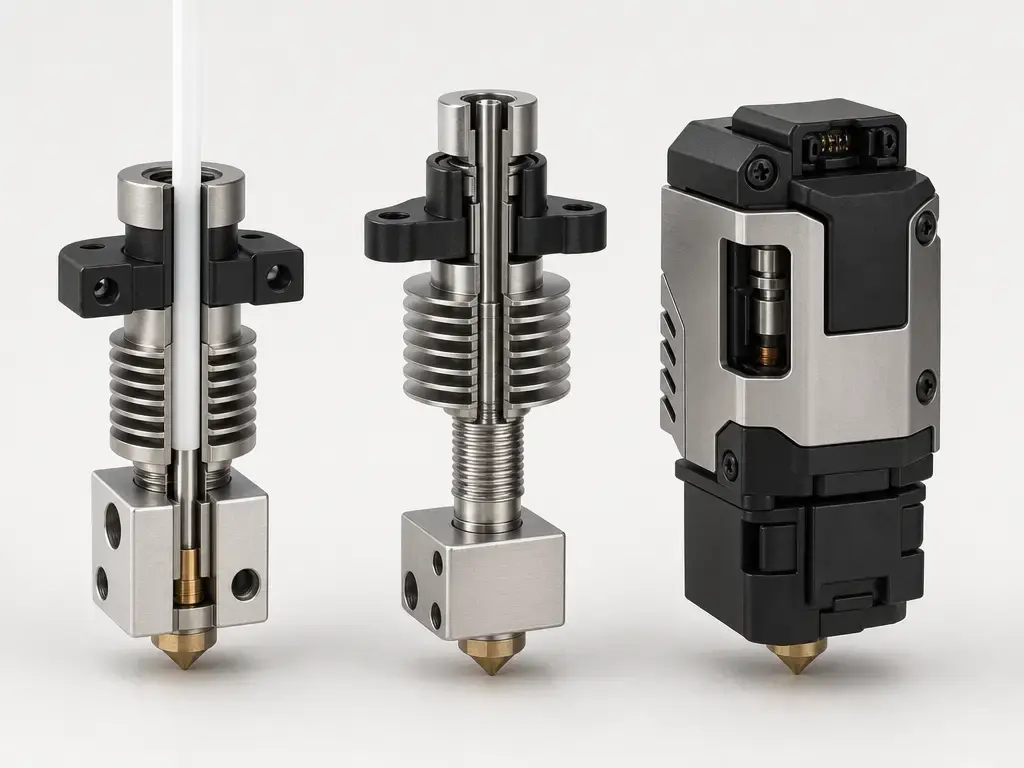
Die wichtigste Unterscheidung bei 3D-Drucker-Hotend-Typen ist meist PTFE-ausgekleidet versus Vollmetall. Bei einer PTFE-ausgekleideten Konstruktion liegt PTFE nahe am Schmelzpfad, was die Filamentführung bei moderaten Temperaturen erleichtern kann, den praktischen Betriebsbereich aber einschränken kann, wenn mehr Wärme diesen Bereich erreicht. Eine Vollmetall-Konstruktion entfernt PTFE aus der Hochtemperatur-Schmelzzone und wird häufig eingesetzt, wenn höhere Düsentemperaturen oder längere thermische Belastung erforderlich sind. Aktuelle Beispiele sind der Bambu Lab X1C, der mit einem Vollmetall-Hotend, einer 0.4 mm-Düse aus gehärtetem Stahl und einer maximalen Hot-End-Temperatur von 300 ℃ spezifiziert ist, und der Original Prusa MK4S, der mit einem Vollmetall-Hotend, einer High-Flow-0.4 mm Prusa Nozzle brass CHT und einer maximalen Düsentemperatur von 290 °C spezifiziert ist. [3] [4]
Über diese Basis hinaus unterscheiden sich Hotends in Standard-Flow-, High-Flow-, Hochtemperatur- und integrierte Moduldesigns. Der S7 von UltiMaker veranschaulicht eine Desktop-Architektur mit mehreren Düsen und einem Düsentemperaturbereich von 180–280 °C sowie Düsendurchmessern von 0.25, 0.4, 0.6 und 0.8 mm. [5] Der Print Core AA von UltiMaker zeigt einen austauschbaren integrierten Modulansatz mit 2.85 mm-Filament, einem PT100B-Sensor und Betrieb bis 280 °C. [6] Das E3D V6 zeigt, wie die Temperaturfähigkeit von der Konfiguration abhängen kann: Mit dem mitgelieferten Thermistor erreicht es 300 °C, doch bis 500 °C sind nur mit einem beschichteten Kupfer-Heizblock plus PT100- oder PT1000-Sensorik möglich. [7] Das H2D-Hotend von Bambu ergänzt ein Schnellwechselbeispiel und listet Varianten in 0.2, 0.4, 0.6 und 0.8 mm sowie eine maximale Drucktemperatur von 350 ℃ auf. [8] Auch die Kühlarchitektur ist wichtig. In einer Studie von 2026 reduzierte ein erweitertes Kühlsystem die gemessenen Temperaturen am kalten Ende unter Testbedingungen mit natürlicher Konvektion um 24.3 °C für PLA und 27.4 °C für ABS und zeigte damit, dass das Verhalten des Hotends ebenso von der Konstruktion der kalten Seite abhängt wie von Düsen- und Heizerwahl. [14]
Auch Düsenmaterial und -durchmesser gehören zur Typauswahl. Eine Messingdüse kann für Allzweck-Filamente ausreichen, während gefüllte oder abrasive Filamente Nutzer eher zu gehärtetem Stahl oder anderen verschleißfesten Optionen drängen können. Die Hinweise von Bambu zum H2D sagen, dass Filamente mit Kohlefaser, Glasfaser, Metall oder anderen anorganischen Partikeln dazu neigen, eine 0.2 mm-Düse zu verstopfen, und empfehlen für Kohlefaser- oder Glasfaser-Filamente eine 0.6 mm-Düse aus gehärtetem Stahl. [8] Die Revo High Flow-Familie von E3D zeigt eine weitere Variationsachse mit Größen von 0.4, 0.60, 0.80, 1.00, 1.20 und 1.40 mm. [17] Keiner dieser Typen ist universell der beste; jeder verändert den Kompromiss zwischen Temperaturfähigkeit, Durchflusskapazität, Wartbarkeit, Detailgrad, Verschleißfestigkeit und Verstopfungsrisiko. [3] [4] [5] [6] [7] [8] [17]
Vollmetall-Hotend: was es bedeutet und wann es wichtig ist
Ein Vollmetall-Hotend ist ein Hotend, bei dem PTFE nicht bis in die Hochtemperatur-Schmelzzone hineinreicht. Das ist eine Beschreibung des Aufbaus des Schmelzpfads und keine Garantie für maximale Temperatur, einfache Nutzung oder Druckqualität. Der Begriff bedeutet auch nicht, dass jedes Teil der Baugruppe buchstäblich aus Metall besteht, noch dass sich jedes Vollmetall-Design bei Retract, Kühlung oder abrasiven Materialien gleich verhält. [3] [4] [7]
Was sich ändert, ist die thermische Grenze rund um den Schmelzpfad. PTFE aus der heißen Zone zu entfernen, kann für Hochtemperaturmaterialien oder für Systeme wichtig sein, die mehr Zeit bei erhöhten Düsentemperaturen verbringen. Aber die tatsächliche Betriebsgrenze hängt weiterhin von der Gesamtkonfiguration ab: Der Bambu Lab X1C ist mit 300 ℃ spezifiziert, der Original Prusa MK4S mit 290 °C und das E3D V6 mit 300 °C mit seinem mitgelieferten Thermistor; bis 500 °C sind nur in Verbindung mit einem beschichteten Kupfer-Heizblock und PT100- oder PT1000-Sensorik möglich. [3] [4] [7] Die Antwort auf die Frage, was ein Vollmetall-Hotend ist, ist also physikalisch einfach, aber temperaturseitig nicht austauschbar. [3] [4] [7]
Hotend-Temperaturbereich und Materialkompatibilität
Der Hotend-Temperaturbereich ist eine Hardware-Spezifikation und kein universelles Gesetz des Desktop-Drucks. Er sagt Ihnen, was ein bestimmter Drucker oder eine bestimmte Hotend-Baugruppe mit der vorgesehenen Heizer-, Sensor-, Firmware- und mechanischen Konfiguration erreichen soll. Die empfohlene Drucktemperatur eines Filaments ist eine andere Zahl: Sie beschreibt, was dieses Material üblicherweise an der Düse benötigt, um korrekt zu drucken. Diese beiden Dinge zu vermischen, ist einer der häufigsten Fehler beim Lesen von Spezifikationen. [3] [4] [5] [7]
Die Herstellerbeispiele in diesem Artikel sollten nicht miteinander gemittelt werden. Beim X1C von Bambu ist eine maximale Hot-End-Temperatur von 300 ℃ angegeben. [3] Beim MK4S von Prusa ist eine maximale Düsentemperatur von 290 °C angegeben. [4] Beim S7 von UltiMaker ist ein Düsentemperaturbereich von 180–280 °C angegeben. [5] Das E3D V6 erreicht 300 °C mit dem mitgelieferten Thermistor und bis 500 °C nur mit dem passenden beschichteten Kupferblock und dem PT100- oder PT1000-Upgrade-Pfad. [7] Diese Werte beschreiben unterschiedliche Geräte, Architekturen und Sensoranordnungen und ergeben daher zusammen keinen „normalen Hotend-Bereich“. [3] [4] [5] [7]
Datenblätter von Filamenten machen die Unterscheidung klarer. Prusament PC Blend spezifiziert 1.75 ± 0.03 mm-Filament, eine empfohlene Düsentemperatur von 275 ± 10 °C, eine Heizbetttemperatur von 110 ± 10 °C und Druckgeschwindigkeiten bis 200 mm/s. [15] Die PPS-CF-Seite von Bambu nennt eine Düsentemperatur von 310–340 °C, eine Betttemperatur mit Klebstoff von 100–120 °C, Trocknung bei 100–140 °C für 8–12 h sowie Hinweise zu Düsen aus gehärtetem Stahl, darunter Größen von 0.4, 0.6 und 0.8 mm mit 0.6 mm als Empfehlung. [16] Das sind Anforderungen des Materialsystems und keine allgemeinen Versprechen für jeden als hochtemperaturfähig vermarkteten Drucker. [15] [16]
Temperaturrahmen — Maximaltemperatur vs. Filamenttemperatur vs. Bett / Kammer / Trocknung
Eine praktische Art, Spezifikationen zu lesen, ist die Trennung von fünf verschiedenen Temperaturen. Die maximale Hotend-Temperatur ist die Hardware-Obergrenze des Druckers oder der Hotend-Baugruppe. Die Filament-Drucktemperatur ist der bevorzugte Düsenbereich des Materials während der Extrusion. Die Betttemperatur unterstützt die Haftung der ersten Schicht und die Bauteilstabilität. Die Kammertemperatur ist, falls die Maschine über eine geregelte Kammerheizung verfügt, eine separate systemweite Bedingung und keine Hotend-Bewertung. Die Trocknungstemperatur ist das, was das Filament vor dem Druck benötigt, um feuchtigkeitsbedingte Probleme zu reduzieren. Der Hotend-Bereich des UltiMaker S7, die Einstellungen für Prusament PC Blend und die Trocknungshinweise für Bambu PPS-CF zeigen, warum diese Zahlen nicht austauschbar sind. [5] [15] [16]
High-Speed-3D-Drucker-Hotend und Durchflussrate
Ein High-Speed-3D-Drucker-Hotend ist nicht einfach nur ein Hotend mit größerer Düse. Die High-Speed-Leistung hängt davon ab, wie viel Material das Hotend konstant schmelzen kann, wie effizient es Wärme in das bewegte Filament überträgt und wie stabil die Schmelztemperatur bleibt, wenn der volumetrische Durchfluss steigt. Die Arbeit von NIST ist hier nützlich, weil sie gemessene Temperatur und Temperaturvarianz mit volumetrischer Durchflussrate, Temperatursollwert und Düsenöffnungsdurchmesser verknüpft. [12] Deshalb hängen die Geschwindigkeit des Bewegungssystems und die Geschwindigkeit des Hotends zusammen, sind aber nicht identisch.
Die Düsengröße ist weiterhin wichtig, weil sie Strömungswiderstand und Druck verändert. In einer TPLA-Modellierungsstudie betrug der maximal vorhergesagte Druck 3.34 MPa mit einem 0.4 mm-Auslass, 2.91 MPa mit einem 0.6 mm-Auslass und 2.04 MPa mit einem 0.8 mm-Auslass. [13] Dieser Trend hilft zu erklären, warum größere Düsen den Gegendruck senken können, macht aber nicht jede Konfiguration mit großer Düse automatisch zu einer High-Speed-Konfiguration. Die Hinweise von E3D zur Revo-Durchflussrate sagen ausdrücklich, dass sich der maximal erreichbare Durchfluss nicht korrekt durch einen einzigen Wert darstellen lässt, weil Linienbreite, Schichthöhe, Drucktemperatur, Extrusionskraft, Drucker-Setup und Filamentwahl alle eine Rolle spielen. [18] Viele Anbieter veröffentlichen daher Kennzahlen, die nicht direkt vergleichbar sind, solange die Testmethode nicht ebenfalls offengelegt wird. [18]
Warum ein 3D-Drucker-Hotend ständig verstopft
Wenn ein 3D-Drucker-Hotend ständig verstopft, ist ein diagnostisches Vorgehen nützlicher als ein zufälliger Teiletausch. Beginnen Sie mit thermischen Ursachen, gehen Sie dann zu Material- und Kontaminationsursachen über und schließen Sie mit Geometrie-, Montage- und Einstellungsursachen ab. Das sichtbare Symptom kann in allen drei Fällen gleich sein — teilweise Extrusion, fehlende Linien oder eine blockierte Düse —, aber die Ursachen können sehr unterschiedlich sein.
Thermische Ursachen
Thermische Probleme betreffen meist Heat Creep oder unzureichende Kühlung auf der kalten Seite. Die Fehlerbehebungsdokumentation von Prusa sagt, dass eine Raumtemperatur über 35 °C oder über 30 °C bei einigen Filamenten zu Heat-Creep-Problemen beitragen kann, und weist darauf hin, dass das Absenken der Betttemperatur um 5 oder 10 °C in manchen PLA-Fällen helfen kann. [10] Diese Zahlen sind Hinweise zur Fehlerbehebung eines Herstellers und keine universellen Grenzwerte. In einer Studie von 2026 erreichte ein Standardextruder unter natürlicher Konvektion gemessene Temperaturen am kalten Ende von 91.3 °C für PLA und 108.0 °C für ABS, während das erweiterte Kühlsystem diese Temperaturen in diesem Testaufbau um 24.3 °C beziehungsweise 27.4 °C senkte. [14] Die allgemeinere Lehre ist, dass verstopfte Hotends oft eher Kühlungsprobleme als Düsenprobleme sind. [10] [14]
Material-, Kontaminations- und Düsenursachen
Nicht jede Verstopfung ist thermisch bedingt. Die Dokumentation von Prusa zu verstopften Hotends sagt, dass beschädigtes oder verformtes PTFE und Verunreinigungen im Filament zu Blockaden führen können. [11] Gefüllte Filamente bringen ein weiteres Risiko mit sich: Die Hinweise von Bambu zum H2D sagen, dass Kohlefaser, Glasfaser, Metall und andere anorganische Partikel dazu neigen, eine 0.2 mm-Düse zu verstopfen, und empfehlen für Kohlefaser- oder Glasfaser-Filamente eine 0.6 mm-Düse aus gehärtetem Stahl. [8] Auch der Düsendurchmesser verändert den Widerstand. In einer TPLA-Studie sank der vorhergesagte Druck, als der Auslassdurchmesser von 0.4 mm auf 0.8 mm zunahm, was mit erklärt, warum Schmutzpartikel und Füllstoffe in kleineren Auslässen problematischer werden. [13]
Montage- und Einstellungsursachen
Montagefehler und Änderungen an den Einstellungen können verstopfungsähnliche Symptome verursachen, selbst wenn das Filament in Ordnung ist. Das Beispiel eines vormontierten Hotends von Prusa zeigt, wie viele Schnittstellen in einer verbreiteten Konstruktion vorhanden sind: Düse, Heatbreak, Kühlkörper, PTFE-Rohr, Heizpatrone und Thermistor. [9] Wenn diese Schnittstellen falsch montiert sind, können sich Schmelzpfad und thermischer Pfad verändern. Die Dokumentation von Prusa zeigt außerdem, dass PTFE-Schäden ein realer Ausfallmodus sind, während die Arbeit von NIST zeigt, dass Durchflussrate, Sollwert und Düsendurchmesser das thermische Verhalten des Hotends verändern. [11] [12] Deshalb können ein zu aggressiver Retract, eine kürzliche Demontage und Wiedermontage oder eine größere Änderung an Düse oder Geschwindigkeit einer Verstopfung vorausgehen, ohne dass Heat Creep die einzige Erklärung ist. [10] [11] [12]
Eine nützliche Abkürzung ist, den Zeitpunkt vom Material zu trennen. Eine Verstopfung, die nach langen heißen Leerlaufphasen auftritt, deutet auf das Wärmemanagement hin. Eine Verstopfung, die beginnt, wenn Sie auf abrasives oder gefülltes Filament wechseln, deutet auf Düsenmaterial, Düsengröße oder Kontamination hin. Eine Verstopfung, die direkt nach Wartung auftritt, deutet auf die Montage hin. Eine solche geordnete Diagnose ist zuverlässiger, als jedes Unterextrusionsereignis als „einfach nur eine schlechte Düse“ abzutun.
Anwendungen und Auswahlkriterien
Für allgemeine Arbeiten mit PLA und PETG ist das Ziel meist Stabilität statt extremer Temperatur. Ein System wie der UltiMaker S7 zeigt, wie mehrere Düsengrößen Detaildruck oder schnelleren Entwurfsdruck innerhalb eines Betriebsbereichs von 180–280 °C unterstützen können, während der Bambu Lab X1C und der Original Prusa MK4S Vollmetall-Desktop-Architekturen mit maximalen Temperaturen im Düsenbereich von 300 ℃ beziehungsweise 290 °C zeigen. [3] [4] [5] Wenn die Anwendung in Arbeitsabläufe mit löslichen Stützmaterialien übergeht, werden modulare Druckendsysteme wie die austauschbaren Print Cores von UltiMaker relevant, weil die Architektur auf vorhersehbare Werkzeugwechsel und abgestimmtes Materialhandling ausgelegt ist. [5] [6]
Mit steigenden Materialanforderungen verschiebt sich die Auswahllogik. Prusament PC Blend druckt laut Datenblatt bei 275 ± 10 °C mit einem 110 ± 10 °C-Bett und kann bis 200 mm/s erreichen, während Bambu PPS-CF 310–340 °C Düsentemperatur verlangt und Düsen aus gehärtetem Stahl empfiehlt, wobei 0.6 mm empfohlen werden. [15] [16] Das bedeutet, dass technische Polymere und abrasive Verbundwerkstoffe nicht nur Hochtemperaturprobleme sind; sie sind auch Verschleiß-, Durchfluss- und Kühlungsprobleme. Für schnellen Entwurfsdruck sind High-Flow-Designs und größere Düsenfamilien wichtig. Für Druckfarmen oder wartungsintensive Umgebungen können Schnellwechsel- oder integrierte Module wie das H2D-Hotend oder Print-Core-Systeme wichtig sein, weil die Servicezeit Teil der Systemleistung wird. [6] [8]
Einschränkungen und Sicherheitshinweise
Herstellerspezifikationen sind nicht austauschbar. Der Print Core AA von UltiMaker koppelt den Betrieb bis 280 °C an eine spezifische 25 W 24 V-Heizpatrone und einen PT100B-Sensor innerhalb eines Moduls. [6] Das E3D V6 erreicht bis 500 °C nur, wenn es mit dem beschichteten Kupferblock und der PT100- oder PT1000-Konfiguration nach der Beschreibung von E3D kombiniert wird. [7] Beim H2D-Hotend von Bambu sind 350 ℃ für diese spezifische Konstruktion angegeben. [8] Diese Beispiele sind nützliche Veranschaulichungen, erzeugen aber keine universelle Regel, die sich von einem Drucker auf den anderen übertragen lässt. Vollmetall-Hotends können außerdem sorgfältigeres Tuning erfordern, weil sich das thermische Verhalten mit Durchfluss, Sollwert, Düsengröße, Retract-Verhalten und Kühlreserve auf der kalten Seite ändert. [10] [12] [14]
Bei Hochtemperatur-Setups muss das gesamte System zum Anspruch passen: Heizer, Sensor, Block, Firmware-Grenzen und Material-Workflow. Abrasive und gefüllte Filamente können weiche Düsen verschleißen und das Verstopfungsrisiko in sehr kleinen Auslässen erhöhen, weshalb Hinweise zu gehärtetem Stahl in Filament- und Hotend-Dokumentationen auftauchen. [8] [16] Auch PTFE-Schäden und Filamentverunreinigungen sind reale Verstopfungsursachen, sodass ein scheinbares Temperaturproblem stattdessen als Material- oder Wartungsproblem beginnen kann. [11] Falls die Drahtstärke zur Sprache kommt, lautet die korrekte Antwort hier: keine verlässliche Angabe gefunden, sofern kein gerätespezifisches offizielles Handbuch zitiert wird. Ändern Sie Heizerverkabelung, Thermistortyp oder Firmware-Temperaturgrenzen nicht ohne offizielle Dokumentation. [6] [7] [8]
Aktuelle Forschung und Marktkontext
Im Kontext einer mit NIST verknüpften Studie identifizieren die Autoren nichtisotherme Hotend-Bedingungen als Hauptursache für Defekte bei der Materialextrusion und zeigen, dass sich das gemessene Temperaturverhalten mit volumetrischer Durchflussrate, Sollwert und Düsendurchmesser verändert. [12] In einer Kühlungsstudie von 2026 maßen die Autoren niedrigere Temperaturen am kalten Ende mit erweiterter Kühlung als mit dem serienmäßigen Aufbau unter natürlicher Konvektion, darunter Reduktionen von 24.3 °C für PLA und 27.4 °C für ABS in dieser Testkonfiguration. [14] Beide Ergebnisse sind auf den jeweiligen Aufbau bezogen, verstärken zusammen aber einen einfachen Punkt: Die Leistung des Hotends wird durch den gesamten thermischen Pfad bestimmt, nicht nur durch den Sollwert.
Die Marktreaktion war überwiegend architektonisch. Düsen mit höherem Durchfluss, Schnellwechsel-Hotends, integrierte Print Cores, gehärtete Düsen und Desktop-Module für höhere Temperaturen sind alles Wege, unterschiedliche Kombinationen aus Durchfluss, Verschleiß, Servicezeit und thermischer Reserve zu beherrschen. Die Revo High Flow-Reihe von E3D umfasst Größen von 0.4 bis 1.4 mm, während die Support-Hinweise von E3D separat darauf hinweisen, dass eine universelle Maximal-Durchflusszahl über verschiedene Drucker, Temperaturen und Liniengeometrien hinweg nicht verlässlich ist. [17] [18] Das ist ein nützlicher Realitätscheck: Hotend-Leistung wird zunehmend als Systemverhalten spezifiziert und nicht als einzelne plakative Kennzahl. [12] [18]
Wie man ein 3D-Drucker-Hotend auswählt und wartet
Wenn Sie ein 3D-Drucker-Hotend vergleichen, verwenden Sie jedes Mal dieselben fünf Filter. Erstens: Passen Sie die Temperatur an das Material an: PC Blend bei 275 ± 10 °C verlangt dem System weit weniger ab als PPS-CF bei 310–340 °C. [15] [16] Zweitens: Passen Sie das Düsenmaterial an das Filament an: abrasiv gefüllte Materialien rechtfertigen oft Hinweise auf gehärteten Stahl. [8] [16] Drittens: Passen Sie den Durchfluss an das reale Geschwindigkeitsziel an statt an ein Marketing-Label, weil sich das gemessene Verhalten des Hotends mit Durchfluss, Sollwert und Düsendurchmesser verändert und weil Herstellerangaben zum Durchfluss nicht immer direkt vergleichbar sind. [12] [18] Viertens: Prüfen Sie die Architektur: ein Vollmetall-Hotend im Stil des X1C, ein MK4S-Setup mit High-Flow-Düse, ein UltiMaker Print Core, ein Upgrade-Pfad des E3D V6 und ein Schnellwechselmodul des Bambu H2D sind unterschiedliche Lösungen für unterschiedliche Betriebsprioritäten. [3] [4] [6] [7] [8]
Die Wartung folgt derselben Logik. Halten Sie die kalte Seite gekühlt, halten Sie den Schmelzpfad sauber, prüfen Sie, dass die Hotend-Baugruppe korrekt sitzt, und gehen Sie nicht davon aus, dass Temperaturen oder Materialien einer Marke direkt auf die Hardware einer anderen Marke übertragbar sind. [9] [10] [11] Wenn Sie Düsengröße, Geschwindigkeit oder Filamentklasse ändern, prüfen Sie das thermische Verhalten erneut, statt anzunehmen, dass die alten Einstellungen weiterhin gelten. [12] [18] Die nützliche Zusammenfassung ist einfach: Passen Sie die Temperatur an das Material an, das Düsenmaterial an das Filament, den Durchfluss an das Geschwindigkeitsziel, sorgen Sie für Kühlung und korrekte Montage und prüfen Sie Herstellerspezifikationen, bevor Sie Annahmen treffen. Ein Hotend ist ein thermisches System, nicht nur eine Düse. [12]
FAQ
Was ist ein 3D-Drucker-Hotend an einem 3D-Drucker?
Ein 3D-Drucker-Hotend ist die beheizte, schmelzformende Baugruppe in einem Materialextrusionsdrucker. In der ISO/ASTM-Terminologie gibt die Materialextrusion Material durch eine Düse oder Öffnung aus, und 3D-Drucken wird als Ablage mit einem Druckkopf, einer Düse oder verwandter Druckertechnologie beschrieben. [1] Praktisch gesehen erzeugt das Hotend die Schmelze und steuert, wie sie die Düse verlässt, während der Feeder festes Filament hinein fördert.
Hotend vs. Düse: Was ist der Unterschied?
Im Vergleich Hotend vs. Düse ist das Hotend der gesamte beheizte Schmelzabschnitt, während die Düse nur das endgültige Austrittsbauteil an der Spitze ist. Das Hotend umfasst Heizer, Sensor, Schmelzpfad und thermische Trennung rund um diesen Auslass, während die Düse hauptsächlich die Austrittsgeometrie definiert. Systeme wie der UltiMaker S7 und der UltiMaker Print Core AA zeigen, dass die Düsengröße eine Variable innerhalb einer größeren Hotend- oder Print-Core-Baugruppe ist. [5] [6]
Was ist ein Vollmetall-Hotend?
Ein Vollmetall-Hotend ist ein Hotend, bei dem PTFE nicht bis in die Hochtemperatur-Schmelzzone hineinreicht. Diese physische Definition sagt nicht automatisch etwas über die Temperaturgrenze aus, weil die Grenze weiterhin von Block, Heizer, Sensor und Firmware-Konfiguration abhängt. Der X1C ist mit 300 ℃ spezifiziert, der MK4S mit 290 °C und das E3D V6 mit 300 °C mit seinem mitgelieferten Thermistor; bis 500 °C sind nur in der aufgerüsteten Konfiguration möglich. [3] [4] [7]
Wie ist der Hotend-Temperaturbereich bei 3D-Druckern?
Es gibt keinen einzelnen universellen Hotend-Temperaturbereich. Beim S7 von UltiMaker sind 180–280 °C angegeben, beim Prusa MK4S maximal 290 °C Düsentemperatur, beim Bambu X1C maximal 300 ℃ Hot-End-Temperatur und beim Bambu H2D-Hotend maximal 350 ℃ Drucktemperatur. [3] [4] [5] [8] Das E3D V6 zeigt außerdem, dass eine Hotend-Familie je nach Sensorik- und Heizblock-Konfiguration von 300 °C bis auf 500 °C reichen kann. [7]
Warum verstopft mein 3D-Drucker-Hotend ständig?
Häufige Ursachen sind Heat Creep, beschädigtes PTFE, schmutziges oder verunreinigtes Filament, abrasive Füllstoffe, eine für das Material zu kleine Düse oder ein Montage-/Einstellungsproblem nach Wartungsarbeiten. Die Dokumentation von Prusa nennt Umgebungstemperaturen über 35 °C oder 30 °C bei einigen Filamenten als mögliche Mitverursacher von Heat Creep, während separate Hinweise von Prusa PTFE-Schäden und Filamentverunreinigungen als Verstopfungsursachen nennen. [10] [11] Bambu warnt außerdem, dass gefüllte Filamente dazu neigen, eine 0.2 mm-Düse zu verstopfen. [8]
Ist ein High-Speed-Hotend einfach nur eine größere Düse?
Nein. Eine größere Düse kann den Widerstand verringern, aber ein High-Speed-Hotend braucht auch genügend Schmelzkapazität und thermische Stabilität bei höherem volumetrischem Durchfluss. NIST berichtet, dass sich das Temperaturverhalten des Hotends mit Durchflussrate, Sollwert und Düsendurchmesser ändert, und eine TPLA-Studie fand niedrigeren vorhergesagten Druck bei größeren Auslassdurchmessern. [12] [13] Die Hinweise von E3D zur Durchflussrate ergänzen, dass ein einzelner universeller Maximal-Durchflusswert nicht verlässlich ist, weil Druckgeometrie, Temperatur, Extrusionskraft, Drucker-Setup und Filament alle eine Rolle spielen. [18]
Brauche ich ein Hochtemperatur-Hotend für Nylon, PC, PPS oder PEEK?
Meist ja, wenn die erforderliche Düsentemperatur des Filaments die aktuelle Hardware-Grenze überschreitet, aber die Antwort hängt vom Gesamtsystem ab und nicht nur vom Hotend-Label. Prusament PC Blend ist mit 275 ± 10 °C spezifiziert, während Bambu PPS-CF mit 310–340 °C und Hinweisen auf Düsen aus gehärtetem Stahl spezifiziert ist. [15] [16] Das E3D V6 und das H2D-Hotend von Bambu zeigen, wie einige Systeme in höhere Temperaturbereiche vordringen, aber Materialien wie PEEK erfordern weiterhin, dass der Rest des Druckers zur thermischen Anforderung passt. [7] [8]
Quellen
- ISO/ASTM 52900:2021 PDF-Auszug — Terminologie zu Materialextrusion und 3D-Druck. https://cdn.standards.iteh.ai/samples/74514/aa9c4ef281ff48cea23757dbb8b5bb07/ISO-ASTM-52900-2021.pdf
- Rechtliche Informationen von Stratasys — Markenstatus von FDM. https://www.stratasys.com/en/legal/legal-information/
- Produktseite Bambu Lab X1C — Vollmetall-Hotend, 300 ℃ maximale Hot-End-Temperatur, 0.4 mm-Düse aus gehärtetem Stahl, 1.75 mm-Filament. https://us.store.bambulab.com/products/x1-carbon
- Produktseite Original Prusa MK4S — Vollmetall-Hotend, High-Flow-0.4 mm Prusa Nozzle brass CHT, 290 °C maximale Düsentemperatur. https://www.prusa3d.com/product/original-prusa-mk4s-3d-printer-7/
- Produktseite UltiMaker S7 — Düsentemperaturbereich 180–280 °C und Düsendurchmesser 0.25, 0.4, 0.6, 0.8 mm. https://ultimaker.com/3d-printers/s-series/ultimaker-s7/
- Datenblatt UltiMaker Print Core AA — 2.85 mm-Filament, bis 280 °C, 25 W 24 V-Heizpatrone, PT100B-Sensor. https://um-support-files.ultimaker.com/Product-datasheet/parts/Product-data-sheet-Print-core-AA.pdf
- E3D V6 All-Metal HotEnd — 300 °C mit mitgeliefertem Thermistor, bis 500 °C mit beschichtetem Kupfer-Heizblock plus PT100 oder PT1000, Wartbarkeit durch Heizblock im Cartridge-Stil. https://e3d-online.com/products/v6-all-metal-hotend?cat=289
- Bambu Hotend – H2D — 350 ℃ maximale Drucktemperatur, Varianten in 0.2/0.4/0.6/0.8 mm, Schnellwechsel-Design und Hinweise zu abrasiven Filamenten. https://us.store.bambulab.com/products/bambu-hotend-h2d
- Seite zum vormontierten Prusa MK3-Hotend — Liste gängiger Hotend-Komponenten und Beispiel einer 24 V 40 W-Heizpatrone. https://www.prusa3d.com/product/assembled-hotend-for-mk3-series/
- Prusa-Artikel zu Heat Creep — Hinweise zur Fehlerbehebung bei Umgebungstemperatur und Betttemperatur. https://help.prusa3d.com/article/extrusion-stopped-mid-print-heat-creep_1948
- Prusa-Artikel zu verstopfter Düse/verstopftem Hotend — PTFE-Schäden und Filamentverunreinigungen als Verstopfungsursachen. https://help.prusa3d.com/article/clogged-nozzle-hotend-mini-mini_112011
- NIST, Steady Melting in Material Extrusion Additive Manufacturing — nichtisotherme Hotend-Bedingungen und Abhängigkeit von Durchfluss, Sollwert und Düsendurchmesser. https://www.nist.gov/publications/steady-melting-material-extrusion-additive-manufacturing
- Numerical modeling of the effect of nozzle diameter and heat flux on the polymer flow in fused filament fabrication — studienspezifische Druckwerte für 0.4, 0.6 und 0.8 mm-Auslässe. https://www.sciencedirect.com/science/article/pii/S1526612522005886
- Experimental Investigation of Heat Pipe-Assisted Cooling for Heat Creep Mitigation in FFF Extruders — studienspezifische Temperaturen am kalten Ende und Kühlungsreduktionen. https://www.mdpi.com/2079-9292/15/5/976
- Prusament PC Blend TDS — 275 ± 10 °C Düsentemperatur, 110 ± 10 °C Bett, 1.75 ± 0.03 mm-Filament, bis 200 mm/s. https://prusament.com/wp-content/uploads/2022/10/PCBlend_Prusament_TDS_2022_16_EN.pdf
- Produktseite Bambu PPS-CF — 310–340 °C Düsentemperatur, 100–120 °C Bett, 100–140 °C Trocknung für 8–12 h, Hinweise zu Düsen aus gehärtetem Stahl. https://us.store.bambulab.com/products/pps-cf/
- E3D Revo High Flow nozzles — Düsenbereich von 0.4 bis 1.4 mm. https://e3d-online.com/products/revo-high-flow-nozzles
- E3D Revo Support: Volumetric Flow Rates — Erklärung, warum ein einzelner Maximal-Durchflusswert nicht universell verlässlich ist. https://e3d-online.com/pages/revo-support-volumetric-flow-rates




