



Résumé
Le filament ASA est un styrénique semblable à l’ABS, couramment utilisé en extrusion de matériau (MEX) pour les pièces nécessitant potentiellement une meilleure durabilité en extérieur que l’ABS standard, particulièrement lorsque l’exposition aux UV et aux intempéries compte. [1] [3] [17] Dans cet article, MEX est le terme conforme aux normes ; FDM est une marque déposée de Stratasys, tandis que FFF reste un raccourci informel courant pour des procédés d’extrusion similaires. [1] [24] L’ASA peut constituer un excellent point de départ pour des impressions adaptées à l’extérieur, mais le succès dépend toujours du réglage, de l’orientation, de l’utilisation d’une enceinte, de la ventilation ou de la filtration et d’attentes réalistes concernant les conditions de service à long terme. [3] [6] [19] [20]
Filament ASA pour l’extérieur : ce qu’il est, ses atouts et ce qu’il ne garantit pas
Le filament ASA destiné à l’extérieur désigne généralement le choix d’un matériau mieux adapté à l’exposition au soleil et aux intempéries que l’ABS standard, tout en s’imprimant dans la même famille MEX qu’utilisent de nombreux systèmes d’extrusion de bureau et industriels. [1] [3] [17] Employer une terminologie tenant compte des normes est utile : MEX est le nom général du procédé, tandis que FDM est une marque spécifique à Stratasys. [1] [24]
L’aptitude à l’extérieur a aussi ses limites. L’ASA ne garantit pas une durée de vie de plusieurs années dans tous les climats, une immunité contre une faible liaison entre les couches, des résultats identiques selon les marques ou les couleurs, ni qu’une seule valeur thermique de fiche technique prédise le comportement réel en service. La résistance aux UV du filament ASA n’est qu’une partie de sa résistance aux intempéries ; la qualité d’impression, la géométrie de la pièce, son orientation, la charge et l’environnement déterminent toujours si une pièce imprimée reste utile à l’extérieur.
| Matériau | Pourquoi il est choisi | Réserve pour l’extérieur | Réserve concernant la configuration d’impression |
|---|---|---|---|
| PLA | Impression facile et faible gauchissement. | La chaleur et l’exposition prolongée à l’extérieur constituent des faiblesses fréquentes. | Le fluage et le ramollissement peuvent rapidement compter sous un soleil chaud. |
| PETG | Souvent choisi pour un équilibre entre facilité d’impression et robustesse. | Les performances en extérieur dépendent fortement de la température, de la charge et de l’exposition. | Peut former des fils et nécessite tout de même un réglage. |
| ABS | Plastique technique familier. | Moins orienté vers l’extérieur que l’ASA lorsque les UV et les intempéries importent. | Le contrôle du gauchissement et la gestion de l’air restent importants. |
| ASA | Option styrénique adaptée à l’extérieur. | Meilleur point de départ, sans être une garantie universelle d’étanchéité aux intempéries. | La planification de l’enceinte, de l’adhésion et de la ventilation aide. |
Bref historique et contexte de dénomination
Le point de dénomination est ici pratique. ISO/ASTM 52900 est la référence terminologique pour la fabrication additive, et la rédaction normative utilise extrusion de matériau plutôt qu’un nom de marque comme catégorie générale. [1] Cela fait de MEX l’étiquette de procédé la plus claire pour cet article.
FDM apparaît encore dans la documentation des fournisseurs et dans le langage quotidien des ateliers, mais Stratasys précise explicitement que FDM est une marque ou une marque déposée. [24] Employer MEX en premier évite de confondre une marque avec une catégorie de procédé générique, ce qui est utile pour comparer les réglages ASA, les méthodes d’émissions et le comportement des matériaux entre marques.
Réglages d’impression 3D ASA
Les réglages d’impression 3D ASA fonctionnent au mieux lorsqu’ils sont considérés comme un flux de travail, et non comme un profil magique unique. La température d’impression ASA, la température du plateau ASA, le refroidissement, les conditions de l’enceinte et le séchage interagissent tous. L’objectif est de réduire le choc thermique, d’améliorer l’adhérence de la première couche et de limiter le gauchissement, sans supposer que chaque bobine ou imprimante requiert la même recette. Les recommandations du fabricant constituent un point de départ utile, mais elles restent spécifiques à la marque et à la machine. [3] [6] [10] [12]
Prusa indique une température de buse de 260 °C et 105 °C pour la première couche du plateau, puis 110 °C pour les couches suivantes. [3] Bambu indique une température de buse de 240-270 °C, une température de plateau de 80-100 °C, un refroidissement de 0-80%, une vitesse d’impression inférieure à 250 mm/s et une plage de chambre de 45-60 °C pour les machines compatibles à chauffage actif. [6] colorFabb indique une température de buse de 240-260 °C, une température de plateau de 90-100 °C et une vitesse de 30-50 mm/s, tandis que Spectrum indique une température de buse de 230-265 °C, une température de plateau de 75-100 °C et un refroidissement de 0-20%. [10] [12]
| Réglage | Points de départ étayés par les sources | Pourquoi c’est important | Prudence |
|---|---|---|---|
| Température de buse | 260 °C; 240-270 °C; 240-260 °C; 230-265 °C. [3] [6] [10] [12] | Favorise une extrusion stable et la liaison inter-couches. | Une température trop basse peut affaiblir la liaison ; trop élevée, elle peut augmenter le suintement ou les défauts de surface. |
| Température de plateau | 105 °C première couche, 110 °C ensuite ; 80-100 °C ; 90-100 °C ; 75-100 °C. [3] [6] [10] [12] | Améliore l’adhérence de la première couche et aide à résister au soulèvement des coins. | Le réglage utilisable dépend toujours de la géométrie et de la gestion thermique de l’imprimante. |
| Chambre / enceinte | Enceinte recommandée pour les grandes pièces ; Bambu indique une chambre à 45-60 °C pour certaines machines. [3] [6] | Réduit les courants d’air et les gradients thermiques. | La valeur de chambre de Bambu est une recommandation spécifique à une machine, et non une exigence universelle. |
| Refroidissement | 0-80% dans un guide fournisseur ; 0-20% dans un autre ; colorFabb conseille le refroidissement minimal nécessaire. [6] [10] [12] | Un refroidissement réduit améliore souvent la fusion des couches et diminue le gauchissement. | Les ponts et les très petits éléments peuvent tout de même nécessiter un refroidissement local. |
| Vitesse | Inférieure à 250 mm/s ; ou 30-50 mm/s dans un profil fournisseur plus lent. [6] [10] | Maintient le débit de matière fondue et les mouvements dans la capacité réelle de la tête chauffante. | Une vitesse d’imprimante annoncée plus élevée ne garantit pas des résultats ASA stables. |
| Adhésion / contrôle des courants d’air | Colle sur des plateaux adaptés, large bordure, jupe haute ou écran anti-courant d’air. [3] [10] | Aide à maintenir les bords en place et conserve la pièce légèrement plus chaude. | Une adhésion excessive peut compliquer le retrait ou le nettoyage. |
| Séchage / humidité de stockage | Sécher à 80 °C pendant 8 h ; stocker sous 20% HR. [6] | Réduit les défauts d’impression liés à l’humidité et les variations. | Les performances du sécheur et l’état de la bobine varient toujours. |
| Conditions ambiantes chaudes | Maintenir une température ambiante élevée et éviter les courants d’air autour de l’impression. [3] | Réduit les contraintes dues au retrait pendant la fabrication. | La ventilation ne doit pas créer de courant d’air froid sur la pièce. |
Flux de travail ASA de base :
- Séchez d’abord le filament. [6]
- Préparez soigneusement le plateau et la première couche. [3]
- Utilisez une enceinte ou une stratégie de contrôle des courants d’air si la pièce est sujette au gauchissement. [3] [10]
- Commencez avec peu de refroidissement et ajustez seulement si nécessaire. [6] [10] [12]
- Planifiez la ventilation ou la filtration séparément du contrôle thermique. [3] [7]
- Évitez les courants d’air soudains sur la machine et la pièce pendant et juste après la fabrication. [3]
Prusa distingue aussi explicitement la réussite de l’impression de la gestion de l’air : les grandes pièces ASA bénéficient d’une enceinte, mais le matériau libère également des fumées potentiellement dangereuses lors de l’impression et doit être utilisé dans une zone bien ventilée. [3] Consulter la FDS ou la MSDS avant de changer de matériau ou de conditions de fonctionnement fait partie du flux de travail, et non d’une étape supplémentaire. [7]
Enceinte ou ventilation : le contrôle du gauchissement et le contrôle des émissions sont deux fonctions différentes
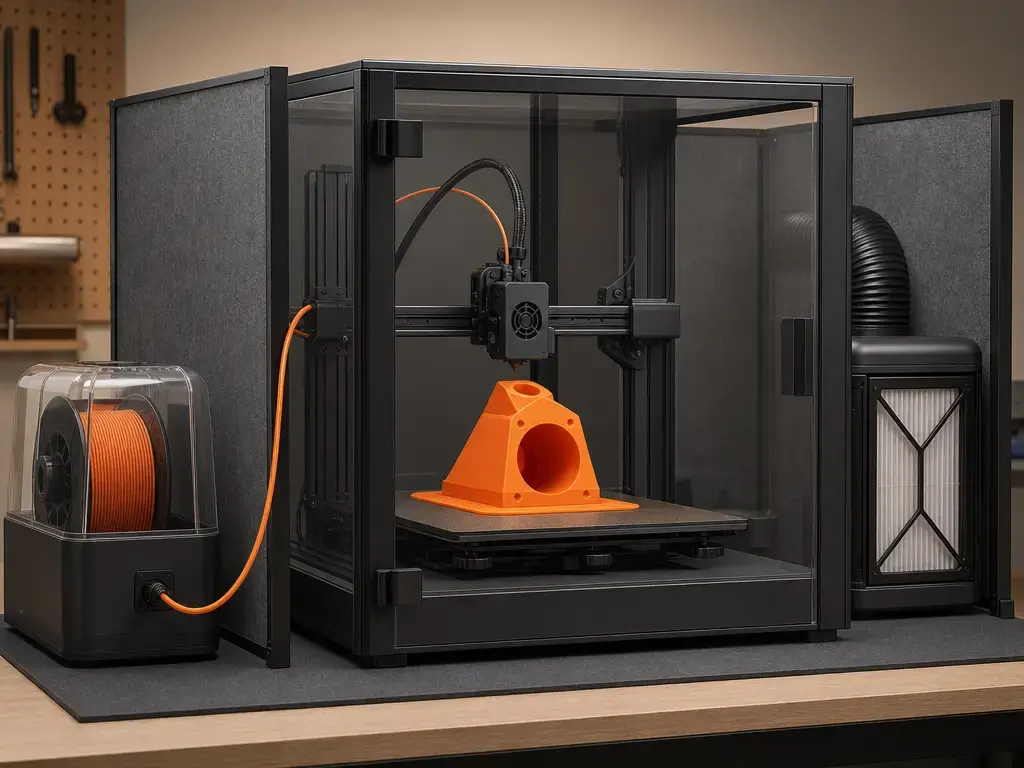
Une enceinte aide l’ASA à rester suffisamment chaud pour une impression plus régulière, tandis que la ventilation et la filtration visent à réduire l’exposition aux substances en suspension dans l’air. Ces fonctions peuvent se chevaucher en pratique, mais elles ne constituent pas le même contrôle. [3]
ISO/ASTM 52933:2024 existe parce que la mesure des émissions des imprimantes à extrusion de matériau dans les lieux non industriels dépend de la méthode et exige des conditions d’essai standardisées. [2] Chemical Insights cite également ANSI/CAN/UL 2904 comme norme d’essai et d’évaluation des émissions pour les imprimantes 3D, et non comme simple label universel de sécurité pour les consommateurs. [21] Les études en chambre montrent pourquoi cette distinction importe. Une étude de 2019 a signalé des taux d’émission spécifique de particules pour l’ASA allant jusqu’à 1.7×10^11 #/min, tandis que l’ABS de la même étude était signalé à (4.7±1.1)×10^10 #/min. [19] Une consolidation de 2023 couvrant 447 évaluations de particules et 58 évaluations de COV a mis en évidence une large dispersion des résultats, avec un IQR de particules de 10^9-10^11 #/h et un IQR de TVOC de 0.2-1.0 mg/h, et a identifié l’ASA parmi les matériaux émettant davantage de COV dans la littérature. [20]
Les contrôles techniques peuvent réduire considérablement les concentrations, mais cela ne fournit toujours pas une réponse à un seul chiffre pour un usage à domicile ou à l’école. Chemical Insights indique qu’une enceinte ventilée a réduit la concentration de particules de 99.7% et la concentration de TVOC de 69.5%, tandis que la filtration a réduit la concentration maximale de particules d’au moins 95% dans les essais rapportés. [21] Les limites OSHA et NIOSH pour le styrène sont des références professionnelles, et non des seuils de conformité ou de non-conformité pour les imprimantes domestiques. OSHA indique PEL-TWA 100 ppm, plafond 200 ppm et un pic de 600 ppm pendant 5 minutes sur 3 heures ; NIOSH indique REL-TWA 50 ppm, ST 100 ppm et IDLH 700 ppm. [22] [23]
Mini-liste de contrôle :
- Placez l’imprimante là où l’extraction peut réellement éloigner l’air des occupants.
- Utilisez l’enceinte pour la stabilité thermique, pas comme unique contrôle des émissions.
- Ajoutez une filtration HEPA et au charbon lorsque l’enceinte et la conception des flux d’air le permettent. [21]
- Vérifiez la FDS ou la MSDS avant de changer de matériau ou de conditions d’impression. [7]
Pourquoi l’ASA résiste mieux aux intempéries que l’ABS
Le point chimique est limité, mais utile : l’ASA est souvent considéré comme un substitut à l’ABS parce que le composant acrylate de l’ASA résiste davantage aux attaques ultraviolettes que le composant butadiène insaturé de l’ABS. [17] Cela soutient le positionnement général de l’ASA pour l’extérieur, mais ne prouve pas que chaque formulation ASA dépassera chaque pièce ABS dans tous les environnements.
La résistance aux UV n’est qu’un élément de la résistance aux intempéries. La dégradation en extérieur implique aussi l’humidité, l’oxygène, les cycles thermiques, les contraintes, le fluage, les colorants et l’état de surface. Une impression ASA d’aspect satisfaisant peut néanmoins échouer précocement si la pièce est fine, mal orientée, surchargée ou installée dans un endroit subissant des cycles thermiques répétés.
Les facteurs de dégradation en extérieur comprennent :
- L’exposition aux UV.
- L’humidité et les cycles humide-sec.
- Les cycles thermiques.
- Une charge soutenue ou le fluage.
- Les différences de pigment ou de couleur.
- La finition de surface et la sensibilité aux entailles.
- Une géométrie qui concentre les contraintes.
La conclusion pratique est simple : la résistance aux UV du filament ASA améliore les chances d’utilisation extérieure, mais sa résistance aux intempéries reste une question de système impliquant la pièce, l’impression et l’environnement. [17]
Performances thermiques sans confusion : Tg, HDT, Vicat et résistance à la température
Les valeurs thermiques sont faciles à surinterpréter, car elles décrivent des essais différents. Tg est un concept de transition du polymère, HDT mesure la déformation sous une charge donnée, Vicat mesure le ramollissement selon une autre méthode, et une formule fournisseur telle que « résistance à la température » peut être un résumé simplifié plutôt qu’une caractéristique universelle formelle. [3] [5] [6] [9] Pour l’ASA, la bonne question n’est pas seulement « jusqu’à quelle température est-il donné », mais « quel essai a été réalisé, sous quelle charge, et à quel point cela correspond-il à mon cas d’usage réel ? »
| Métrique | Ce qu’elle est | Valeurs et méthodes d’exemple | Ce qu’elle ne signifie pas |
|---|---|---|---|
| Tg | Contexte de transition du polymère. | Stratasys indique 108 °C par DMA. [5] | Ce n’est pas une limite de service continu. |
| HDT | Déformation thermique sous charge spécifiée. | Stratasys indique 98 °C à 66 psi et 91 °C à 264 psi selon ASTM D648 ; Bambu indique 100 °C à 0.45 MPa et 92 °C à 1.8 MPa selon ISO 75 ; MakerBot indique 96 °C à 66 psi selon ASTM 648. [5] [6] [9] | Ce n’est pas la même chose qu’une durée de vie extérieure ou « sûr jusqu’à X » dans toutes les conditions. |
| Vicat | Ramollissement selon une méthode de pénétration définie. | Stratasys indique 103 °C selon ASTM D1525 ; Bambu indique 106 °C selon ISO 306. [5] [6] | Ce n’est pas une garantie en service. |
| « Résistance à la température » du fournisseur | Formulation propre à la marque pour le comportement thermique pratique. | Prusa décrit l’ASA comme adapté à l’extérieur grâce à sa résistance aux UV et à la température, « jusqu’à 93 °C ». [3] | Ce n’est pas une caractéristique normalisée universelle. |
HDT et Vicat sont des conditions d’essai, non des caractéristiques de service continu. Une pièce peut tout de même se déformer plus tôt en usage si elle supporte une charge longtemps, absorbe la chaleur de façon inégale ou présente une orientation faible.
Les valeurs d’exemple montrent aussi pourquoi la méthode et la préparation des éprouvettes comptent. Bambu indique des éprouvettes imprimées à 260 °C de buse, 80 °C de plateau, 200 mm/s, 100% de remplissage, puis recuites ou séchées à 80 °C pendant 12 heures avant l’essai. [6] C’est un contexte utile, car les valeurs thermiques publiées reflètent autant le conditionnement et la configuration d’impression que la chimie. Lisez Tg comme contexte de transition, HDT pour le comportement thermique sous charge, Vicat pour le comportement au ramollissement et « résistance à la température » du fournisseur uniquement comme formulation fournisseur. [3] [5] [6]
Résistance, adhésion des couches et stabilité dimensionnelle
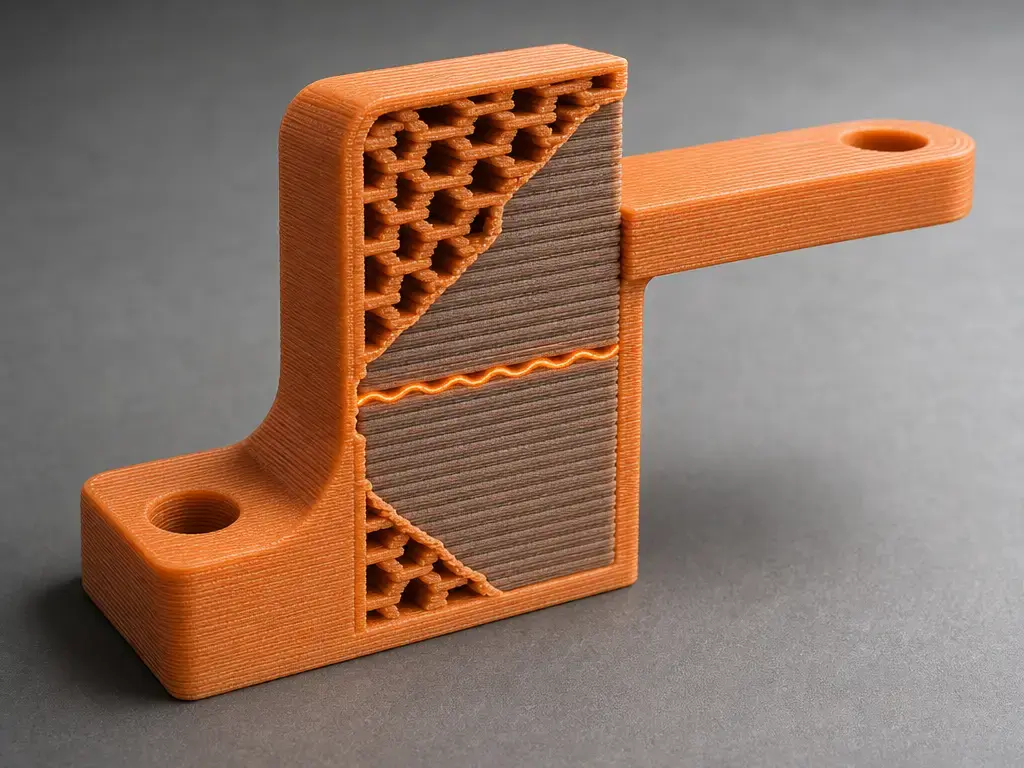
L’utilité de l’ASA en extérieur est autant limitée par la direction d’impression que par le choix du matériau brut. Les recommandations de conception de Stratasys indiquent que la résistance est maximale dans le plan X-Y et minimale en Z, car les couches sont assemblées par liaison thermique plutôt que par matériau continu. [25] Les données ASA de Bambu présentent le même schéma numériquement : le module de Young est de 2450±270 MPa en X-Y contre 2120±260 MPa en Z, la résistance à la traction est de 37±3 MPa en X-Y contre 31±4 MPa en Z, et l’allongement est de 9.2±1.4% en X-Y contre 4.6±0.8% en Z. [6] Stratasys indique également un allongement à la rupture de 9% en XZ contre 3% en ZX sur ses éprouvettes spécifiques à sa plateforme. [5] Pour les clips, supports et capots à l’extérieur, l’orientation peut compter autant que le choix entre ASA et ABS.
La stabilité dimensionnelle lors de l’impression désigne la capacité de la pièce à conserver sa forme prévue pendant l’impression. Avec l’ASA, cela concerne principalement le retrait, le gauchissement, le soulèvement des coins et la sensibilité aux courants d’air durant la fabrication. [3] [10]
La conservation dimensionnelle en service est une question distincte. Après installation, une pièce peut modifier progressivement son ajustement ou échouer en raison du fluage, des cycles thermiques, des dommages de surface induits par les UV ou de charges répétées, même si elle a été imprimée parfaitement. Résoudre le gauchissement du plateau ne résout pas automatiquement les performances extérieures à long terme.
Filament ASA ou ABS : les différences fiables et celles qui dépendent de la marque
Dans la comparaison ASA et ABS, la différence générale la plus fiable est la résistance aux intempéries. Le choix entre filament ASA et ABS dépend généralement de l’importance de l’exposition aux UV et du vieillissement extérieur, suffisamment importante pour justifier l’alternative à base d’acrylate à la phase caoutchouc à base de butadiène de l’ABS. [17]
| Attribut | ASA (général) | ABS (général) | Note de l’article |
|---|---|---|---|
| UV / intempéries | Meilleur point de départ pour l’extérieur. | Plus vulnérable au vieillissement lié au soleil. | Tendance générale, sans garantie. |
| Difficulté d’impression | Modérée à élevée. | Modérée à élevée. | Les deux bénéficient souvent du contrôle des courants d’air ou d’une enceinte. |
| Tendance au gauchissement | Souvent importante. | Souvent importante. | La géométrie et la configuration thermique comptent plus que les étiquettes. |
| Variabilité d’odeur / d’émissions | Dépendante de la configuration. | Dépendante de la configuration. | La méthode d’étude affecte fortement les résultats rapportés. [19] [20] |
| Finition | Peut être poncé, usiné ou fini au solvant avec des précautions appropriées. | Peut être poncé, usiné ou fini au solvant avec des précautions appropriées. | La sécurité du procédé reste importante. |
| Cas d’usage typiques | Capots, boîtiers, supports et signalétique extérieurs. | Pièces techniques générales, prototypes, boîtiers intérieurs. | L’adéquation au cas d’usage compte plus que les slogans. |
| Exemple numérique sur la même plateforme | 33 MPa en traction ; 321 J/m Izod non entaillé. | 32 MPa en traction ; 300 J/m Izod non entaillé. | Comparaison uniquement spécifique à la plateforme Stratasys. [4] |
La ligne numérique ci-dessus ne doit pas être généralisée à l’ensemble des fournisseurs. Sur la plateforme Stratasys, l’ASA et l’ABS-M30 sont proches pour la résistance ultime à la traction indiquée et l’impact Izod non entaillé, ce qui rappelle que la décision réelle repose souvent sur la résistance aux intempéries, et non sur un écart universel spectaculaire de résistance. [4] Les émissions ne se résument pas non plus à un verdict par matériau : les données publiées en chambre montrent que l’ASA comme l’ABS varient selon l’imprimante, la chambre, les conditions de fonctionnement et la méthode de mesure. [19] [20]
Brève note sur le PETG : le PETG est souvent plus facile à imprimer que l’ASA ou l’ABS, mais cela n’en fait pas automatiquement la réponse pour une exposition extérieure longue. La chaleur, la charge et les conditions de service réelles déterminent toujours si l’impression la plus facile produit la meilleure pièce.
Variantes et taxonomie de l’ASA
L’ASA standard, l’ASA chargé et l’ASA léger ou moussant doivent être considérés comme des classes de matériaux pratiques différentes. Les grades chargés peuvent présenter une rigidité et des valeurs thermiques très différentes de l’ASA non chargé ; leurs propriétés ne doivent donc pas être reportées sur un filament ASA ordinaire. L’ASA CF de Spectrum, par exemple, indique une résistance à la traction à la limite d’élasticité de 66 MPa, un HDT de 88 °C et un Vicat de 96 °C. Ce sont des valeurs spécifiques à cette formulation chargée, et non des valeurs ASA universelles. [13]
L’ASA léger ou moussant fonctionne encore différemment. Spectrum LW-ASA UltraFoam indique un moussage actif de 230-285 °C et une densité finale pouvant descendre jusqu’à environ 0.33 g/cm^3. [14] FormFutura ApolloX Foaming indique une activation du moussage autour de 230 °C, une expansion maximale à 270-285 °C et une densité entièrement expansée de 0.33 g/cm^3. [15] colorFabb LW-ASA décrit un moussage commençant autour de 230 °C, avec une augmentation de volume de près de 2.5×. [16] Le point de taxonomie est simple : l’ASA chargé et l’ASA moussant ne permettent pas de prédire directement l’impression ou les performances de l’ASA standard.
Applications pratiques et limites strictes
Les catégories d’applications adaptées comprennent :
- Les boîtiers et capots extérieurs.
- La signalétique et les pièces de présentation.
- La quincaillerie de jardin et les fixations légères.
- Les prototypes extérieurs exposés au soleil et aux intempéries.
- Les gabarits ou montages lorsque l’exposition aux UV compte.
Les limites strictes et réserves comprennent :
- Aucune valeur universelle fiable de durée de vie en extérieur n’a été trouvée ; les performances sont conditionnelles.
- L’ASA n’est pas automatiquement adapté aux pièces critiques porteuses sans validation.
- L’ASA n’est pas automatiquement qualifié pour l’usage au contact alimentaire, médical ou nécessitant un classement au feu.
- L’orientation, les métriques thermiques et les contrôles des émissions restent importants même lorsque le choix de matériau est raisonnable.
État actuel des connaissances
Les études contrôlées renforcent la même leçon que les fiches techniques : les paramètres de procédé peuvent modifier suffisamment les propriétés mesurées pour que la « résistance de l’ASA » ne soit pas une valeur unique transférable. Une étude d’optimisation Taguchi de 2022 a rapporté une résistance maximale à la traction de 51.86 MPa et une résistance à la flexion de 82.56 MPa dans les conditions choisies par cette étude, la densité de remplissage et la hauteur de couche figurant parmi les facteurs les plus influents. [18] Ces chiffres sont utiles pour démontrer que les réglages comptent, et non comme indice général de résistance pour tous les filaments ASA.
La littérature sur les émissions raconte une histoire similaire. Les études en chambre et les revues consolidées montrent une grande variabilité entre imprimantes, matériaux et méthodes, et ISO/ASTM 52933 existe précisément pour rendre les essais d’émissions en lieux non industriels plus cohérents. [2] [19] [20] La conclusion pratique n’est pas qu’une étude fournit une réponse universelle, mais que la configuration, la stratégie de contrôle et la méthode de mesure modifient toutes le résultat.
Choisir un filament ASA : conclusion pour l’impression 3D extérieure
Le filament ASA est un choix judicieux lorsque vous souhaitez un matériau MEX adapté à l’extérieur pour des boîtiers, capots, panneaux, supports et autres pièces non certifiées, et que vous êtes prêt à gérer le gauchissement, la chaleur et les émissions dans le cadre du processus d’impression. Par rapport à l’ABS standard, l’argument en faveur de l’ASA pour l’extérieur est généralement plus solide lorsque l’exposition aux UV et les intempéries comptent. [3] [17]
Utilisez cette liste de décision avant de vous engager :
- Votre imprimante peut-elle maintenir de façon constante la température d’impression ASA et la température de plateau ASA requises ? [3] [6] [10] [12]
- Avez-vous un plan pour l’utilisation d’une enceinte et un plan distinct pour la ventilation ou la filtration ? [2] [3] [21]
- La pièce est-elle orientée de façon à ce que la faiblesse en direction Z ne domine pas le cas de charge ? [6] [25]
- Choisissez-vous la bonne métrique thermique pour le travail au lieu de considérer le HDT ou le Vicat comme une durée de vie en service ? [3] [5] [6] [9]
- Avez-vous un plan de finition ou d’étanchéification si la surface nécessite une protection supplémentaire ?
FAQ
Le filament ASA est-il adapté à l’extérieur ?
Oui. Le filament ASA est l’un des choix les plus courants pour l’impression MEX extérieure lorsque le soleil et les intempéries comptent, mais il n’est pas automatiquement résistant aux intempéries. Son succès dépend toujours de la qualité d’impression, de l’orientation, de l’épaisseur des parois, de la charge et de l’environnement réel. Aucune valeur universelle fiable de durée de vie en extérieur n’a été trouvée.
L’ASA est-il meilleur que l’ABS pour l’extérieur ?
Habituellement oui, si l’exposition aux UV et les intempéries sont importantes. La justification chimique est que le composant acrylate de l’ASA est plus résistant aux UV que le composant butadiène insaturé de l’ABS. [17] Cela ne signifie pas que chaque pièce ASA surpassera chaque pièce ABS, mais explique pourquoi l’ASA est généralement le point de départ le plus sûr à l’extérieur.
Quels réglages sont les meilleurs pour l’impression 3D ASA ?
Il n’existe pas de profil optimal unique. Les points de départ pratiques comprennent la recommandation de Prusa de 260 °C pour la buse et 105/110 °C pour le plateau, ainsi que des plages fournisseur telles que 240-270 °C de buse et 80-100 °C de plateau. [3] [6] [10] [12] Commencez avec le profil du fabricant pour votre bobine et votre imprimante, puis ajustez selon le gauchissement, l’adhésion et la qualité de surface.
À quelle température dois-je imprimer le filament ASA ?
La température d’impression ASA se situe généralement dans la plage moyenne à haute des 200 degrés Celsius, selon la marque et l’imprimante. Les recommandations fournisseurs documentées comprennent 260 °C, 240-270 °C, 240-260 °C et 230-265 °C. [3] [6] [10] [12] La bonne valeur est celle qui assure une extrusion stable et une bonne liaison des couches sur votre machine.
Quelle température de plateau ASA dois-je utiliser ?
La plupart des recommandations de température de plateau ASA sont bien plus élevées que pour le PLA. Les points de départ publiés vont de 75-100 °C à 105 °C pour la première couche et 110 °C pour les couches suivantes, selon le profil fournisseur. [3] [6] [10] [12] Les grandes pièces plates exigent généralement un réglage plus soigneux du plateau et de l’enceinte que les petites pièces compactes.
Le filament ASA nécessite-t-il une enceinte ?
Souvent oui, surtout pour les grandes pièces. Prusa indique explicitement qu’une enceinte est nécessaire pour imprimer de grandes pièces ASA et avertit également que la ventilation reste nécessaire à cause des fumées. [3] Une valeur de température de chambre telle que les 45-60 °C de Bambu doit être lue comme une recommandation propre à une machine, et non comme une règle pour chaque imprimante. [6]
Le filament ASA libère-t-il des fumées telles que des COV ou du styrène ?
Oui. Les normes et les études en chambre montrent que les imprimantes MEX peuvent émettre des particules et des COV pendant l’impression, et les valeurs signalées varient fortement selon la configuration et la méthode d’essai. [2] [19] [20] Les contrôles techniques peuvent réduire substantiellement les concentrations, mais les limites OSHA et NIOSH du styrène sont uniquement des références professionnelles et ne doivent pas être considérées comme des seuils de sécurité ou de danger pour le domicile. [21] [22] [23]
Expert : le HDT est-il identique à la température de service pour des pièces ASA à l’extérieur ?
Non. Le HDT est un essai de laboratoire sous une charge définie, et non une limite universelle de service extérieur. Les fiches techniques ASA indiquent également Vicat, Tg ou des formulations fournisseur telles que « résistance à la température », et ces valeurs ne sont pas interchangeables. [3] [5] [6] [9] Les pièces réelles peuvent se déformer plus tôt ou plus tard selon l’orientation, la durée de charge, l’exposition au soleil et la géométrie.
À découvrir sur 3D Mag
- Filament conducteur : ce qu’il peut et ne peut pas faire
- Artec Leo : le meilleur scanner 3D pour le patrimoine culturel
Sources
- ISO — Vocabulaire de la fabrication additive ISO/ASTM 52900:2021
- ISO — Méthode d’essai EHS ISO/ASTM 52933:2024 pour les substances dangereuses émises par les imprimantes à extrusion de matériau dans les lieux non industriels
- Prusa Knowledge Base — Guide du matériau ASA
- Stratasys — Page du matériau ASA
- Stratasys — Fiche de spécification du matériau ASA
- Bambu Lab — Fiche technique Bambu ASA V3.0
- Bambu Lab — MSDS Bambu ASA
- UltiMaker — Page ASA de la série Method
- UltiMaker — PDF de fiche technique MakerBot Precision ASA
- colorFabb — Article d’aide sur les réglages d’imprimante ASA
- Rev1 Technologies — 3DXMAX ASA TDS Rev 3.0
- Spectrum — The Filament ASA TDS
- Spectrum — The Filament ASA CF TDS
- Spectrum — LW-ASA UltraFoam TDS
- FormFutura — ApolloX Foaming TDS
- colorFabb — LW-ASA TDS
- Tian et al. — Materials Letters (2015) justification du vieillissement ASA contre ABS
- Hameed et al. — Polymers (2022) optimisation Taguchi pour des pièces ASA imprimées
- Gu et al. — Environment International (2019) émissions en chambre de l’impression 3D
- Zhang & Black — Environment International (2023) données consolidées sur les émissions de l’impression 3D
- UL Research Institutes / Chemical Insights — Recherche et contrôles des émissions de l’impression 3D
- OSHA — Limites d’exposition au styrène
- CDC/NIOSH — Guide de poche sur le styrène
- Stratasys — Qu’est-ce que le FDM ? PDF
- Stratasys — PDF des recommandations de conception FDM




