

Zusammenfassung: Was Schichtversatz beim 3D-Druck bedeutet und was zuerst zu prüfen ist
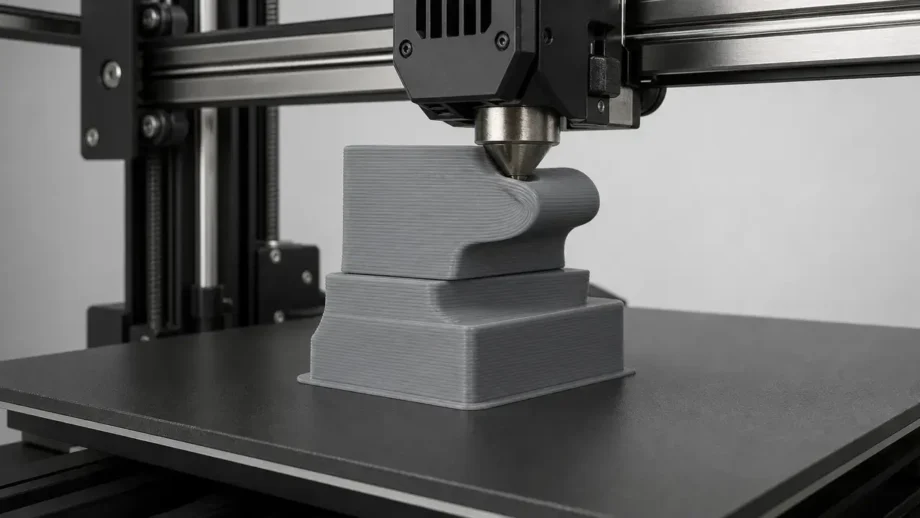
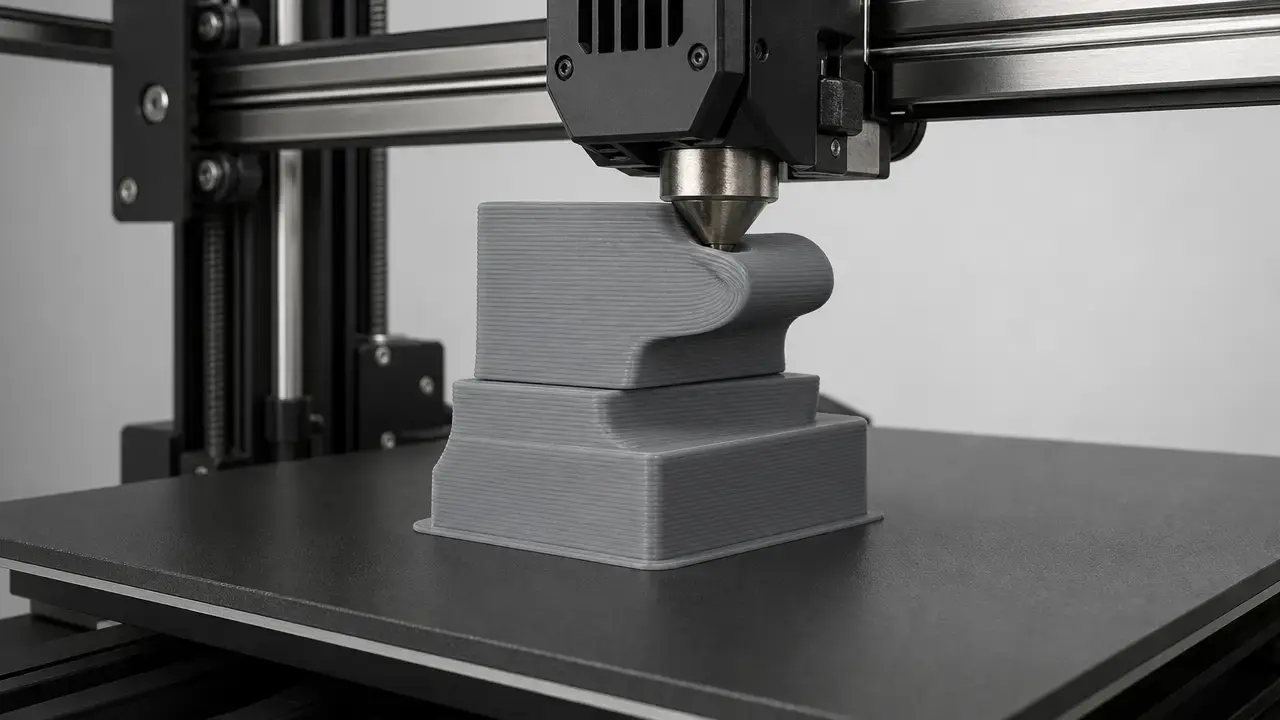
Schichtversatz beim 3D-Druck ist ein Positionsverlust, bei dem eine oder mehrere spätere Schichten seitlich in X- oder Y-Richtung verschoben sind. Alles oberhalb des Ereignisses wird dadurch versetzt zum bisherigen Aufbau gedruckt. Bei der Materialextrusion entstehen Bauteile Schicht für Schicht. Dieser Fehler wird gewöhnlich als Problem der XY-Bewegung und nicht der Materialbildung behandelt. [2] [4] [10]
Bei Desktop-FFF/FDM-Maschinen liegt die Ursache meist nicht in einem Slicerfehler, sondern in einem gestörten Bewegungssystem: einer Kollision, lockeren Riemenscheibe, einem rutschenden Riemen, einer klemmenden Achse, einem hängenbleibenden Kabel oder Schrittverlust unter Last. Der Begriff wird überwiegend für Materialextrusionsdrucker verwendet. Harzdrucker weisen andere Fehlerbilder auf, die hier nicht behandelt werden. [4] [6] [10]
Zuerst in dieser Reihenfolge prüfen. [4] [6] [10]
- Hindernisse oder Kollisionsspuren an Druckteil, Düse oder Verfahrweg.
- Sitz von Riemen und Riemenscheiben, besonders Madenschrauben oder Gewindestifte an Riemenscheiben.
- Leichtgängige X/Y-Bewegung von Hand bei ausgeschalteter Maschine.
- Stellen, an denen Kabelbündel oder Kabelstränge hängenbleiben können.
- Danach die Bewegungsbelastung durch geringere Geschwindigkeit oder Beschleunigung reduzieren.
- Erst anschließend die Datei neu slicen oder ein anderes Speichermedium ausprobieren.
Begriffliche Abgrenzung: Schichtversatz und ähnlich aussehende Druckfehler
Schichtversatz ist eine vollständige Achsverschiebung: Die Düse trägt weiterhin Material auf, spätere Schichten sind jedoch nicht mehr zu früheren ausgerichtet. Damit unterscheidet er sich von Unterextrusion, die das Linienvolumen verändert, von Ringing oder Ghosting mit wiederholten Wellen statt eines klaren Versatzes und von Z-Banding mit regelmäßigen vertikalen Schwankungen statt eines plötzlichen seitlichen Sprungs. Verzug ist relevant, weil er Bauteilgeometrie in den Düsenweg anheben und eine Kollision auslösen kann. Verzug selbst ist aber nicht dasselbe wie echter Schichtversatz. ISO/ASTM 52900:2021 ist die einschlägige Terminologienorm der additiven Fertigung. Die hier verwendeten Hersteller- und Übersichtsquellen beschreiben Schichtversatz als XY-Positionierungsfehler bei der Materialextrusion. [1] [4] [10] [11]
| Fehler | Sichtbares Erscheinungsbild | Hauptrichtung | Erste Prüfungen |
|---|---|---|---|
| Schichtversatz | Plötzliche seitliche Stufe; obere Schichten sind gegenüber unteren verschoben | X oder Y | Kollisionsspuren, Riemen, Riemenscheiben, Klemmen |
| Verzug | Ecken oder Kanten lösen sich vom Bett; später kann die Düse dagegenstoßen | Anfangs meist keine | Haftung, Kühlung, erste Schicht, Bauteilgeometrie |
| Ringing / Ghosting | Wiederkehrende Wellen nahe scharfer Ecken | Entlang der Bewegungsachse, die die Schwingung angeregt hat | Geschwindigkeit, Beschleunigung, Rahmensteifigkeit |
| Z-Banding | Regelmäßige vertikale Streifen oder Bänder | Z | Leitspindeln, Führungen, Kupplungen |
| Delamination | Schichten trennen sich voneinander | Haftungsversagen in der Z-Ebene | Temperatur, Kühlung, Materialeinstellungen |
Ein hilfreicher Hinweis ist die Form des Fehlers. Springt der gesamte Schichtstapel auf einer Höhe zur Seite und läuft danach normal weiter, deutet das meist auf einen kurzzeitigen Positionsverlust hin. Wiederholt sich der Versatz oder wächst er nach einem Muster, sind wiederkehrender Widerstand, eine wiederholte Kollision oder ein anderer reproduzierbarer Lastfall wahrscheinlicher als ein einmaliger Zwischenfall. [4] [10]
Symptomdiagnose: Welche Achse ist versetzt, und trat es einmal oder wiederholt auf?
Zuerst feststellen, ob der sichtbare Versatz X, Y oder beide Richtungen betrifft. Ein X-Achsen-Versatz verschiebt spätere Schichten typischerweise nach links oder rechts gegenüber dem unteren Bauteil. Ein Y-Versatz bewegt sie relativ zum Bett nach vorne oder hinten. Bei herkömmlichen kartesischen Maschinen grenzt das die Suche häufig auf einen Bewegungsweg, einen Motor, eine Riemenschleife und eine Gruppe von Umlenkrollen oder Führungen ein. [4] [6] [10]
Danach prüfen, ob es ein einzelnes oder wiederkehrendes Ereignis war. Ein einmaliger Versatz deutet oft auf einen kurzen Düsenkontakt, ein hängenbleibendes Kabel, eine lockere Riemenscheibe, einen überspringenden Riemenzahn oder Schrittverlust durch eine kurze Lastspitze hin. Wiederholter Versatz auf ähnlicher Höhe spricht stärker für ein reproduzierbares Hindernis, ein Kabelproblem oder einen geometriebedingten Vorgang. Bei gleicher Wiederholungshöhe sollte zuerst eine wiederkehrende mechanische Ursache vermutet werden, bevor die Firmware in Frage kommt. [4] [6] [10]
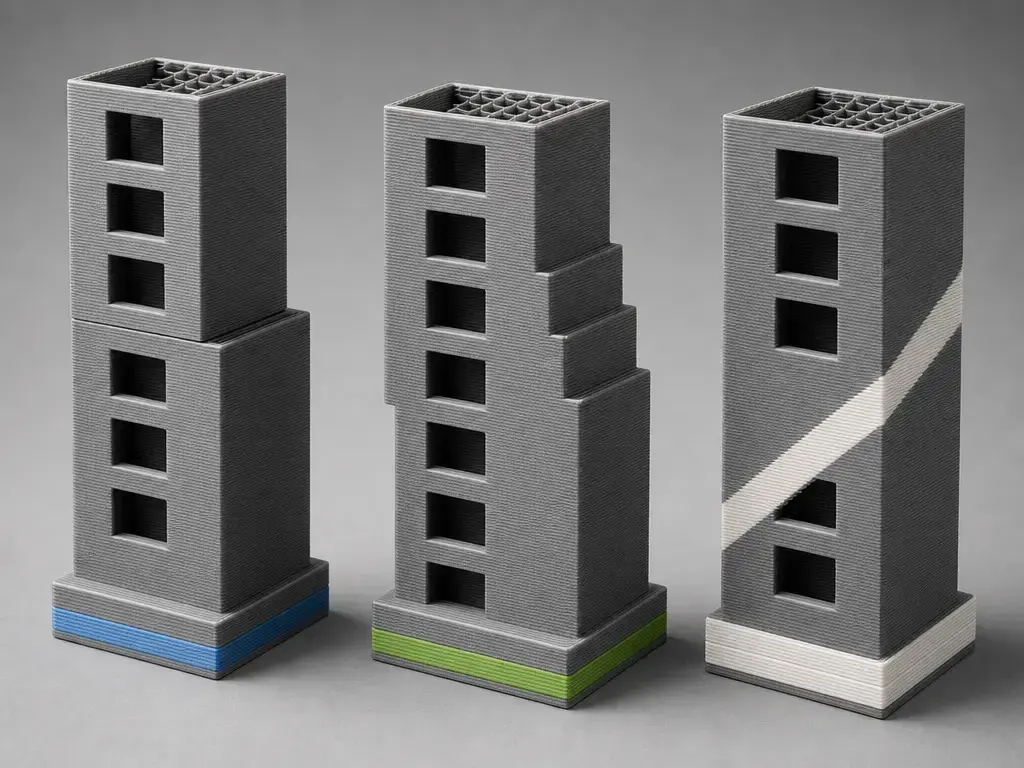
- Einmaliger Versatz auf einer Höhe.
- Wiederholter treppenförmiger Versatz.
- Schichtversatz auf der X-Achse.
- Schichtversatz auf der Y-Achse.
- Diagonal wirkender Versatz bei CoreXY.
Hinweis zur Kinematik: Nicht jeder Drucker hat je einen X- und Y-Riemen
Ein Bedslinger oder anderer herkömmlicher kartesischer Drucker lässt sich meist leichter achsweise beurteilen, weil Bett und Druckkopf auf unterschiedlichen Achsen bewegt werden. CoreXY funktioniert anders: Beide Motoren und beide Riemen tragen zur XY-Bewegung bei. Der Riemenweg ist länger und komplexer, und ein scheinbares X- oder Y-Problem kann jede Seite des gekoppelten Systems betreffen. Klippers Kinematikdokumentation bildet dieselbe Unterscheidung zwischen kartesischer, CoreXY- und Delta-Bewegungsumsetzung ab. [12] [13] [14]
Was tatsächlich versagt hat: Unterschiedliche Mechanismen hinter „versetzten Schichten“
Mehrere unterschiedliche Fehler können dasselbe sichtbare Symptom erzeugen. Schrittverlust bedeutet, dass die Maschine einen Bewegungsbefehl wegen überschrittener Drehmomentreserve nicht vollständig ausführen konnte. Riemenschlupf bedeutet verlorenen Eingriff oder fehlerhaften Lauf des Riemens. Riemenscheibenschlupf bedeutet, dass sich die Motorwelle drehte, die Scheibe aber nicht fest mit ihr verbunden blieb. Klemmen oder Reibung erhöhen den Widerstand bis zur Überlastung des Bewegungssystems. Thermische oder strombezogene Treiberprobleme verringern den wirksamen Antrieb, sobald Temperatur- oder elektrische Grenzen erreicht werden. [4] [6] [10]
| Mechanismus | Erscheinungsbild | Zuerst prüfen | Hinweise |
|---|---|---|---|
| Schrittverlust | Plötzlicher Versatz nach einer Lastspitze | Kollisionen, Beschleunigung, Klemmen, Treibertemperatur | Die befohlene Bewegung wurde wegen überschrittener Drehmomentreserve nicht vollständig ausgeführt. [6] [10] |
| Riemenscheibenschlupf | Treppenförmiger oder wechselnder Versatz | Madenschraube an der Wellenabflachung, Ausrichtung der Riemenscheibe | Die Riemenscheibe dreht sich auf der Welle, statt den Riemen vollständig anzutreiben. [4] [6] |
| Riemenschlupf / Überspringen | Plötzlicher Versatz, oft bei schnellen Bewegungen | Riemeneingriff, Umlenkrollen, Riemenführung, Spannung | Überspringende Zähne oder fehlerhafter Lauf führen zum Positionsverlust. [6] |
| Klemmen / Reibung | Zunehmender oder zeitweiser Versatz, oft mit Geräuschen | Schienen, Rollen, Stangen, Schmutz, Kabelzug | Zusätzlicher Widerstand erhöht die Last, bis die Bewegung versagt. [4] [10] |
| Thermische / strombedingte Treiberbegrenzung | Versatz nach längerer Laufzeit oder wiederholter Belastung | Kühlung, Verkabelung, Steuerungsdokumentation | Überhitzung oder zu geringer Strom können dazu führen, dass Motoren ihre Position nicht mehr halten. [6] |
Diese Mechanismen sind nicht austauschbar, und an einem fehlgeschlagenen Druck können mehrere beteiligt sein. Eine Kollision kann Schrittverluste auslösen, eine lockere Riemenscheibe ein Riemenproblem imitieren und eine klemmende Achse ein elektrisches Problem mechanisch erscheinen lassen. Das Symptom sollte die Suche eingrenzen, nicht vor der Prüfung die Ursache festlegen. [4] [6] [10]
Häufige Ursachen nach Priorität: Warum der Drucker seine XY-Position verlor
Die ergiebigste Reihenfolge der Fehlersuche lautet meist: zuerst Hindernisse, dann Riemen und Riemenscheiben, anschließend Klemmen, Bewegungseinstellungen, elektrische oder thermische Probleme und erst danach seltene Datei- oder Profilfehler. Das entspricht den Beschreibungen realer Schichtversätze bei Materialextrusion in Herstellerleitfäden und Fehlerübersichten. [4] [6] [10]
-
Kollision oder Hindernis. Ein aufgewölbter Überhang, eine angehobene Ecke, ein Materialknubbel oder eine umgestoßene Stütze kann direkt im Düsenweg liegen. Sowohl Prusa als auch die Erokhin-Übersicht beschreiben angehobene Geometrie ausdrücklich als Kollisionsursache, die Versatz auslösen oder den Druck stoppen kann. [4] [10]
-
Zu lockerer oder zu straffer Riemen. Ein loser Riemen kann bei schnellen Richtungswechseln rutschen oder Zähne überspringen. Ein zu straffer Riemen erhöht möglicherweise Reibung und Lagerlast. Entscheidend ist kein universeller Zahlenwert, sondern ob der Riemen sauber läuft, im Eingriff bleibt und wiederholte Richtungswechsel ohne Positionsverlust zulässt. [6]
-
Lockere Riemenscheibe oder Madenschraube außerhalb der Wellenabflachung. Ist die Scheibe nicht fest mit der Motorwelle verbunden, kann sich der Motor drehen, während die Achsbewegung zurückbleibt. Prusa weist darauf hin, dass gegebenenfalls eine Madenschraube auf der flachen Wellenstelle sitzen sollte und lose Riemenscheiben häufig treppenförmigen Versatz verursachen. [4] [5]
-
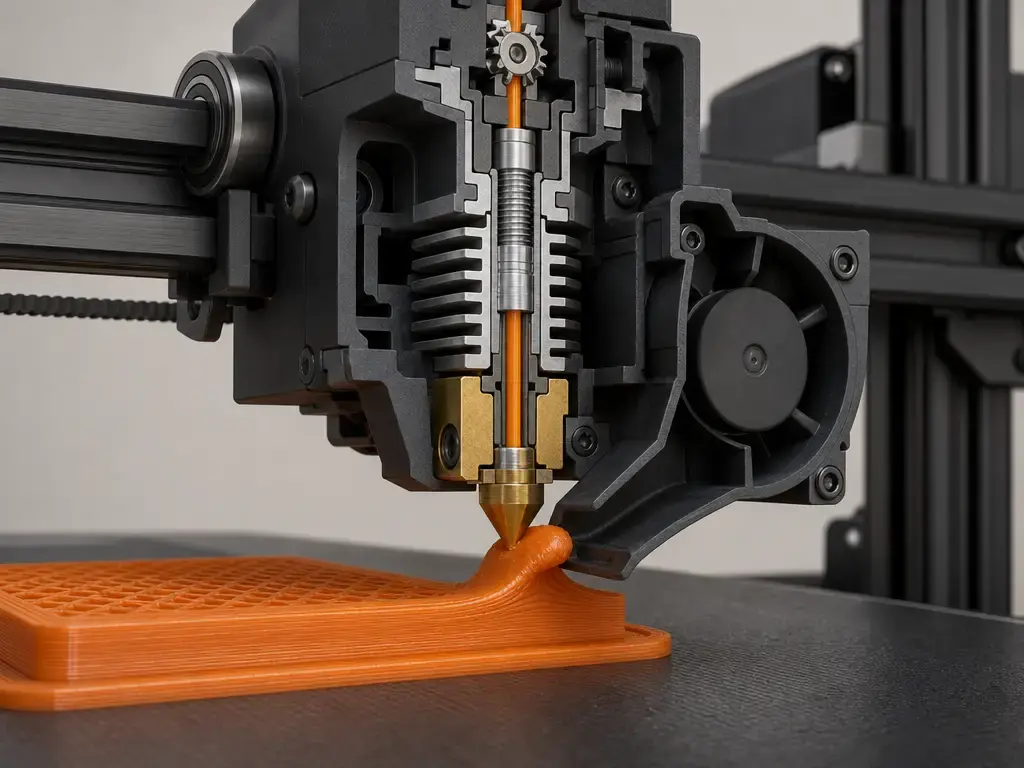
Klemmen oder Reibung im Bewegungsweg. Zerkratzte Stangen, trockene Lager, verschlissene Rollen, Schmutz, gebogene Schienen oder ein hängenbleibendes Kabelbündel können genügend Widerstand für Schrittverluste erzeugen. Tritt der Versatz nur in einem Bauraumbereich auf, wird Klemmen wahrscheinlicher. [4] [10]
-
Zu aggressive Bewegungseinstellungen für die Maschine. Beschleunigung und Kurvenfahrt können mehr verlangen, als die bewegte Masse bewältigt. Marlins
M201verdeutlicht die Bedeutung der Beschleunigung: Der Befehl setzt die maximale Achsbeschleunigung. Die Höchstgeschwindigkeit ist deshalb nur ein Teil der Belastung. [9] -
Elektrische oder thermische Antriebsprobleme. Erhält der Motor zu wenig Strom oder überhitzt die Treiberelektronik, kann die Achse nach einer gewissen Laufzeit oder bei wiederholter Belastung die Position verlieren. Simplify3D nennt unzureichenden Motorstrom und Treiberüberhitzung als plausible Ursachen. [6]
-
Kabelzug oder Hängenbleiben. Ein Bettkabel, Druckkopf-Kabelstrang, Kabelbinder oder Stecker kann an einer bestimmten Verfahrposition hängenbleiben und denselben Fehler wiederholen. Prusas Fehlersuche nennt die Lage des Kabelbündels und Hindernisse im Bewegungsweg als Prüfpunkte. [4]
-
Seltene Datei- oder Profilprobleme. Beschädigter G-Code, fehlerhafter Export, ein falsches Maschinenprofil oder defekte Speichermedien können die Diagnose erschweren. Sie gehören jedoch ans Ende der Prüfung, nicht an den Anfang. Crealitys Fehlerbehebungsblog nennt beschädigten G-Code und Slicer-Exportprobleme als mögliche Ursachen; deshalb stehen sie am Ende dieser Liste. [17]
Schritt für Schritt: Schichtversatz am 3D-Drucker beheben
Eine praktische Fehlersuche bei Schichtversatz am 3D-Drucker beginnt am misslungenen Bauteil und nicht im Einstellungsmenü. Den Druck fotografieren, die Beginnhöhe des Versatzes notieren und feststellen, ob X, Y oder beide Richtungen betroffen sind. Bei CoreXY-Maschinen lässt die sichtbare Richtung nicht immer auf einen einzelnen Riemen oder Motor schließen. Vor manuellen Prüfungen ausschalten, sofern das Herstellerverfahren nicht ausdrücklich etwas anderes verlangt. [4] [12] [13]
- Druck stoppen und den Fehler fotografieren.
- Versatzrichtung bestimmen und festhalten, ob der Drucker eine gekoppelte CoreXY-Bewegung verwendet.
- Ausschalten und die Achsen von Hand bewegen, um klemmende oder schwergängige Stellen zu fühlen.
- Auf Schmutz oder um Riemenscheiben gewickeltes Filament prüfen und den Riemenlauf kontrollieren.
- Riemenscheiben und Madenschrauben prüfen; wo vorgesehen, muss eine Schraube an der Wellenabflachung greifen. [4] [5]
- Nach Kollisionsspuren suchen, etwa Kratzlinien, umgestoßenen Stützen, Materialknubbeln oder aufgewölbten Überhängen.
- Nach den mechanischen Prüfungen einen Testdruck mit verringerter Belastung durchführen. Ein sicherer Diagnosetest ist, die Druckgeschwindigkeit gegenüber dem aktuellen Profil um 50% zu senken und zu beobachten, ob das Symptom verschwindet. [6]
- Erst nach den obigen Prüfungen neu slicen und andere Speichermedien testen. Wird schließlich der Motorstrom angepasst, die Dokumentation des Druckers oder Steuerboards verwenden statt eines allgemeinen Vref-Rezepts. [6] [17]
Verliert die Maschine bei geringerer Last keine Position mehr, ist ein mechanisches, kollisionsbezogenes oder bewegungseinstellungsbedingtes Problem wahrscheinlicher als zufällige Dateibeschädigung. Tritt der Versatz auch unter sanfteren Bedingungen auf, erneut Achshardware, Verkabelung und Kühlweg prüfen. [4] [6] [10]
Bewegungseinstellungen ohne Mythen: Geschwindigkeit, Beschleunigung und „Jerk“
Zuerst relativ zum aktuellen Profil reduzieren. Oft ist die Beschleunigung der eigentliche Lasttreiber: Ein Drucker kann eine bestimmte Höchstgeschwindigkeit vertragen und dennoch Schritte verlieren, wenn er abrupt umkehren oder eine schwerere Achse zu plötzlich beschleunigen muss. Marlins M201 ist ein konkretes Beispiel: Es setzt die maximale Beschleunigung für X, Y, Z und E. Deshalb kann Beschleunigung bei der Diagnose von Schrittverlust genauso wichtig sein wie nominelle Druckgeschwindigkeit. Klippers Kinematikdokumentation unterstreicht aus einer anderen Firmwareperspektive ebenfalls die Bedeutung kontrollierter Beschleunigung und der Motorgrenzen in der Bewegungsplanung. [9] [14]
„Jerk“ ist ein firmwareabhängiger Begriff und darf nicht als universeller Menüname oder Abstimmungsansatz verstanden werden. Marlins M205 dokumentiert sowohl Classic Jerk als auch Junction Deviation. Die Marlin-Konfigurationsreferenz erklärt, dass Junction Deviation inzwischen der Standardmodus ist und durch aktiviertes Classic Jerk überschrieben wird. Andere Firmwarepakete können andere Kurvenfahrtmodelle oder völlig andere Namen verwenden. Als zurückhaltendes Beispiel empfiehlt ein Creality-Fehlerbehebungsblog 40–50 mm/s Druckgeschwindigkeit, 500–1000 mm/s² Beschleunigung und 5–10 mm/s Jerk für einen ersten Reduktionstest. Das ist jedoch ein Markenbeispiel und kein Standard. [7] [8] [14] [17]
Riemen, Riemenscheiben und die „GT2“-Realitätsprüfung: modellabhängig
Riemenprobleme sind zuerst qualitativ zu beurteilen. Ein zu lockerer Riemen kann auf der Antriebsscheibe rutschen oder bei Richtungswechseln schlecht laufen. Ein zu straffer Riemen kann die Reibung erhöhen und die Achse schwergängiger machen. Simplify3Ds Fehlersuche berücksichtigt beide Fehlerbilder. Straffer ist deshalb nicht immer besser. [6]
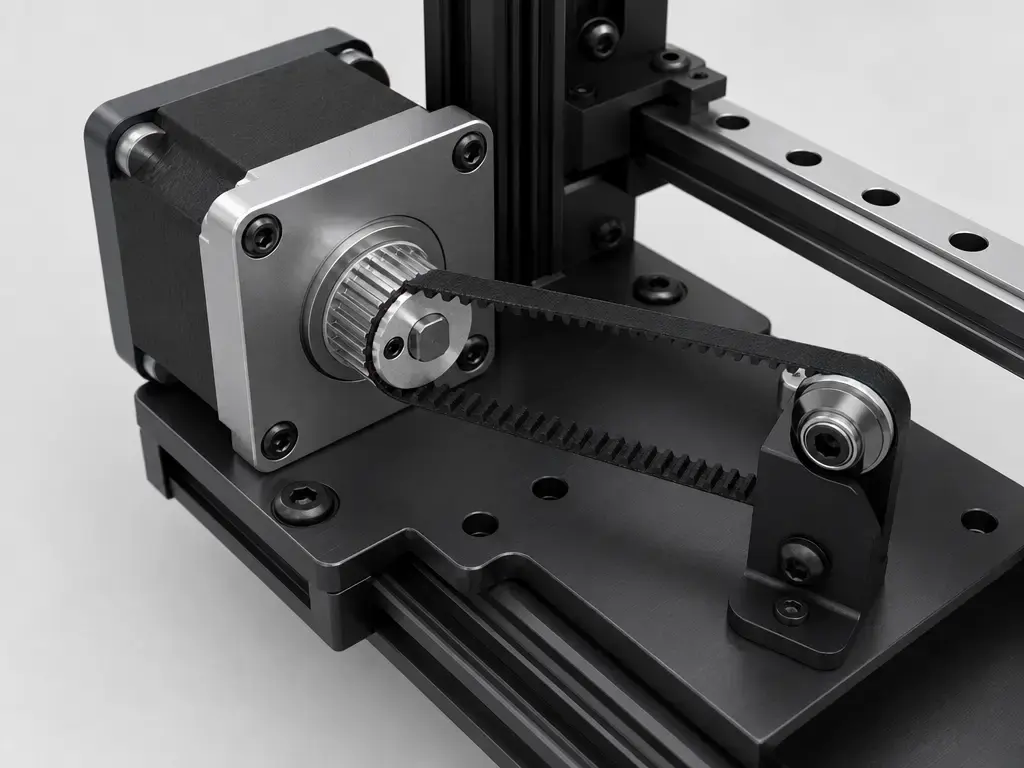
Riemenscheibenschlupf ist etwas anderes als Riemenschlupf. Dabei dreht sich die Motorwelle, während die Scheibe wegen einer lockeren oder falsch an der Wellenabflachung sitzenden Madenschraube nicht synchron bleibt. Das kann treppenförmigen oder wechselnden Versatz erzeugen, weil sich der Bewegungsverlust von Ereignis zu Ereignis ändert. GT2-Zahnriemen sind zwar bei vielen Desktop-Druckern verbreitet, aber nicht universell. Bambu Lab nennt GT2 für sein XY-Riemenprodukt, und Vorons Mechanikdokumentation verweist in einem weit verbreiteten Open-Source-Druckerökosystem auf GT2/2GT-Riemen. Das Riemenprofil allein löst keinen Schichtversatz: Ausrichtung, Umlenkrollen, fester Scheibensitz und Riemenlauf bestimmen weiterhin die Bewegungsgenauigkeit. [4] [15] [16]
Vorbeugung: Schichtversatz beim 3D-Druck vermeiden
Zur Vorbeugung von Schichtversatz beim 3D-Druck lässt sich die Diagnoselogik in regelmäßige Wartung übertragen. Riemen, Riemenscheiben, Umlenkrollen, Laufrollen, Lager, Schienen und Kabelführung regelmäßig prüfen. Bewegungskomponenten modellgerecht reinigen und schmieren sowie Befestigungen nach Versand, Transport oder größerer Wartung erneut kontrollieren. Ein Drucker, der angestoßen wird, auf instabiler Unterlage vibriert oder mit zunehmender Reibung läuft, verliert eher seine Position. [4] [6]
Kollisionsmöglichkeiten bereits im geslicten Auftrag verringern. Schwierige Überhänge, schlechte Kühlung, umgestoßene Stützen und aufgewölbte Kanten können später zu Düsenkontakten führen. Geometriegerechte Entscheidungen wie geeignete Stützen, besser beherrschte Überhänge und Leerfahrten ohne unnötige Umfangsquerungen helfen, solche Situationen zu reduzieren, garantieren für sich allein aber keinen Erfolg. [4] [10] [18]
Bewegungseinstellungen an Steifigkeit und bewegte Masse der Maschine anpassen, besonders bei hohen Drucken oder schweren bewegten Druckbetten. Zurückhaltende Beschleunigung, ausreichende Elektronikkühlung und Änderungen jeweils nur einer Einstellung reduzieren das Risiko, ein bereits grenzwertiges System in Schrittverluste zu treiben. Warnzeichen sind ungewöhnliche Geräusche, Riemenabrieb, heiße Treiber oder ein von Hand nicht mehr leichtgängig wirkender Schlitten. [6] [9] [12]
Rettung, Risiken und Wiederherstellungsfunktionen: Was eine Lösung nicht garantieren kann
Ein Teil mit Schichtversatz lässt sich manchmal optisch retten, seine Geometrie entspricht aber nicht mehr der vorgesehenen Werkzeugbahn. Die Erokhin-Übersicht weist darauf hin, dass größere Versätze Schichten so weit verschieben können, dass sie das zuvor gedruckte Bauteil nicht mehr berühren. Als mögliche Folgen nennt sie verschlechterte Festigkeit und verlorene strukturelle Integrität. Bei funktionalen oder tragenden Teilen ist ein echter Versatz deshalb ein Grund für einen Neudruck, sofern die Anwendung den Fehler nicht eindeutig toleriert. [10]
Wiederherstellungsfunktionen sind modellspezifisch und begrenzt. In Prusas Dokumentation zur Kollisionserkennung der MK3-Familie arbeitet diese nur im Normalmodus, nicht im Stealth-Modus. Die Belt-Status-Werte sollen bei den betreffenden Modellen nicht unter 240 oder über 300 liegen, stellen zugleich aber keine physikalische Größe dar. Das zeigt, weshalb Herstellerdiagnosen nicht zu universellen Riemenspannungswerten verallgemeinert werden dürfen. [5]
Aktuelle Forschung in Kürze: Überwachung erkennt Fehler, beseitigt aber nicht automatisch Ursachen
Neuere Studien zur Prozessüberwachung bei der Materialextrusion zeigen, dass Kamera- und Deep-Learning-Systeme ungewöhnlichen Materialauftrag oder Fehlerzustände während des Drucks erkennen können. Dadurch lässt sich ein misslungener Auftrag eventuell früher stoppen. Die Ursachenlogik des Schichtversatzes bei Verbraucherdruckern ändert das jedoch nicht: Eine lockere Riemenscheibe, blockierte Achse oder überlastete Bewegungsmechanik muss weiterhin gefunden und mechanisch oder durch maschinenspezifische Abstimmung korrigiert werden. [19] [20]
Häufige Fragen
Warum hat mein 3D-Drucker Schichtversatz?
Meist hat er durch Kollision, Riemen- oder Riemenscheibenschlupf, Klemmen oder Schrittverlust unter Last seine XY-Position verloren. Zuerst Bewegungsweg und sichtbare Hindernisspuren prüfen, bevor der Slicer verantwortlich gemacht wird. [4] [6] [10]
Was sollten Besitzer eines 3D-Druckers bei Schichtversatz zuerst versuchen?
Druck stoppen, nach Düsenkontakten oder aufgewölbten Überhängen suchen und anschließend Riemen sowie Riemenscheiben auf sicheren Sitz prüfen. Nach den mechanischen Prüfungen ist eine um 50% reduzierte Druckgeschwindigkeit ein hilfreicher Diagnosetest, um zu sehen, ob der Fehler verschwindet. [4] [6]
Was verursacht Schichtversatz auf der X-Achse beziehungsweise Y-Achse?
Die sichtbare Richtung zeigt, welcher Bewegungsweg die Position verloren hat. Bei vielen kartesischen Maschinen weist X auf den Schlittenweg und Y auf den Bettweg hin. Bei CoreXY ist diese Zuordnung wegen der gekoppelten Bewegung weniger direkt. [4] [12] [13]
Ist Schichtversatz ein Slicerproblem oder ein mechanisches Problem?
Meist ist er mechanisch oder durch die Bewegungssteuerung bedingt. Slicerentscheidungen können Last oder Kollisionsrisiko erhöhen. Ein echter Versatz bedeutet jedoch, dass die Maschine den befohlenen Weg nicht korrekt ausgeführt hat. [4] [6] [10]
Für Fachleute: Wie verändert CoreXY die Diagnose gegenüber einem Bedslinger?
Bei CoreXY tragen beide Motoren und beide Riemen zur XY-Bewegung bei. Ein scheinbarer X- oder Y-Fehler kann daher überall im gekoppelten Riemenweg entstehen. Bei einem Bedslinger oder anderen herkömmlichen kartesischen Aufbau lässt sich die Ursache meist leichter achsweise eingrenzen. [12] [13] [14]
Für Fachleute: Was unterscheidet Beschleunigungsgrenzen von „Jerk“ beziehungsweise Junction Deviation, und wie können sie Schrittverlust verursachen?
Beschleunigungsgrenzen bestimmen, wie stark der Drucker beschleunigt oder abbremst, und beeinflussen damit direkt den Drehmomentbedarf. In Marlin setzt M201 die maximale Beschleunigung, während M205 Classic Jerk und Junction Deviation dokumentiert. Laut Marlin ist Junction Deviation der Standardmodus, sofern Classic Jerk ihn nicht durch Aktivierung überschreibt. Höhere Anforderungen bei Kurvenfahrten können eine grenzwertige Achse in Schrittverluste treiben, auch wenn die nominelle Druckgeschwindigkeit vernünftig wirkt. [7] [8] [9]
Quellen
- ISO/ASTM 52900:2021 — Terminologie der additiven Fertigung (Eintragsseite) — https://www.iso.org/standard/74514.html
- NIST — Additive Manufacturing Technologies (Abschnitt Materialextrusion) — https://www.nist.gov/additive-manufacturing/research-areas/technologies
- ASTM Store — Verzeichnis der Normen zur additiven Fertigung (nur Kontext) — https://store.astm.org/products-services/standards-and-publications/standards/additive-manufacturing-standards.html
- Prusa Knowledge Base — Schichtversatz — https://help.prusa3d.com/article/layer-shifting_2020?product=mk3-5s
- Prusa Knowledge Base — Kollisionserkennung im Kontext der MK3-Familie — https://help.prusa3d.com/article/crash-detection_2100
- Simplify3D — Fehlerbehebung zur Druckqualität: Schichtversatz — https://www.simplify3d.com/resources/print-quality-troubleshooting/layer-shifting/
- Marlin Firmware — Marlin konfigurieren — https://marlinfw.org/docs/configuration/configuration.html
- Marlin Firmware — G-Code M205 — https://marlinfw.org/docs/gcode/M205.html
- Marlin Firmware — G-Code M201 — https://marlinfw.org/docs/gcode/M201.html
- Erokhin, Naumov, Ananikov — Defects in material extrusion (Russ. Chem. Rev.) — https://www.russchemrev.org/RCR5103pdf
- Loh et al. — Overview of Material Extrusion Troubleshooting (Appl. Sci., PDF) — https://bura.brunel.ac.uk/bitstream/2438/21182/3/FullText.pdf
- Prusa Knowledge Base — Druckertypen und ihre Unterschiede (CoreXY-Hinweis) — https://help.prusa3d.com/article/types-of-printers-and-their-differences_112464?product=mk3s
- CoreXY.com — Theorie / Funktionsprinzip (ursprüngliche CoreXY-Erklärung) — https://www.corexy.com/theory.html
- Klipper-Dokumentation — Kinematik (kartesisch/CoreXY) — https://www.klipper3d.org/Kinematics.html
- Bambu Lab Store — XY-Riemen (GT2-Spezifikation) — https://us.store.bambulab.com/en/products/xy-belt
- Voron-Dokumentation — Mechanischer Aufbau (GT2/2GT-Riemenreferenzen) — https://docs.vorondesign.com/build/mechanical/
- Creality — Blog zu Ursachen und Lösungen für Schichtversatz (beispielhafte Bewegungswerte; datiert) — https://www.creality.com/blog/3d-print-layer-shift
- Prusa Knowledge Base — Schichten und Umfangsbahnen (Schichthöhenregel; Umfangsquerungen vermeiden) — https://help.prusa3d.com/article/layers-and-perimeters_1748?product=cw1
- Zhang, Fidan, Allen — Fehlererkennung während des Prozesses mit Deep Learning (MDPI) — https://www.mdpi.com/2411-5134/5/3/25?type=check_update&version=2
- Kim et al. — CNN-basierte Bildfehlererkennung für Materialextrusion (Elsevier-Pure-Eintrag) — https://snu.elsevierpure.com/en/publications/image-based-failure-detection-for-material-extrusion-process-usin/




