

Zusammenfassung
Directed Energy Deposition ist ein additives Fertigungsverfahren für Metalle, bei dem fokussierte thermische Energie Material während der Ablage auf einer Zieloberfläche aufschmilzt und verbindet. Nach der Normterminologie ist DED eine Verfahrensfamilie und kein einzelner Maschinentyp. Es unterscheidet sich vom Pulverbettverfahren PBF, das Bereiche eines Pulverbetts selektiv verschmilzt. [1] [2]
In der Praxis umfasst DED-3D-Druck laserbasierte Pulver-DED, laserbasierte Draht-DED, Wire Arc Additive Manufacturing (WAAM) und Elektronenstrahl-Draht-DED. Besonders geeignet ist es für Reparaturen, Beschichtungen, das Ergänzen von Strukturen an vorhandenen Teilen und große endkonturnahe Strukturen, die anschließend spanend bearbeitet werden können. Daraus ergibt sich eine andere Auswahlentscheidung als bei PBF: DED passt meist besser, wenn ein Bauteil groß ist, bereits existiert oder nur örtlich Material benötigt. PBF passt meist besser, wenn dünnere Schichten, feinere Strukturen und die geometrischen Möglichkeiten des Pulverbetts entscheidend sind. [2] [6]
Directed Energy Deposition (DED): Definition und Einordnung
Directed Energy Deposition (DED) ist der ISO/ASTM-Begriff für additive Fertigung, bei der fokussierte thermische Energie Material während seiner Ablage durch Aufschmelzen verbindet. ISO/ASTM 52900:2021, Ausgabe 2, veröffentlicht im November 2021 und bestätigt im August 2025, ist die maßgebliche Terminologiereferenz. Das ist wichtig, denn DED bezeichnet eine normativ definierte Verfahrensfamilie und ist kein Sammelbegriff für jeden Metalldrucker mit einer Düse. [1] [2]
| Begriff | Einordnung | Typische Energiequelle und Ausgangsmaterial | Hinweise und Fallstricke |
|---|---|---|---|
| DED | Übergeordnete AM-Verfahrensfamilie | Laser, Elektronenstrahl oder Plasma/Lichtbogen; Pulver oder Draht | Familienbegriff, keine einzelne Hardwareanordnung. [2] [3] |
| Laser-Pulver-DED | DED-Untergruppe | Laser und eingeblasenes Pulver | Verbreitet bei Reparatur, Beschichtung und Ergänzung von Strukturen. [6] |
| Laser-Draht-DED | DED-Untergruppe | Laser und Draht | Draht verändert gegenüber pulvergespeisten Systemen Raupengeometrie und Materialausnutzung. [3] [6] |
| WAAM (DED-Arc) | DED-Untergruppe | Lichtbogen und Draht | WAAM ist DED mit Draht und Lichtbogen, keine eigenständige ISO-Verfahrenskategorie. [9] |
| Elektronenstrahl-Draht-DED | DED-Untergruppe | Elektronenstrahl und Draht | Arbeitet typischerweise im Vakuum. [3] [18] |
| LMD | Branchenbezeichnung / Implementierungsname | Meist Laser und Pulver | Keine eigenständige ISO-Kategorie. [6] [19] |
| LENS | Historischer Implementierungsname | Meist Laser und Pulver | Historisch bedeutsam, aber weiterhin eine Laser-DED-Implementierung. [12] |
| Laserauftragschweißen | Anwendungsbezeichnung | Meist Laser und Pulver oder Draht | Wird häufig mit Laser-DED ausgeführt, doch nicht jedes DED ist eine Beschichtungsanwendung. [19] |
Die Branchenbezeichnungen sind uneinheitlicher als das Normvokabular. NIST weist ausdrücklich darauf hin, dass sich DED-Namenskonventionen nicht eindeutig zuordnen lassen. Eine Einteilung nach Energiequelle und Ausgangsmaterial ist deshalb meist klarer als das alleinige Vertrauen auf Marketingnamen. „Laser-Pulver-DED“, „Laser-Draht-DED“, „DED-Arc/WAAM“ und „Elektronenstrahl-Draht-DED“ sind in der Praxis aussagekräftiger, als LMD, LENS oder ähnliche Namen als eigene Verfahrenskategorien zu behandeln. [6]
Diese Unterscheidung hält auch die Grenze zu PBF klar. PBF ist durch das selektive Verschmelzen von Bereichen eines Pulverbetts definiert; DED schmilzt Material auf, während es am Bauteil ankommt. Laserauftragschweißen, WAAM und Elektronenstrahlauftrag mit Draht gehören deshalb alle zu DED, obwohl Maschinenaufbau, Atmosphäre und Einsatzgebiete stark voneinander abweichen. [2] [3]
Historischer Hintergrund
DED entwickelte sich aus Schweißen, Beschichten und endkonturnaher Metallbearbeitung und ergänzte diese um digitale Werkzeugbahnsteuerung und schichtweisen Aufbau. Sandias Beschreibung von Laser Engineered Net Shaping (LENS) aus dem Jahr 1998 zeigt bereits das Grundmuster: Pulverzufuhr in einen fokussierten Laser, ein Schmelzbad auf dem Substrat und aufeinanderfolgende Schichten, die ein 3D-Metallteil bilden. Das ist klar als frühe Laser-Pulver-DED erkennbar. [12]
Historisch ging es nicht nur um die Herstellung neuer Teile. Sandias Technologietransferbericht von 2001 beschrieb LENS mit Metallpulver in Argongas und hob die Änderung oder Reparatur vorhandener Komponenten als praktische Anwendung hervor. Reparatur und Wiederaufarbeitung gehörten früh zum Nutzen von DED und wurden nicht erst später im Marketing ergänzt. Eine Zuschreibung an einen einzigen Erfinder lässt sich über die verwendeten Quellen hinweg nicht besonders zuverlässig begründen. Historisch treffender ist daher die Konvergenz: Schweiß- und Beschichtungspraxis, Laserbearbeitung und digitaler Bauteilaufbau kamen in der DED-Familie zusammen. [13]
So funktioniert DED-3D-Druck
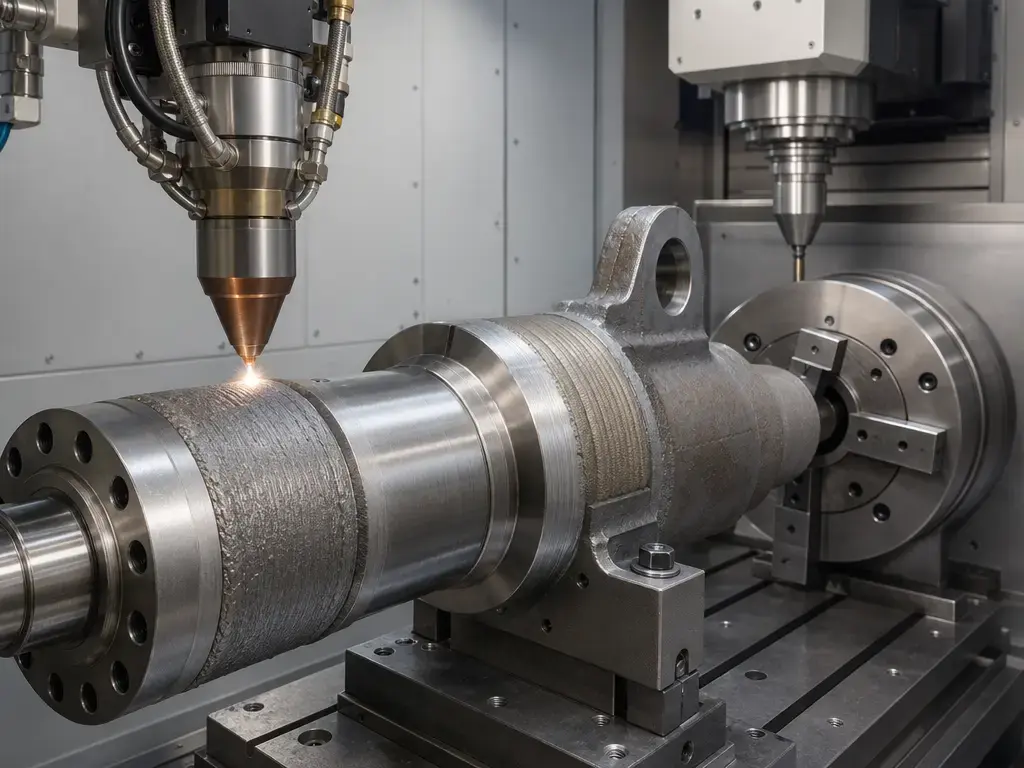
Beim DED-3D-Druck bewegt sich ein Auftragskopf über ein Substrat oder ein vorhandenes Bauteil, während Ausgangsmaterial in eine fokussierte Wärmequelle gelangt. Je nach Variante ist diese Wärmequelle ein Laser, ein Elektronenstrahl oder ein Lichtbogen. NIST beschreibt DED allgemeinverständlich als schichtweises Verfahren, bei dem Material auf ein Ziel aufgebracht, durch einen gerichteten Energiestrahl geschmolzen und anschließend zu einem festen Auftrag abgekühlt wird. [3] [5]
Das Schlüsselelement ist das Schmelzbad: eine örtlich begrenzte flüssige Zone, in der zugeführtes Material und Bauteiloberfläche miteinander verschmelzen. Ein einzelner Durchgang bildet eine Raupe oder Bahn, überlappende Bahnen füllen eine Schicht, und gestapelte Schichten bauen Bauteil oder Reparaturvolumen auf. Der Temperaturverlauf ist ebenso wichtig wie die Geometrie. Wärme fließt in das Substrat und bereits aufgetragenes Material und beeinflusst Kornstruktur, Eigenspannungen, Verzug und Gleichmäßigkeit späterer Durchgänge. Auch die Abschirmung ist entscheidend, da DED-Systeme typischerweise unter Schutzgas oder bei Elektronenstrahlsystemen im Vakuum arbeiten. [3] [6]
Zwei praktische Begriffe begegnen häufig. Aufmischung bezeichnet den Anteil des Substratmaterials, der sich mit dem Auftrag vermischt. Das unterstützt die Verbindung, kann aber die örtliche Zusammensetzung nahe der Grenzfläche verändern. HAZ, die Wärmeeinflusszone, bezeichnet den durch Wärme veränderten Bereich ohne vollständiges Aufschmelzen. Da Oberflächen im Auftragszustand meist rau sind und die Geometrie mit zunehmender Wärmeakkumulation abweichen kann, erzeugt DED häufig eine endkonturnahe Form, die anschließend bearbeitet und geprüft wird, statt direkt ein fertiges Bauteil aus der Maschine zu liefern. [6]
Der DED-Prozessaufbau: Welche Größen definieren ein System tatsächlich?
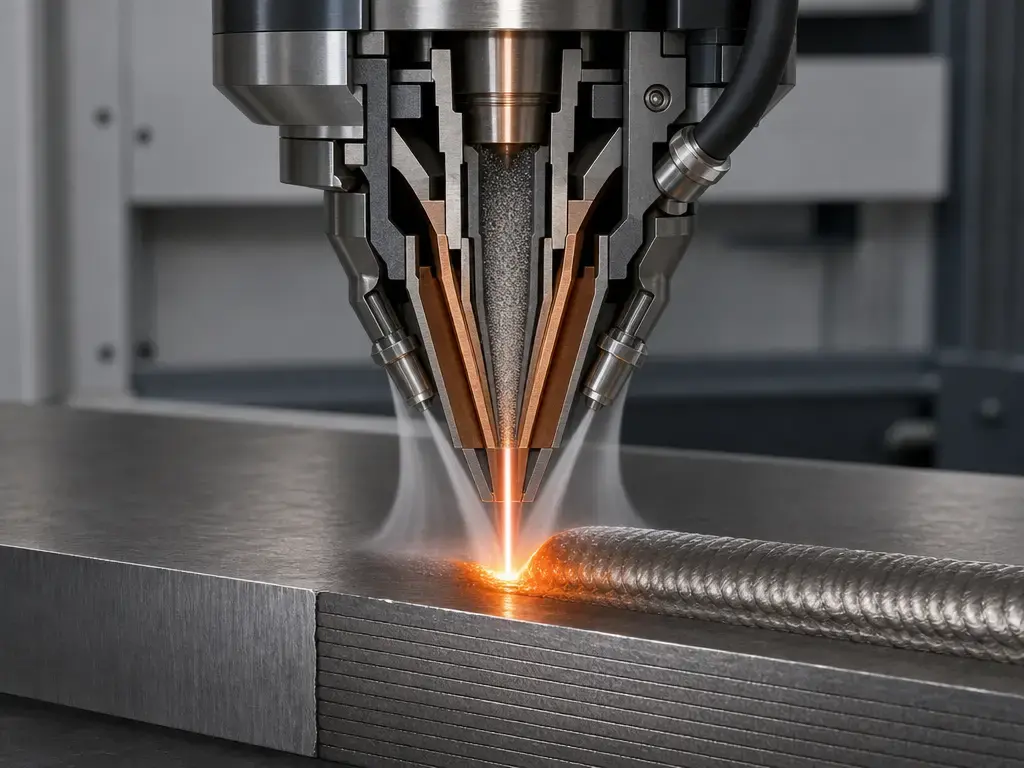
Ein DED-System lässt sich besser als Kombination gekoppelter Entscheidungen verstehen denn als festes Maschinenrezept. ASTM F3187 beschreibt die Familie über Laserstrahl-, Elektronenstrahl- und Lichtbogen-Plasma-Systeme hinweg, mit Pulver oder Draht als Ausgangsmaterial und je nach Verfahren unter Schutzgas oder Vakuum. „DED-Leistungsfähigkeit“ betrifft deshalb nie nur einen Druckkopf, sondern die vollständige Kombination aus Energiequelle, Ausgangsmaterial, Bewegung, Atmosphäre und Steuerung. [3]
Diese Entscheidungen verändern das Ergebnis unmittelbar. Die Materialform beeinflusst Auffangeffizienz und Raupenform. Die Bewegungsstrategie bestimmt, ob ein System hauptsächlich einfache Schichten aufbaut oder auf komplexe vorhandene Geometrie aufträgt. Die Atmosphäre beeinflusst Oxidationsrisiko und Prozessstabilität. Die Regelungsstrategie legt fest, wie gut die Maschine auf zunehmende Wärme und veränderte Bedingungen reagiert. Eine DED-Werkzeugbahn ähnelt daher eher einem Schweiß- oder Zerspanungsprozessplan als einem Export aus einem Verbraucherslicer. [3] [6]
- Energiequelle — Laser, Elektronenstrahl oder Lichtbogenplasma; sie bestimmt Wärmekonzentration und Prozessgrenzen. [3]
- Form des Ausgangsmaterials — Pulver oder Draht; sie beeinflusst Zuführung, Raupengeometrie und Materialausnutzung. [3] [6]
- Bewegungssystem — Portal, Roboter, Drehtisch oder andere mehrachsige Anordnung; es bestimmt Zugänglichkeit und erreichbare Geometrie. [6]
- Schutzumgebung — je nach Aufbau Schutzgas oder Vakuum. [3] [18]
- Sensorik und Regelungsstrategie — Überwachung von Ausgangsmaterial, Schmelzbad und Geometrie, mit oder ohne Korrektur im geschlossenen Regelkreis. [6]
Ablauf eines DED-Aufbaus oder einer Reparatur
DED ist eine Fertigungsroute und kein Druckmodus auf Knopfdruck. Die Planung muss Wärmeeintrag, Düsenzugang, Schichtstrategie, Aufspannung und gegebenenfalls Roboter- oder Mehrachsbewegungen berücksichtigen. Bei Reparatur und Wiederaufarbeitung beginnt die Aufgabe mit einem vorhandenen Teil. Vor dem Auftrag kommen daher Prüfung, Kontaminationskontrolle und Erfassung des Schadensbereichs hinzu. [6] [15]
Überwachung ist für gleichmäßige Ergebnisse zentral. NIST nennt Ausgangsmaterial, Schmelzbad sowie Schicht- oder Bauteilgeometrie als wichtigste Ziele der Prozessüberwachung, weil ungleichmäßiger Auftrag Porosität, Risse, Geometrieabweichungen und unerwünschte Mikrostrukturen verursachen kann. Praktische DED-Abläufe umfassen deshalb Parameterprüfungen, Entscheidungen zwischen den Auftragsbahnen sowie nachgelagerte Zerspanung oder Prüfung, statt davon auszugehen, dass die erste Werkzeugbahn die Form von selbst einhält. [6]
- CAD/CAM-Planung — Aufbau- oder Reparaturzone, Zugang, Werkzeugorientierung und Auftragsstrategie festlegen. [4]
- Substrat- oder Bauteilvorbereitung — reinigen, prüfen und aufspannen; bei Reparaturen außerdem den Schadensbereich erfassen. [15]
- Parametervalidierung — Energieeintrag, Materialzufuhr, Vorschubgeschwindigkeit und Schutzbedingungen vor der Produktion bestätigen. [3]
- Materialauftrag — Material in Bahnen und Schichten aufbauen und dabei Schmelzbadverhalten sowie Auftragsgeometrie beobachten. [5] [6]
- Zwischenlagenstrategie — Pausen, Temperaturanstieg, Überlappung und zeitlichen Schichtablauf während des Bauteilwachstums steuern. [6]
- Bei Bedarf Spannungsarmglühen oder Wärmebehandlung — anwenden, wenn Legierung, Geometrie oder Reparaturzustand es erfordern. [15]
- Spanende Bearbeitung — endgültige Geometrie und Oberfläche aus dem endkonturnahen Auftrag herstellen. [14] [15]
- Zerstörungsfreie oder abschließende Prüfung — Geometrie, Fehlerfreiheit und Passung vor der Freigabe überprüfen. [6]
Arten von Directed Energy Deposition
Die sinnvollste Unterteilung erfolgt nach Energiequelle und Ausgangsmaterial. Laser-DED kann mit Pulver oder Draht arbeiten. Lichtbogen-DED ist typischerweise drahtgespeist und wird meist als WAAM bezeichnet. Elektronenstrahl-DED arbeitet gewöhnlich mit Draht und Vakuum. Alle gehören zum selben Normoberbegriff, weil das definierende Merkmal das Aufschmelzen während der Materialablage ist und kein Pulverbett verwendet wird. [2] [3]
- Laser-Pulver-DED — eingeblasenes Pulver gelangt in ein lasererzeugtes Schmelzbad. Dieser Zweig überschneidet sich deshalb stark mit Laserauftragschweißen und Reparaturabläufen. [6] [19]
- Laser-Draht-DED — ein Laser schmilzt den zugeführten Draht. Das verändert die Auftragsgeometrie und verbessert gegenüber pulvergespeisten Systemen typischerweise die Materialausnutzung. [3] [6]
- WAAM / DED-Arc — DED mit Draht und Lichtbogen; ISO/ASTM 52943-2:2024 behandelt Luft- und Raumfahrtanwendungen mit Beispielen für MIG/MAG/GMAW, TIG/GTAW und PAW. [9]
- Elektronenstrahl-Draht-DED — ein drahtgespeister DED-Zweig im Vakuum; Übersichtsarbeiten nennen typische Drahtdurchmesser von etwa 0.5 mm bis 3.0 mm. [18]
- HS-LMD / EHLA — ein Hochgeschwindigkeitszweig des Laserauftragschweißens, den TRUMPF als beschichtungsorientiertes Verfahren mit dünnen Schichten und hohen Geschwindigkeiten darstellt, nicht als allgemeinen Ersatz für sämtliche DED-Verfahren. [20]
Die praktische Entscheidung lautet nicht nur „Laser oder Lichtbogen“. Sie hängt auch davon ab, ob aufgebaut, repariert oder beschichtet wird, ob Pulver oder Draht verwendet wird und ob Vakuum, lokale Abschirmung oder großräumiger Roboterzugang möglich sind. Deshalb wird WAAM meist für größere drahtbasierte Strukturen diskutiert, während Laser-Pulver-DED häufiger bei Reparaturen, Beschichtungen und örtlich präzisem Strukturauftrag eingesetzt wird. [6] [9]
Leistungskennzahlen
Vor dem Zahlenvergleich sollten häufig vermischte Begriffe getrennt werden. [11]
- Genauigkeit — Nähe eines Messwerts zu einem wahren Wert. [11]
- Präzision — Übereinstimmung wiederholter Messungen unter festgelegten Bedingungen. [11]
- Wiederholbarkeit — Präzision unter kurzfristigen Wiederholbedingungen bei gleichem Verfahren, Aufbau und Bediener. [11]
- Minimale Strukturgröße — kleinste stabile Wand, Raupe oder geometrische Einzelheit, die ein Aufbau zuverlässig erzeugen kann. [10]
- Schichthöhe — vertikaler Zuwachs zwischen aufgetragenen Schichten. [8]
- Raupenbreite — Breite einer aufgetragenen Bahn. [6]
- Oberflächenqualität / Welligkeit / Textur im Auftragszustand — verwandte, aber unterschiedliche Beschreibungen des Oberflächenzustands vor Zerspanung oder Polieren. [8]
- Aufmischung — Einmischung von Substratmaterial in das aufgetragene Metall nahe der Grenzfläche. [15]
- HAZ — Wärmeeinflusszone neben dem Schmelzbereich. [15]
- Auftragsrate — Masse, Volumen oder beschichtete Fläche pro Zeiteinheit; die Einheiten müssen deshalb sorgfältig beachtet werden. [6] [20]
DED-Zahlen sind nur bei eindeutigem Prozesskontext sinnvoll. Pulvergespeiste Laser-DED, Laser-Draht-DED, WAAM und Elektronenstrahl-Draht-DED besitzen weder dieselbe geometrische Größenordnung noch denselben Oberflächenzustand oder Durchsatzbereich. NISTs grobe Bereiche zeigen warum: Typisches DED-Ausgangsmaterial liegt bei etwa 10–200 µm für Pulver und 0.75–3.2 mm für Draht. Bereits dieser Unterschied führt zu anderen Raupengrößen und Strukturgrenzen. [6]
Typische Bereiche: Beispiele, keine universellen Werte
- Laser-Pulver-DED — laut NIST liegt DED-Pulver allgemein im Bereich von 10–200 µm, mit 50–150 µm als typischer Faustregel. NIST betont, dass das Pulver eingeblasen und nicht als Bett verteilt wird. Die Pulverausnutzung hängt vom Prozess ab und kann etwa 30% bis 90% betragen. [6]
- Laser-Draht-DED — NIST nennt typische Drahtdurchmesser von etwa 0.75–3.2 mm und merkt an, dass die Geometrie drahtgespeister DED in diesem Vergleichskontext allgemein etwa 10× weniger genau als bei LPBF ist. [6]
- WAAM / DED-Arc — die WAAM-Literatur beschreibt häufig Schichten im Millimeterbereich und gröbere Oberflächenwelligkeit als bei Laser-Pulver-DED. Williams et al. nennen übliche Schichthöhen von etwa 1–2 mm und ungefähr 500 µm Welligkeit bei einspurigen Aufträgen als prozessbezogenes Beispiel, nicht als allgemeine WAAM-Regel. [8]
- Elektronenstrahl-Draht-DED — die unabhängige Übersicht ordnet das Verfahren als drahtgespeisten Vakuumprozess ein. Sciakys Produktblatt nennt als herstellerspezifisches EBAM-Beispiel 7–20 lb/h beziehungsweise etwa 3–9 kg/h. [18] [21]
- HS-LMD — TRUMPFs Herstellerflyer nennt beschichtungsbezogene Beispielwerte wie Prozessgeschwindigkeiten über 100 m/min, Schichtdicken von 50–500 µm, eine Oberflächenrauheit um Rz 10–20 µm und eine Wärmeeinflusszone unter etwa 10–50 µm. Das sind Herstellerdaten eines bestimmten beschichtungsorientierten Zweigs, keine allgemeine DED-Leistungsfähigkeit. [20]
- Herstellerbeispiele für Laser-DED — Optomecs LENS-FAQ nennt ausschließlich herstellerseitige Auftragsbeispiele von etwa 100 g/h bei 500 W, 200 g/h bei 1 kW und 1 kg/h bei 3 kW. FormAlloy nennt bis zu 7 kg/h und eine „Auflösung“ von 0.5–8 mm. Da dieser Begriff vom Hersteller und nicht von einer Norm definiert wird, sollte er nicht als universelle Kennzahl der minimalen Strukturgröße gelten. [23] [24]
- Großformatfähigkeit — laut NIST eignet sich DED ohne Weiteres für großformatige additive Fertigung, einschließlich Bauteilen über 1 m³ oder mit einer längsten Abmessung über etwa 1–2 m, bei entsprechend gröberer Strukturauflösung. [6]
Ein verlässlicher universeller Toleranzwert wurde nicht gefunden; er variiert mit Variante, Maschine, Aufbau und anschließender Zerspanung. Sinnvoller lässt sich DED-Leistungsfähigkeit anhand vermessener Prüfkörper und prozessqualifizierter Geometriedaten einer konkreten Maschine-Parameter-Kombination beurteilen, statt einen Toleranzwert ohne Kontext zu wiederholen. [6] [10]
Materialien für Directed Energy Deposition
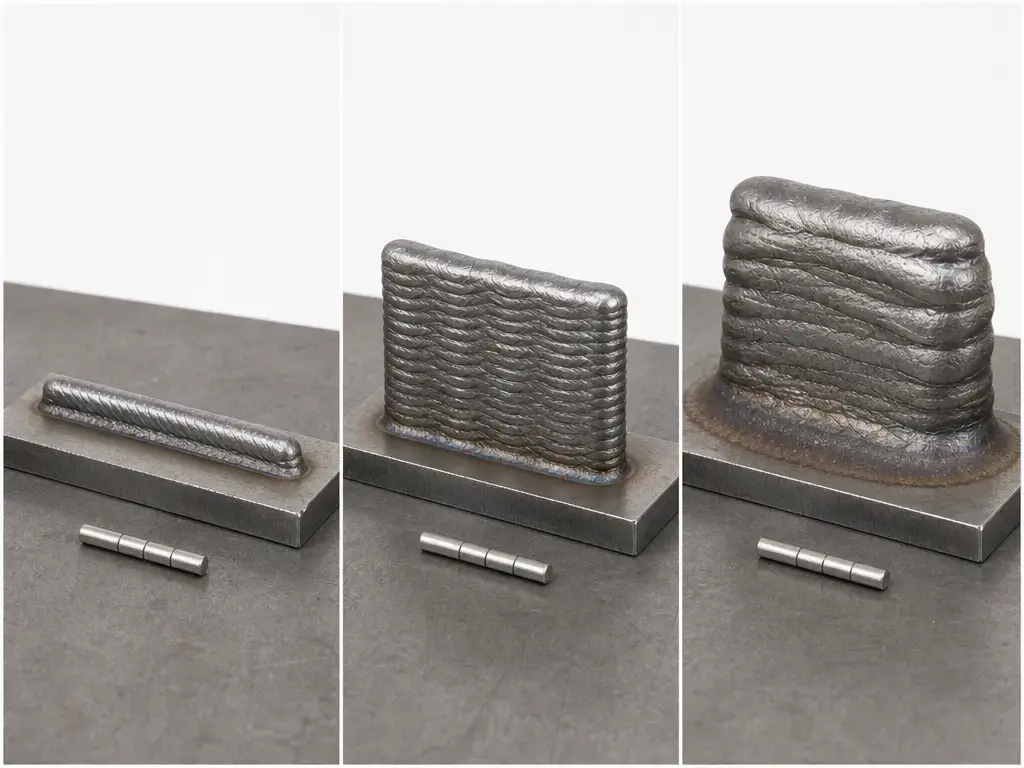
Die Materialeignung bei DED hängt weniger von einer einfachen Ja-Nein-Legierungsliste ab als vom Verhalten einer Legierung im bewegten Schmelzbad. In der DED-Literatur werden häufig Stähle, Nickellegierungen, Titanlegierungen und kobaltbasierte Legierungen beschrieben. Aluminium und Kupfer sind ebenfalls aktive Entwicklungsfelder, stellen aber in vielen laserbasierten Aufbauten höhere Anforderungen. Das bedeutet nicht, dass die erste Gruppe einfach und die zweite unmöglich wäre; die Prozessfenster sind lediglich unterschiedlich tolerant. [7] [16] [17]
Die praktischen Grenzen sind überwiegend physikalisch und metallurgisch. Die Form des Ausgangsmaterials verändert die Energieeinkopplung ins Schmelzbad. Die Schutzqualität ist wichtig, weil reaktive Legierungen oxidationsempfindlich sind. Aluminium ist ein gut dokumentierter schwieriger Fall für Laser-DED: Hohe Wärmeleitfähigkeit, starke Laserreflexion, Oxidationsempfindlichkeit und weitere pulver- oder prozessbezogene Faktoren erschweren die Verarbeitung. Kupfer zeigt aus etwas anderen Gründen ein ähnliches Muster. Laser-DED von Kupfer ist möglich, doch die Forschung beschreibt die Entwicklung geeigneter Prozessfenster und keine triviale Ablage. „Verarbeitbar“ bedeutet deshalb nicht gleiche Reife, Qualität oder Einfachheit über alle DED-Varianten hinweg. [16] [17]
Anwendungen: Reparatur, Beschichtung, hybride Fertigung und große Bauteile
Eines der klarsten DED-Anwendungsfelder ist Reparatur und Wiederaufarbeitung. Da Material direkt auf ein vorhandenes Substrat aufgetragen wird, lassen sich verschlissene Kanten aufbauen, lokale Durchmesser wiederherstellen oder beschädigte Bereiche hochwertiger Teile mit Bearbeitungszugabe versehen. Das entspricht den frühen LENS-Anwendungen, die bereits Änderungen und Reparaturen vorhandener Komponenten umfassten. [13]
Laserauftragschweißen ist die am häufigsten mit diesem Reparaturablauf verbundene Anwendungsbezeichnung. In einer typischen Prozesskette wird Material auf den verschlissenen Bereich aufgetragen und anschließend auf Endgeometrie und gewünschte Oberfläche zerspant. Dieselbe Auftragslogik ermöglicht Beschichtungen und zusätzliche Strukturen: Ein Ansatz, eine Rippe oder eine örtliche Verschleißschicht lässt sich ergänzen, ohne die gesamte Komponente neu herzustellen. Hybride additive und subtraktive Systeme existieren wesentlich deshalb, weil DED solche Folgearbeiten oft benötigt. Dezaki und Mitautoren nennen schlechte Oberflächenqualität, lange Zykluszeiten und haftungsbezogene Probleme als Gründe, Auftrag und Zerspanung in einer Prozesskette zu kombinieren. [14] [15]
DED ist auch für große endkonturnahe Strukturen relevant. NIST weist darauf hin, dass das Verfahren ohne Weiteres Bauteile über 1 m³ oder mit längsten Abmessungen über etwa 1–2 m erreicht, bei gröberer Strukturauflösung als Gegenleistung. Deshalb wird DED für übergroße Vorformen, Strukturaufbauten und Reparaturen eingesetzt, die sich nur schlecht in einen Pulverbettbauraum einfügen. [6]
Directed Energy Deposition und Powder Bed Fusion im Vergleich
DED und PBF sind beide Wege der additiven Metallfertigung, beginnen aber mit unterschiedlichen physikalischen Aufbauten. ISO/ASTM definiert PBF als selektives Verschmelzen von Bereichen eines Pulverbetts, während DED Material während der Ablage aufschmilzt. Diese Definitionsgrenze erklärt die meisten nachfolgenden Unterschiede bei Größenordnung, Materialhandhabung, Reparaturfähigkeit und Geometriekontrolle. [2]
| Kriterium | Directed Energy Deposition | Powder Bed Fusion | Praktische Bedeutung |
|---|---|---|---|
| Handhabung des Ausgangsmaterials | Pulver oder Draht wird direkt in die Schmelzzone geführt. [3] [6] | Pulver wird zu einem Bett verteilt und anschließend selektiv verschmolzen. [2] | DED eignet sich für gezielten Materialauftrag an benötigten Stellen; PBF für den Aufbau des gesamten Bauteils aus einem Bett. |
| Atmosphäre / Umgebung | Häufig Schutzgas; Elektronenstrahlsysteme arbeiten typischerweise im Vakuum. [3] | L-PBF verwendet typischerweise Schutzgas, EB-PBF Vakuum. [6] | Beide benötigen kontrollierte Umgebungen, unterscheiden sich aber im Maschinenaufbau. |
| Bauteilgröße | Erreicht ohne Weiteres Bauteile über 1 m³ oder mit längsten Abmessungen über etwa 1–2 m. [6] | Meist für kleinere Bauräume und kleinere Teile optimiert. [6] | DED hat Vorteile bei großen Strukturen und örtlichem Wiederaufbau. |
| Bestimmende Faktoren der Strukturgröße | Raupenbreite, Materialgröße, Schmelzbadverhalten und Zugänglichkeit dominieren. [6] | Dünnere Schichten von etwa 20–150 µm und Schmelzbäder um 100 µm ermöglichen feinere Strukturen. [6] | Bei feinen Details hat PBF meist Vorteile. |
| Oberflächenqualität / Welligkeit | Im Auftragszustand rauer und welliger. [6] [8] | Feinere Oberflächen im Bauzustand sind typischer. [6] | DED benötigt häufiger Zerspanung. |
| Einordnung der Auftragsrate | Material lässt sich nur an benötigten Stellen auftragen; die Pulverausnutzung kann etwa 30% bis 90% betragen. [6] | Produktivität ist an das Scannen vollständiger Pulverschichten gekoppelt. [6] | Der Ratenvergleich hängt von der Aufgabe ab, nicht von einer einzelnen Kennzahl. |
| Reparatur vorhandener Teile | Kann Material direkt auf eine vorhandene Komponente auftragen. [13] [15] | Im Allgemeinen nicht der naheliegende Weg für beliebige Aufbau-Reparaturen an bestehenden Teilen. [2] | DED ist die praktische Wahl für Reparatur und Wiederaufarbeitung. |
| Stützen | Oft weniger stützenbestimmt als PBF, wobei Zugang und Überhänge weiterhin wichtig sind. [4] | Bei vielen Metall-PBF-Geometrien sind Stützen üblich. [6] | DED kann die Reparaturaufspannung vereinfachen; PBF eignet sich besser für komplexe eingeschlossene Geometrien. |
| Nachbearbeitung | Zerspanung und Prüfung sind üblich, da meist endkonturnah gefertigt wird. [14] [15] | Nachbearbeitung bleibt üblich, die Ausgangsgeometrie ist jedoch häufig feiner. [6] | DED tauscht Oberflächenqualität gegen Größe und Flexibilität beim Aufbau auf vorhandenen Teilen. |
Pulverhandhabung ist ein weiterer Produktionsunterschied. Laut NIST kann Pulverwiederverwendung die gesamte Materialeffizienz verbessern, erhöht jedoch die Komplexität von Qualifikation und Zertifizierung. Das betrifft unmittelbar pulverbasierte Abläufe, während drahtgespeiste DED die Handhabung loser Pulverbetten vollständig vermeidet. Gleichzeitig erinnert NISTs Hinweis auf die im Allgemeinen etwa 10× geringere Geometriegenauigkeit drahtgespeister DED gegenüber LPBF daran, dass DED kein Ersatz für PBF ist, wenn kleine Strukturen und enge Geometrievorgaben im Bauzustand Priorität haben. [6]
Wire Arc Additive Manufacturing und Laser-DED im Vergleich
WAAM ist der Draht-Lichtbogen-Zweig innerhalb der DED-Familie. ISO/ASTM 52943-2:2024 definiert den Luft- und Raumfahrtbereich anhand von Draht und Lichtbogenverfahren wie MIG/MAG/GMAW, TIG/GTAW und PAW. Laser-DED kann dagegen mit Pulver oder Draht arbeiten. Durch die andere Wärmequelle und Materialzufuhr entstehen bei WAAM meist dickere Raupen, ein höherer gesamter Wärmeeintrag pro Bahn und gröbere Oberflächen im Bauzustand. Laser-DED bietet gewöhnlich engere lokale Kontrolle, besonders bei Reparatur und Beschichtung. [8] [9]
Der Vergleich muss prozessspezifisch bleiben. WAAM-Literatur betont häufig große Strukturen und hohen Durchsatz. Solche Zahlen sollten jedoch nicht unmittelbar mit Laser-Pulver-DED-Daten vermischt werden, da die geometrische Größenordnung von Anfang an anders ist. Ein Herstellerbeispiel verdeutlicht dies auf der Laser-Draht-Seite: Meltios M600-Seite nennt einen Bauraum von 300 × 400 × 600 mm, 9 direkte Diodenlaser, 450 nm Wellenlänge, 1000 W Gesamtleistung und 0.8–1.2 mm Draht. Das ist ein herstellerspezifisches Architekturbeispiel, keine Definition der gesamten Laser-Draht-DED. [22]
Grenzen, Fehlerbilder und Fehlerkontrolle
DED-Fehler sind meist nachvollziehbare Wärme- und Auftragsprobleme statt rätselhafter Einzelfälle. NIST erklärt, dass bei nicht dauerhaft korrekter Materialmenge am richtigen Ort unter anderem Porosität, Risse, Geometrieabweichungen und unerwünschte Mikrostrukturen zu erwarten sind. Eigenspannungen und Verzug folgen ebenfalls aus lokalem Erwärmen und Abkühlen, besonders bei großen Aufbauten oder Reparaturen, bei denen das Substrat die Schrumpfung behindert. [6]
Die Hauptursachen sind ebenso praktisch: driftende Materialzufuhr, instabiles Schmelzbad, unzureichende Abschirmung, übermäßiger oder ungleichmäßiger Wärmeeintrag und ein mit wachsender Bauteilgröße veränderlicher Temperaturverlauf. Weil DED Bahn für Bahn und Raupe für Raupe arbeitet, können anfangs passende Einstellungen später anders wirken, wenn sich die lokale Wärmebilanz ändert. [6]
Deshalb ist Überwachung ein Werkzeug der Prozesskontrolle und kein Zubehör. NIST hebt Ausgangsmaterial, Schmelzbad sowie Schicht- oder Bauteilgeometrie als zentrale Überwachungsgrößen für einen gleichmäßigen Prozess hervor. Nachträgliche Zerspanung, gegebenenfalls Wärmebehandlung und zerstörungsfreie Prüfung sichern anschließend Geometrie und Fehlerfreiheit ab. Pauschale Aussagen über „die Toleranz von DED“ sind daher meist weniger nützlich als maschinen- und aufgabenspezifische Qualifikationsdaten. [6] [10]
Aktuelle Forschungsrichtungen
Die heutige DED-Forschung konzentriert sich weniger auf plakative Geschwindigkeitsangaben als auf Beobachtbarkeit und Regelung des Prozesses. NIST nennt Ausgangsmaterial, Schmelzbad sowie Schicht- oder Bauteilgeometrie als zentrale Überwachungsziele. Viele Forschungsarbeiten befassen sich daher mit optischen, thermischen, akustischen und geometrischen Messungen, die in die Prozessregelung zurückgeführt werden können, bevor Fehler im Aufbau dauerhaft entstehen. [6]
Eine zweite wichtige Richtung ist die hybride Fertigung und Qualifikation. Die Hybridliteratur verknüpft dieses Interesse mit bekannten DED-Schwächen wie schlechter Oberflächenqualität, langen Zykluszeiten und haftungsbezogenen Problemen. Gleichzeitig lenkt die Normungsarbeit zur geometrischen Leistungsbewertung das Feld hin zu vermessenen Prüfkörpern und Kalibrierung statt vager Leistungsbehauptungen. Praktisch geht es darum, DED besser steuerbar, messbar und fertigungstauglich zu machen, nicht darum, jedes andere additive Metallverfahren zu ersetzen. [10] [14]
Wo Directed Energy Deposition sinnvoll ist
Directed Energy Deposition ist besonders stark bei großen, lokalen oder reparaturorientierten Aufgaben. Es passt, wenn Material auf ein bestehendes Teil aufgebracht werden muss, Beschichtung oder Strukturerweiterung die eigentliche Aufgabe ist oder eine endkonturnahe Struktur später zerspant werden kann. NISTs Hinweise zur Großformatfähigkeit und die Reparaturliteratur weisen in dieselbe Richtung: DED ist besonders nützlich, wenn direkter Aufbau auf vorhandenen Teilen wichtiger ist als feine Details im Bauzustand. [6] [15]
Pulverbettverfahren sind meist besser geeignet, wenn ein Teil vollständig neu entsteht und feine Details, dünnere Schichten sowie stärkere Kontrolle der Bauzustandsgeometrie Priorität haben. Eine einfache Faustregel lautet: DED wählen, wenn das Teil groß ist, bereits existiert oder anschließend zerspant werden kann; PBF wählen, wenn Pulverbettarchitektur und feinere Strukturkontrolle entscheidend sind. [2] [6]
Häufige Fragen
Was ist Directed Energy Deposition?
Directed Energy Deposition ist ein additives Fertigungsverfahren, bei dem fokussierte thermische Energie Material während seiner Ablage aufschmilzt. In der Normterminologie bezeichnet DED eine Verfahrensfamilie mit mehreren Maschinentypen und keine bestimmte Hardwarekonstruktion. Der entscheidende Unterschied zu PBF besteht darin, dass DED Material direkt am Bauteil ablegt und schmilzt, statt Bereiche eines zuvor verteilten Pulverbetts zu verschmelzen. [1] [2]
Wie funktioniert DED-3D-Druck?
Ein DED-System führt Pulver oder Draht in ein örtlich begrenztes Schmelzbad, das durch Laser, Elektronenstrahl oder Lichtbogen erzeugt wird. Auf einem Substrat oder vorhandenen Bauteil wächst der Auftrag Raupe für Raupe und Schicht für Schicht. Da Wärmeakkumulation, Raupengeometrie und Schutzbedingungen das Ergebnis beeinflussen, erzeugt DED üblicherweise eine endkonturnahe Form, die anschließend geprüft und oft zerspant werden muss. [3] [5] [6]
Ist DED dasselbe wie WAAM, LMD, LENS oder Laserauftragschweißen?
Nein. WAAM ist eine Draht-Lichtbogen-Untergruppe innerhalb von DED. LMD und LENS sind gebräuchliche industrielle beziehungsweise historische Namen laserbasierter DED-Implementierungen. Laserauftragschweißen ist meist eine Anwendungsbezeichnung für Beschichtung oder Reparatur mit Laser-DED, aber keine eigene ISO-Verfahrenskategorie. Die klarste Unterscheidung erfolgt über Energiequelle und Ausgangsmaterial. [6] [9] [19]
Was ist pulvergespeister Metallauftrag, und wie unterscheidet er sich von Powder Bed Fusion?
Pulvergespeister Metallauftrag ist ein DED-Ansatz, bei dem Pulver während des Prozesses in das Schmelzbad eingeblasen wird. Das unterscheidet sich grundlegend vom Pulverbettverfahren, bei dem Pulver zuerst zu einem Bett verteilt und dann selektiv verschmolzen wird. NIST nennt für DED-Pulver häufig typische Größen um 50–150 µm und betont die Zufuhr durch Einblasen statt schichtweises Verteilen. [2] [6]
DED oder Powder Bed Fusion: Was sollte ich wählen? (Für Fachleute)
DED eignet sich, wenn die Aufgabe ein großes Teil, eine vorhandene Komponente, lokalen Materialauftrag oder einen Ablauf mit anschließender Zerspanung umfasst. PBF passt besser, wenn feinere Geometrie, dünnere Schichten und pulverbettbasierte Komplexität wichtiger sind. NISTs Vergleich ist deutlich: Die Geometrie drahtgespeister DED ist allgemein etwa 10× weniger genau als bei LPBF, während DED deutlich besser für Reparaturen und großformatigen Aufbau geeignet ist. [2] [6]
WAAM oder Laser-DED: Was ändert sich bei Wärmeeintrag, Oberfläche und Auftragsrate? (Für Fachleute)
WAAM verwendet Draht und Lichtbogen und bringt deshalb meist dickere Raupen, höheren gesamten Wärmeeintrag pro Bahn und rauere Oberflächen im Bauzustand mit sich als Laser-DED. Laser-DED kann Pulver oder Draht verwenden und bietet gewöhnlich engere lokale Kontrolle, besonders bei Reparatur und Beschichtung. WAAM wird oft für größere Strukturen und durchsatzorientierte Aufbauten gewählt, Laser-DED eher bei höherer Priorität der Strukturkontrolle. [8] [9]
Benötigt DED nach dem Druck Zerspanung, und wodurch entstehen Geometrieabweichungen?
Häufig ja. DED ist oft ein endkonturnahes Verfahren, besonders bei Reparatur und Beschichtung. Geometrieabweichungen entstehen durch Raupengröße, Wärmeakkumulation, Eigenspannungen, Schwankungen des Ausgangsmaterials und Oberflächenrauheit im Auftragszustand. Deshalb enthalten Reparaturketten und hybride Abläufe häufig eine anschließende spanende Bearbeitung, um Endform, Passung und Oberfläche herzustellen. [6] [14] [15]
Quellen
- ISO/ASTM 52900:2021 — Additive manufacturing — General principles — Fundamentals and vocabulary
- ISO/ASTM 52900:2021 — Öffentlich zugänglicher PDF-Auszug
- ASTM F3187-16R23 — Standard Guide for Directed Energy Deposition of Metals
- ASTM F3413-19 — Guide for Additive Manufacturing — Design — Directed Energy Deposition
- NIST — Technologieseite zu Directed Energy Deposition
- NIST IR 8538 (2024) — In-process monitoring and non-destructive evaluation for metal AM processes
- Ahn (2021) — Directed Energy Deposition (DED) Process: State of the Art
- Williams et al. (2016) — Wire + Arc Additive Manufacturing
- ISO/ASTM 52943-2:2024 — Additive manufacturing for aerospace — Process characteristics and performance — Part 2: DED using wire and arc
- ISO/ASTM 52902:2023 — Test artefacts — Geometric capability assessment of AM systems
- JCGM 200:2012 (VIM3, korrigiert) — International Vocabulary of Metrology
- Sandia — Laser Engineered Net Shaping (LENS): A Tool for Direct Fabrication of Metal Parts
- Sandia Technology Transfer, Herbst 2001 — The LENS Success Story
- Dezaki et al. (2022) — A review on additive/subtractive hybrid manufacturing of directed energy deposition process
- Liu et al. (2024) — Key techniques in parts repair and remanufacturing based on laser cladding: A review
- Liu et al. (2024) — Review on laser directed energy deposited aluminum alloys
- Yadav et al. (2020) — Laser Directed Energy Deposition based Additive Manufacturing of Copper: Process Development and Material Characterizations
- Osipovich et al. (2023) — Wire-Feed Electron Beam Additive Manufacturing: A Review
- TRUMPF — Anwendungsseite zum Laserauftragschweißen
- TRUMPF — Flyer zum Hochgeschwindigkeits-Laserauftragschweißen
- Sciaky — Produktblatt zur EBAM-Technologie
- Meltio — M600-Datenblatt
- FormAlloy — Fertigungslösungen
- Optomec — Häufige Fragen zu LENS-gedrucktem Metall




