
Zusammenfassung und Entscheidungsmatrix
Lebensmittelechtes 3D-Druck-Filament ist keine einheitlich zugelassene Kategorie. Entscheidend ist, ob Basispolymer, exakte Filament-Artikelvariante, Zusatzstoffe, Druckablauf und fertiger Gegenstand zum vorgesehenen Lebensmittelkontakt passen. Der FDA-Rahmen bezieht sich auf Migration und den konkreten Verwendungszweck. Es gibt daher kein universelles Etikett „FDA- lebensmittelechtes Filament“, das automatisch jede Spule oder jedes Druckteil abdeckt. [SRC-01] [SRC-03]
Eine vertretbare Verwendung hängt von Lebensmittelart, Temperatur, Kontaktdauer, Wiederverwendung und Reinigbarkeit ab. Die FDA-Verwendungsbedingungen umfassen Kategorien wie Hochtemperatur-Sterilisation über 212 °F, Heißabfüllung oder Pasteurisierung über 150 °F sowie Kochen bei Temperaturen über 250 °F. Temperatur ist somit ein zentraler Entscheidungsfaktor. [SRC-02]
| Kontaktszenario | Beispiele | Risikostufe | Begründung |
|---|---|---|---|
| Kurzer, trockener Kontakt | Plätzchenausstecher, einfache Vorrichtungen | Geringer | Kurze Exposition sowie einfachere Kontrolle und Reinigung |
| Kurzer Kontakt bei komplexerer Geometrie | Schaufeln, Griffe, kleine Werkzeuge | Mittel | Größere Oberfläche und mehr Stellen, an denen Rückstände verbleiben können |
| Wiederverwendete Kontaktteile | Wiederholter Kücheneinsatz | Hoch | Verschleiß, Reinigung und Zeit erhöhen die Unsicherheit |
| Schwer zu reinigende Anwendungen oder Kontakt mit warmen Lebensmitteln | Poröse, stark gestützte, beschichtete oder erwärmte Teile | Vermeiden | Die Validierung wird erheblich schwieriger |
Dies ist ein Leitfaden zur Risikobewertung, keine pauschale Zulassungsliste. Die Matrix soll plausible Hobbyanwendungen von Verwendungen trennen, die wesentlich stärkere Nachweise benötigen. Die hier zitierte wissenschaftliche Evidenz behandelt die Topografie gedruckter Oberflächen und das Verhalten von Biofilmen, nicht die Einhaltung gesetzlicher Vorschriften. Eine häufig zitierte Studie verwendete PLA mit 0,2 mm Schichthöhe und 15 % Füllung und beobachtete Biofilme in den Rillen zwischen den Schichten. Prusa erklärt außerdem, dass eine gewöhnliche Messingdüse nicht als lebensmittelecht gilt. Formlabs weist darauf hin, dass Beschichtungen das Risiko verringern können, aber keine Sicherheit bei längerer Nutzung garantieren. [SRC-18] [SRC-20] [SRC-21]
Wichtige Begriffe und Nachweishierarchie
| Begriff | Bedeutung | Häufiges Missverständnis |
|---|---|---|
| Food grade / für Lebensmittelkontakt geeignet | Ein Material oder Produkt für Lebensmittelkontakt unter festgelegten Bedingungen | Gleichsetzung mit uneingeschränkter Lebensmittelsicherheit |
| Food safe / lebensmittelsicher | Eine auf den Verwendungszweck bezogene Bewertung von Risiko und Nachweisen beim Lebensmittelkontakt | Verwendung als Marketingetikett ohne Bedingungen |
| FDA-konform | Die Aussage, dass ein Material oder Gegenstand die einschlägigen US-Anforderungen für einen bestimmten Einsatz erfüllt | Deutung als FDA-Empfehlung oder pauschale Zulassung |
„Food grade“ und „food safe“ werden häufig vermischt, sind aber nicht dasselbe. „Food grade“ bezeichnet üblicherweise eine Material- oder Produktkategorie, die unter angegebenen Bedingungen für Lebensmittelkontakt vorgesehen ist. „Food safe“ ist enger gefasst: Es ist eine Bewertung einer bestimmten Verwendung, eines bestimmten Teils und der dafür vorhandenen Nachweise. [SRC-01] [SRC-03]
„FDA approved“ ist für ein Filament meistens die falsche Formulierung. Bei Stoffen mit Lebensmittelkontakt sind je nach Nachweis Begriffe wie konform, gelistet, notifiziert oder innerhalb eines Zertifizierungsumfangs zutreffender. Die FDA reguliert Lebensmittelkontakt anhand von Verwendungszweck, Migration und Exposition, nicht über ein allgemeines Zulassungsetikett für FDA-lebensmittelechtes 3D-Druck-Filament. [SRC-01] [SRC-03]
Eine praktische Nachweishierarchie sieht so aus: Verordnungstext, FCN, Zertifizierungsverzeichnis, Wissenschaftliche Studieund Herstellerhinweise. Eine FCN, also Food Contact Notification, ist ein starker Nachweis für einen bestimmten Stoff eines bestimmten Herstellers unter angegebenen Verwendungsbedingungen. Sie lässt sich jedoch nicht automatisch auf ähnliche Materialien anderer Lieferanten übertragen. FDA FCN 2312 ist ein hilfreiches PLA-Beispiel, gerade weil ihr Umfang eng ist: Sie betrifft einen gelisteten PLA-Stoff, der optional bis zu 4 Gewichtsprozent D-Milchsäure-Polymereinheiten enthält, gilt für die Verwendungsbedingungen B bis H, ist seit 2023-10-24 wirksam und schließt Säuglingsnahrung und Muttermilch aus. EU-Aussagen erfolgen häufig als Konformitätserklärung statt als Zulassungsbescheinigung; diese Dokumente sind nur innerhalb ihres angegebenen Geltungsbereichs aussagekräftig. NSF/ANSI 51 ist wiederum etwas anderes: eine Zertifizierungslistung für ein bestimmtes gelistetes Produkt mit Grenzen wie Lebensmittelkategorien und Höchsttemperatur. [SRC-03] [SRC-04] [SRC-12] [SRC-15]
Regulatorische Wege in den USA und der EU, auf die sich Filamentangaben tatsächlich beziehen
USA: CFR-Einträge, FCNs und TOR
In den USA verweisen Filamentangaben meist auf einen von drei Nachweisen: einen CFR-Eintrag, eine Food Contact Notification oder eine Einordnung nach dem Threshold-of-Regulation-Verfahren. Keiner davon ist eine pauschale Zulassung für einen Hobbydruck. Laut FDA hängt der regulatorische Status eines Lebensmittelkontaktmaterials vom Status jedes einzelnen Stoffes im Gegenstand ab, insbesondere jener Stoffe, bei denen aufgrund der vorgesehenen Verwendung vernünftigerweise eine Migration in Lebensmittel zu erwarten ist. Auch die GMP-Anforderungen gehen über den Polymernamen hinaus: 21 CFR 174.5 verlangt geeignete Reinheit und einen Einsatz in nicht größerer Menge als vernünftigerweise erforderlich. [SRC-03] [SRC-05]
FCNs sind besonders eng begrenzt. Die FDA erklärt, dass eine FCN nur für den aufgeführten Hersteller, den Lebensmittelkontaktstoff und die in der Notifizierung genannten Verwendungsbedingungen gilt, nicht für einen ähnlichen oder identischen Stoff eines anderen Herstellers. Deshalb bedeutet „PLA hat eine FCN“ nicht dasselbe wie „meine PLA-Spule ist freigegeben“. Auch die Threshold-of-Regulation-Logik ist eng gefasst: Die FDA verwendet für die Prüfung einer Ausnahme einen sehr niedrigen Beispielwert von 0,5 ppb. Das unterstreicht, dass Migrationsfragen quantitativ zu beantworten sind, nicht durch Marketing. [SRC-03] [SRC-04]
Europäische Union: EU 10/2011 und GMP
In der EU begegnet den meisten Lesern die Verordnung (EU) Nr. 10/2011 über Kunststoffe zusammen mit der Verordnung (EG) Nr. 2023/2006 über gute Herstellungspraxis. Praktisch bedeutet das, nach Konformitätserklärungen und einschlägigen Migrationsgrenzwerten zu suchen und zu prüfen, ob der fertige gedruckte Gegenstand noch den erklärten Bedingungen entspricht. Verordnung (EU) Nr. 10/2011 nennt einen Gesamtmigrationsgrenzwert von 10 mg/dm². Dieser Wert allein ist jedoch keine Leistungsaussage über ein Druckteil. [SRC-12] [SRC-14]
Ein weiterer häufiger Fehler ist, den allgemeinen SML von 60 mg/kg so zu wiederholen, als wäre er weiterhin die standardmäßige EU-Regel. Das ist er nicht. Verordnung (EU) 2016/1416 strich diesen allgemeinen Standardwert. Veraltete Zusammenfassungen sollten deshalb nicht anstelle des aktuellen Textes oder einer aktuellen Erklärung verwendet werden. [SRC-13]
Fragen, bevor Sie einer Filamentangabe vertrauen:
- Zu welcher Nachweisart gehört sie: CFR-Text, FCN, EU-Konformitätserklärung, NSF-Listung oder lediglich eine Marketingseite? [SRC-03] [SRC-12] [SRC-15]
- Bezieht sich die Aussage auf das Rohharz, die konkrete Filament-Artikelvariante oder den fertigen gedruckten Gegenstand? [SRC-03] [SRC-23]
- Deckt sie die genaue Farbe sowie Zusatzstoffe, Pigmente oder Füllstoffe dieses Produkts ab? [SRC-03] [SRC-23]
- Welche Lebensmittelarten, Temperaturen und Verwendungsbedingungen sind tatsächlich abgedeckt? [SRC-02] [SRC-04] [SRC-15]
- Sind Rückverfolgbarkeit oder chargenbezogene Unterlagen verfügbar, falls Sie die Aussage später belegen müssen? [SRC-03] [SRC-14]
Warum FDM-/FFF-Drucke für Lebensmittelkontakt schwer zu validieren sind
Das Problem genau definieren
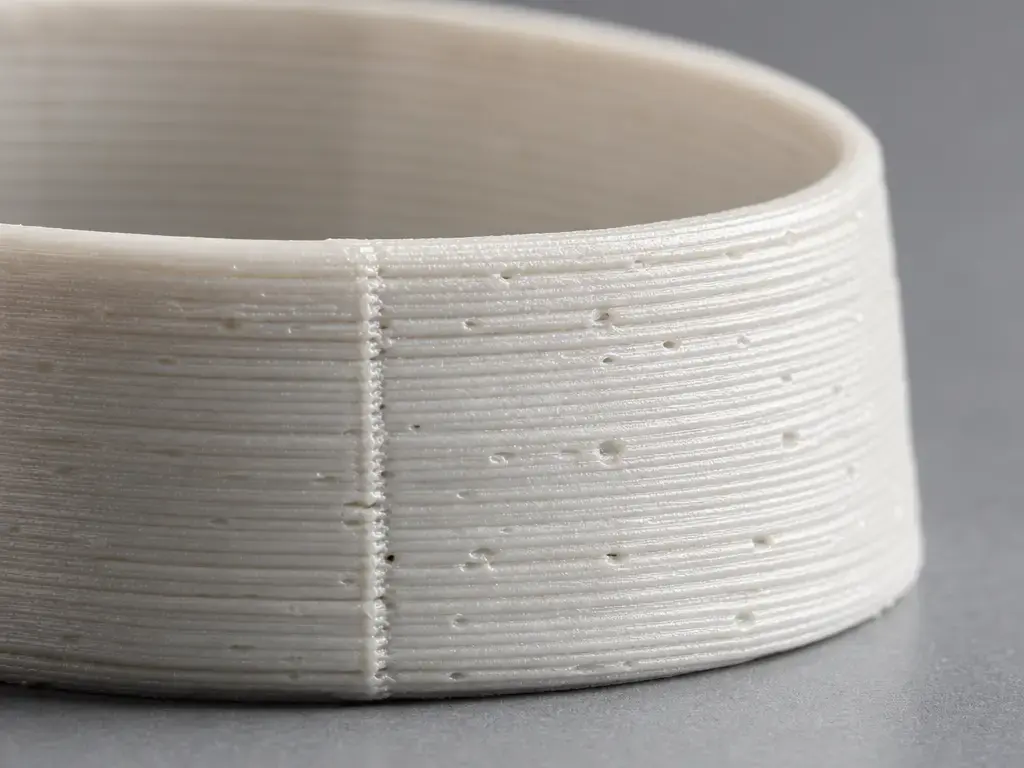
FDM-/FFF-Drucke lassen sich für Lebensmittelkontakt schwer validieren, weil schon die Geometrie das Zurückhalten von Rückständen begünstigen kann. Schichtrillen, innere Hohlräume und Porosität können Lebensmittel- oder Reinigungsrückstände einschließen. Damit wird die Reinigbarkeit Teil der Validierung. Es geht nicht nur darum, ob das Polymer grundsätzlich akzeptabel ist, sondern ob die fertige Form unter den vorgesehenen Bedingungen zuverlässig gereinigt und verwendet werden kann. [SRC-19]
Die Erkenntnisse zur Oberflächentopografie sind hilfreich, aber kein Konformitätsnachweis. In der zitierten Frontiers-Studie zeigte PLA, das mit 0,2 mm Schichthöhe und 15 % Füllung gedruckt wurde, Biofilme in den Rillen zwischen den Druckschichten. Das stützt ein reales Hygieneproblem: Die Textur gedruckter Oberflächen kann das Fortbestehen von Mikroben begünstigen. Die Studie misst jedoch keine Migration in Lebensmittel und begründet keine regulatorische Zulassung für Lebensmittelkontakt. [SRC-18] [SRC-01] [SRC-03]
Kontaminationswege in realen Werkstätten
Kontamination in einer realen Werkstatt entsteht meist auf alltägliche Weise: Düsenverschleiß, alte Filamentreste im Hotend, Rückstände auf der Bauoberfläche, Klebstoffreste, Reste von Stützmaterial , Schleifstaub und Handhabung. Hinweise von Prusa, Formlabs und universitären Beratungsstellen weisen in dieselbe Richtung: Der gesamte Druckweg zählt, nicht nur das Etikett auf der Spule. Deshalb gehört getrennte Ausrüstung zu einem sichereren Vorgehen, und deshalb bevorzugt Prusa bei Überlegungen zum Lebensmittelkontakt Edelstahl oder Titan gegenüber einer gewöhnlichen Messingdüse. [SRC-19] [SRC-20] [SRC-21]
Mindestanforderungen an einen sichereren Hobby-Arbeitsablauf
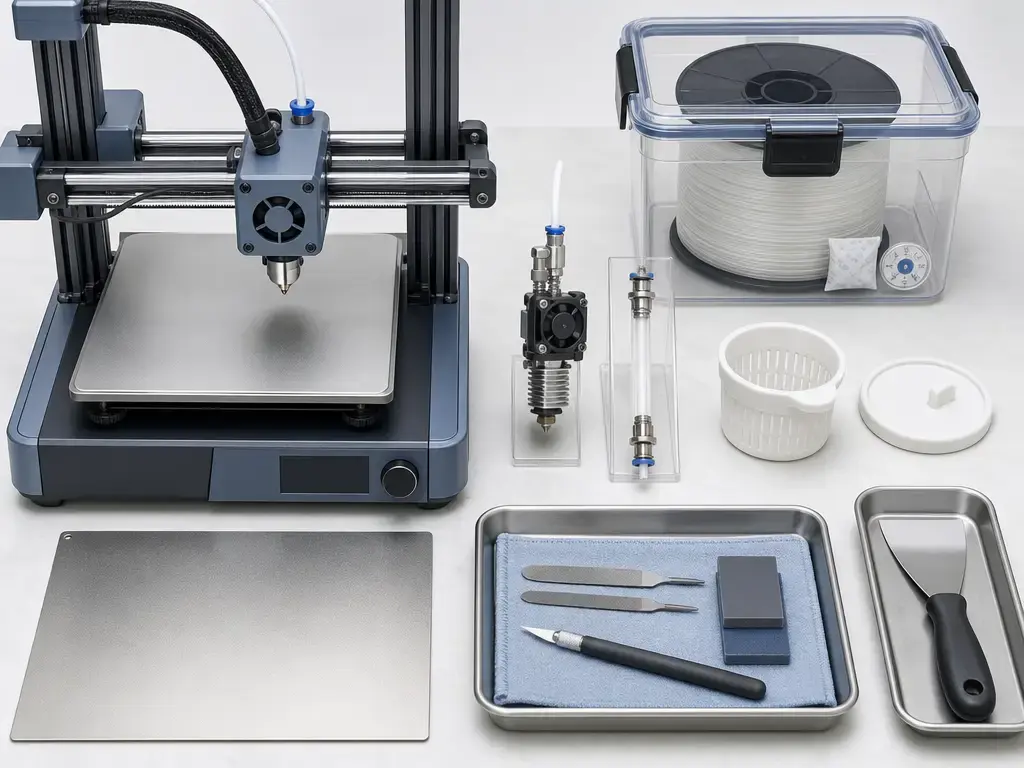
Ein ausschließlich für Lebensmittelkontakt vorgesehener Druckablauf bedeutet, den gesamten Weg zu kontrollieren, nicht nur „lebensmittelechtes Filament“ zu kaufen oder eine Düse auszutauschen. Dazu gehören die dokumentierte Filament-Artikelvariante, Lagerung, Zuführweg, Extruder, Hotend, Düse, Bauoberfläche, Stützstrategie, Nachbearbeitungswerkzeuge, Handhabung, Reinigung und Lagerung nach dem Druck. Prusa empfiehlt bei Lebensmittelkontakt Edelstahl oder Titan statt der üblichen Messingdüse. Formlabs empfiehlt ebenfalls eine gesonderte Edelstahldüse und einen getrennten Ausrüstungsweg, statt die Eignung eines gemischt genutzten Druckers vorauszusetzen. Die chemischen FDA-Leitlinien formulieren den übergeordneten Punkt: Migrationsprüfungen sollten die tatsächlichen Verwendungsbedingungen des fertigen Gegenstands widerspiegeln, keine allgemeine Annahme auf Grundlage einer Beschichtungsverordnung oder einer pauschalen Polymeraussage. [SRC-20] [SRC-21] [SRC-24]
Mehrfach verwendete Teile erfordern zusätzliche Vorsicht. Wenn Sie sich auf lebensmittelechte Beschichtungen verlassen, behandeln Sie das als Entscheidung über Dokumentation und Prozess, nicht als Garantie. Aushärtungszustand, lückenlose Abdeckung, Kratzer, Reinigungschemikalien, Verschleiß und das tatsächliche Kontaktmuster mit Lebensmitteln sind relevant. Eine Beschichtung, die bei einem kurzzeitig verwendeten Demonstrationsstück funktioniert, ist nicht automatisch ein dauerhaftes System für wiederholte Nutzung. Entsorgen Sie Teile, die reißen, absplittern, Gerüche aufnehmen, Rückstände festhalten oder Beschichtungsschäden zeigen. [SRC-19] [SRC-21] [SRC-24]
Minimaler Ablauf für sichereres Drucken:
- Eine Filament-Artikelvariante mit Unterlagen zur exakten Rezeptur und Farbe verwenden, nicht nur mit dem Namen einer Polymerfamilie. [SRC-23]
- Den gesamten Materialweg kontrollieren: trockenes Filament, sauberer Extruder und sauberes Hotend, gesonderte Düse und separate Nachbearbeitungswerkzeuge. [SRC-19] [SRC-21]
- Eine Edelstahl- oder Titandüse bevorzugen und gewöhnliche Messingdüsen für Lebensmittelkontaktteile vermeiden. [SRC-20] [SRC-21]
- Die Geometrie einfach und soweit praktikabel massiv halten, versteckte Hohlräume vermeiden, nach Möglichkeit ohne Stützen auskommen und feuchtigkeitsspeichernde Konstruktionen vermeiden. [SRC-19]
- Nur Verfahren zur Nachbearbeitung verwenden, die sowohl mit dem Polymer als auch mit dem vorgesehenen Lebensmittelkontakt vereinbar sind. [SRC-19] [SRC-24]
- Bei geplanter Wiederverwendung ein dokumentiertes Beschichtungssystem einsetzen und es im Lauf der Zeit auf Verschleiß prüfen. [SRC-21] [SRC-24]
- Teile entsorgen, die reißen, absplittern, Gerüche aufnehmen oder deren Beschichtung beschädigt ist. [SRC-19] [SRC-21]
Materialien sauber unterscheiden: PLA, PET, PETG, Copolyester, PP, Nylon und PEI
Dies ist keine Bestenliste für Filamente. Polymerfamilie, Filament-Artikelvariante, Zusatzstoffe, Pigmente, Füllstoffe und Druckablauf müssen getrennt betrachtet werden, weil der Polymername allein eine Frage zum Lebensmittelkontakt nicht beantwortet. Eine sinnvolle Bewertung beginnt mit der Nachweisart und prüft anschließend, ob der genaue gedruckte Gegenstand und seine Verwendung noch in diese Nachweiskette passen. [SRC-01] [SRC-03]
| Materialfamilie | Beispielnachweis mit Nachweisart | Wesentliche Einschränkung bei FDM-Drucken | Realistische Verwendung |
|---|---|---|---|
| PLA | Eng begrenztes FDA-FCN-Beispiel (FCN) | Rezeptur und Bedingungen sind entscheidend; PLA ist nicht gleich PLA | Nur Gegenstände mit kurzem Kontakt und geringer Wärmebelastung |
| PET / PETG / CHDM-Copolyester | CFR-Text oder artikelspezifische Erklärung (Verordnungstext / Herstellererklärung) | PET, PETG und Copolyester dürfen nicht pauschal gleichgesetzt werden | Bedingt geeignete Kontaktteile, abhängig von der Dokumentation |
| PP | 21 CFR 177.1520 (Verordnungstext) | Druckbarkeit und Rezeptur unterscheiden sich weiterhin | Plausible Materialfamilie, wenn Dokumentation und Arbeitsablauf die Verwendung stützen |
| Nylon | Beispiel einer NSF-Listung (Zertifizierungsverzeichnis) | Feuchtigkeitsverhalten und Geltungsbereich der Listung sind relevant | Kontrollierter industrieller oder sorgfältig validierter Hobbyeinsatz |
| PEI / ULTEM | 21 CFR 177.1595 (Verordnungstext) | Hohe Anforderungen an die industrielle Verarbeitung | Industrieller Sonderfall, keine Standardwahl im Hobbybereich |
PLA
Auf die Frage „Ist PLA lebensmittelecht?“ lautet die ehrliche Antwort: „Manchmal, unter eng begrenzten Bedingungen.“ FDA FCN 2312 ist keine pauschale Zulassung für PLA-Filament. Sie gilt für einen bestimmten PLA-Stoff, der optional bis zu 4 Gewichtsprozent D-Milchsäure-Polymereinheiten enthält, umfasst die Verwendungsbedingungen B bis H, ist seit 2023-10-24 wirksam und schließt Säuglingsnahrung sowie Muttermilch aus. [SRC-04]
Damit ist PLA ein bedingter Fall, kein allgemeines Ja. Beim Hobbydruck lautet die eigentliche Frage, ob exakte Filamentrezeptur, Zusatzstoffe, Oberflächenbeschaffenheit, Reinigbarkeit, Kontakttemperatur und Nutzungsmuster noch eine belastbare Nachweiskette bilden. Selbst wenn die Ausgangslage beim Harz plausibel erscheint, können FDM-Schichtstruktur und Verunreinigungen im Arbeitsablauf den gedruckten Gegenstand zu einer schlechten Wahl für Lebensmittelkontakt machen. [SRC-02] [SRC-18] [SRC-20]
PET / PETG / CHDM-Copolyester
PET und PETG werden in informellen Diskussionen oft vermischt, haben aber nicht denselben regulatorischen Hintergrund. PET besitzt mit 21 CFR 177.1630 eine eigene Lebensmittelkontaktregelung, einschließlich festgelegter Grenzwerte für Extraktionsprüfungen unter angegebenen Lösungsmitteln, Zeiten und Temperaturen. Dieser Abschnitt verweist außerdem auf Copolyester gemäß 21 CFR 177.1315(b)(3). Genau deshalb sollte „PETG ist lebensmittelecht“ nicht als vollständige Ein-Satz-Antwort gelten. [SRC-06] [SRC-07]
CHDM-Copolyester haben eine eigene regulatorische Grundlage nach 21 CFR 177.1315. Manche Marktaussagen zu PETG-artigen Materialien können sich auf diese Chemie beziehen, müssen aber weiterhin zum genauen Harz und zur fertigen Verwendung passen. Ein gutes Beispiel ist Fillamentums PETG-Erklärung vom 2022-11-22: Sie ist artikel- und farbspezifisch, verweist sowohl auf EU- als auch US-Regelungen und erklärt dennoch, dass die Migrationsgrenzwerte für den fertigen Gegenstand mit vorgesehenem Lebensmittelkontakt bestimmt werden müssen. So sollte eine Erklärung gelesen werden: als Nachweis mit begrenztem Geltungsbereich, nicht als pauschales Versprechen für jeden PETG-Druck. [SRC-07] [SRC-23]
PP
Polypropylen gehört zu den plausibleren Filamentfamilien für Lebensmittelkontakt, weil es unter den regulierten Rahmen für Olefinpolymere in 21 CFR 177.1520 fällt. Der Text bezieht sich auf Zusammensetzung und Bedingungen, nicht auf eine allgemeine Freigabe jeder Spule. Die Regelung enthält detaillierte Zusammensetzungsgrenzen für verschiedene Olefinpolymerklassen, darunter Beispiele, die bei bestimmten Copolymeren mindestens 85 Gewichtsprozent aus Ethylen und/oder Propylen abgeleitete Einheiten vorschreiben. [SRC-08]
In der Praxis kann PP für Kunststoffe mit Lebensmittelkontakt attraktiv sein. FDM-Druckbarkeit, Verzug, Feuchtigkeitsmanagement und das Additivpaket bleiben jedoch wichtig. Eine Polymerfamilie kann auf dem Papier vielversprechend wirken und als gedruckter Gegenstand dennoch ungeeignet sein, wenn die exakte Rezeptur oder der Arbeitsablauf außerhalb der Nachweisgrundlage liegt. [SRC-08] [SRC-19]
Nylon
Nylon gelangt meist über industrielle Systeme in diese Diskussion, nicht über allgemeine Desktop-Versprechen. Das stärkste Beispiel in diesen Quellen ist Markforged Nylon White FS, das in NSF/ANSI-51-Verzeichnissen mit einem ausdrücklichen Geltungsbereich erscheint, einschließlich Lebensmittelkategorien und einer maximalen Einsatztemperatur von 105 °F. Diese Listung ist hilfreich, weil sie zeigt, wie eine echte Zertifizierungsaussage aussieht: produktspezifisch, auf einen bestimmten Umfang bezogen und begrenzt. [SRC-15]
Das zugehörige Datenblatt unterstreicht denselben Punkt. Es erklärt, dass das Material von NSF nach NSF/ANSI 51 zertifiziert ist, weist aber auch darauf hin, dass Endanwender für die Validierung der Eignung in ihrer eigenen Anwendung verantwortlich bleiben. Für Hobbyanwender ist das die entscheidende Aussage. Es gibt ein zertifiziertes Nylon-Beispiel, doch daraus folgt nicht, dass „Nylon lebensmittelecht ist“. Feuchtigkeitsverhalten und Prozesskontrolle bleiben relevant. [SRC-22]
PEI / ULTEM
PEI, häufig unter dem Namen ULTEM verkauft, sollte am besten als industrieller Sonderfall betrachtet werden. Es besitzt in 21 CFR 177.1595 einen spezifischen Lebensmittelkontakt-Eintrag mit detaillierten Bedingungen für Extraktionsprüfungen. Die Regelung nennt eine Wasserextraktion bei 121 °C (250 °F) über zwei Stunden mit insgesamt höchstens 12,3 µg/cm² nichtflüchtigen Extraktstoffen für die angegebenen geformten Prüfscheiben. [SRC-09]
Damit ist PEI ein gutes Beispiel für eine genau spezifizierte, regulierte Polymerfamilie, aber keine Abkürzung für Lebensmittelkontakt im Hobbybereich. Die Verarbeitung ist anspruchsvoll, die Gerätekompatibilität wichtig, und eine Regelung für geformte Prüfkörper ist weiterhin nicht dasselbe wie eine pauschale Zulassung eines FDM-Drucks. [SRC-09] [SRC-21]
Bei all diesen Materialien ist das Muster gleich: Zunächst die genauen Nachweise zur Polymerfamilie prüfen und dann feststellen, ob Filament-Artikelvariante, Zusatzstoffe, Arbeitsablauf und Druckteil noch dazu passen. Temperaturklassen für Lebensmittelkontakt bilden eine weitere Ebene. Ein Werkzeug mit kurzem kühlem Kontakt und ein erwärmtes Teil mit feuchtem Kontakt stellen weder praktisch noch regulatorisch dasselbe Problem dar. [SRC-02] [SRC-03]
Beschichtungen und Versiegelungen: sachlich beschreiben, ohne unsichere Verallgemeinerungen
Der Konformitätsgedanke
Über Beschichtungen und Versiegelungen wird oft so gesprochen, als könnten sie jedes Druckteil in einen Lebensmittelkontaktgegenstand verwandeln. Das ist zu pauschal. Im US-Recht bilden harzbasierte und polymere Beschichtungen eine eigene Kategorie. 21 CFR 175.300 beschreibt Beschichtungen für wiederholte Verwendung als durchgehenden Film auf einem geeigneten Substrat, der eine funktionelle Barriere bildet. Beschichtungssystem, Untergrund und vorgesehene Verwendung sind daher allesamt relevant. [SRC-10]
Die chemischen FDA-Leitlinien weisen in dieselbe Richtung. Migrationsprüfung und Expositionsbewertung sollten die tatsächlichen Verwendungsbedingungen des Gegenstands abbilden, nicht bloß die Tatsache, dass im CFR eine Beschichtungskategorie existiert. Auch wenn eine Beschichtung den direkten Kontakt mit dem gedruckten Untergrund reduziert, entfällt damit nicht die Betrachtung von Basismaterial, Aushärtungsbedingungen, Lebensmittelart, Temperatur und Verschleiß. [SRC-24]
Redaktionelle Regel für Beschichtungen
Bei jeder Erwähnung lebensmittelechter Beschichtungen ist die sicherste Regel eine produktspezifische Dokumentation statt pauschaler Zusicherung für eine Kategorie. Prüfen Sie Anforderungen an die Aushärtung, lückenlose Abdeckung, Poren, Kratzer sowie Verträglichkeit mit Reinigungschemikalien und Temperaturen, bevor Sie ein beschichtetes Druckteil als geeignet für Lebensmittelkontakt behandeln. Sowohl Beratungshinweise als auch Herstellerleitlinien betrachten Beschichtungen als vom Arbeitsablauf abhängig, nicht als automatische Lösung. [SRC-19] [SRC-21]
Formlabs warnt außerdem, dass Beschichtungen im Laufe der Zeit abbauen können. Eine Beschichtung sollte deshalb nicht als dauerhafte Freistellung des darunterliegenden Druckmaterials betrachtet werden. Sie kann helfen, macht das darunterliegende Druckteil aber nicht für immer unbedenklich. [SRC-21]
Was lässt sich tatsächlich vertretbar drucken?
Was vertretbar ist, hängt weniger vom Markenmarketing ab als vom Expositionsmuster. Beim Lebensmittelkontakt sind Lebensmittelart, Feuchtigkeit, Temperatur, Kontaktdauer, Geometrie, Wiederverwendung und Reinigbarkeit die zentralen Variablen. Die FDA-Verwendungsbedingungen sind um diese Größen aufgebaut. Praktische Beratungsleitlinien kommen aus Werkstattsicht zum selben Ergebnis: Material, Geometrie, Verfahren und Verwendung wirken zusammen. [SRC-02] [SRC-19]
- Geringeres Risiko: Plätzchenausstecher, Vorrichtungen für trockenen Kontakt und einfache Werkzeuge, die Lebensmittel nur kurz berühren und leicht zu prüfen und zu reinigen sind. Sie sind nicht automatisch zertifiziert, stellen bei kontrolliertem Arbeitsablauf aber die am ehesten begründbaren Hobbyfälle dar. [SRC-19] [SRC-20]
- Mittleres Risiko: Gegenstände mit kurzem feuchtem Kontakt bei Kälte oder Raumtemperatur und komplexerer Oberfläche, beispielsweise Schaufeln für trockene Zutaten oder Griffe von Küchenutensilien. Sie benötigen strengere Prozesskontrolle und im Laufe der Zeit mehr Überprüfung. [SRC-19] [SRC-21]
- Hohes Risiko: Wiederverwendete Teile, Werkzeuge für feuchten Kontakt mit Kratzern oder verschlissener Beschichtung sowie komplexe Geometrien mit Nähten, Stützen oder inneren Hohlräumen. Sie benötigen wesentlich stärkere Nachweise, als ein typischer Desktop-Druckaufbau liefert. [SRC-19] [SRC-21]
- Vermeiden: Heiße Flüssigkeiten, stark fetthaltige Lebensmittel, stark saure Lebensmittel, Alkoholkontakt, Anwendungen für Babys oder Säuglinge sowie Werkzeuge mit Kontakt zu rohem Fleisch. Diese Anwendungen führen schnell zu höherer Exposition, höheren Hygieneanforderungen oder engeren Geltungsbereichen und eignen sich nicht für beiläufige Annahmen im Hobbybereich. [SRC-02] [SRC-04] [SRC-24]
Hinweis zu gewerblichem Verkauf und institutioneller Nutzung
Ein Hobby-Arbeitsablauf, der Risiken reduziert, ist nicht dasselbe wie ein Konformitätsverfahren für gewerbliche oder institutionelle Nutzung. Sobald ein Druckteil verkauft, in einem Café installiert, in einer Schulküche verwendet oder in die Lebensmittelverarbeitung eingebunden wird, ist dokumentierte Konformität erforderlich. Praktisch kann das Lieferantenerklärungen, GMP-Kontrollen, Rückverfolgbarkeit, Migrationsprüfungen und eine fachkundige regulatorische Prüfung des exakten Gegenstands unter seinen realen Verwendungsbedingungen bedeuten. In den USA verlangt 21 CFR 174.5 geeignete Reinheit und einen Einsatz in nicht größerer Menge als vernünftigerweise erforderlich. In der EU schreibt Verordnung (EG) Nr. 2023/2006 Kontrollen nach guter Herstellungspraxis für Materialien und Gegenstände mit Lebensmittelkontakt fest. [SRC-05] [SRC-14]
Merksatz: Soll das Teil verkauft oder institutionell verwendet werden, ist „scheint in Ordnung“ kein belastbarer Maßstab. Die Nachweise müssen zu den tatsächlichen Verwendungsbedingungen passen, einschließlich Lebensmittelart, Temperatur, Kontaktdauer, Reinigung und Verschleiß. Auch Migrationsprüfungen sollten diese realen Bedingungen widerspiegeln. [SRC-24]
Fehlerbilder und Mythen
Ein verbreiteter Mythos lautet, dass spülmaschinenfest zugleich lebensmittelecht bedeutet. Das stimmt nicht. Spülmaschinenbeständigkeit ist eine Haltbarkeitsaussage zu Waschbedingungen. Die Eignung für Lebensmittelkontakt hängt dagegen vom Harzsystem, den Zusatzstoffen, der Verarbeitung und den Stoffen ab, die aus dem fertigen Gegenstand migrieren können. Hygiene bleibt wichtig, weil Rückstände, Stützspuren und Geometrie das praktische Risiko erhöhen können, selbst wenn das Basismaterial plausibel erscheint. [SRC-03] [SRC-19] [SRC-21]
Ein weiterer Fehler ist, antibakterielle Werbung als Konformitätsnachweis zu behandeln. Sie ist keiner. Antimikrobielle Aussagen ersetzen keine Lebensmittelkontakt-Dokumentation und sagen nicht aus, ob wiederholter Lebensmittelkontakt geeignet ist. Dieselbe Vorsicht gilt für dekorative oder gefüllte Filamente: Produkte mit Glitzer, Kohlenstofffasern, Holz- oder Metallfüllung benötigen jeweils eine eigene regulatorische Grundlage, weil Zusatz- und Füllstoffe das für Migration und Konformität relevante Stoffprofil verändern können. Auch Beschichtungen sind keine Abkürzung, weil Verschleiß das darunterliegende Druckmaterial wieder freilegen kann. [SRC-03] [SRC-19] [SRC-21]
Zeigt ein Druckteil rauen Verschleiß, Risse, freiliegende Füllstruktur, anhaltenden Geruch oder Beschichtungsschäden, entsorgen Sie es, statt es durch zusätzliche Reinigung retten zu wollen. [SRC-19] [SRC-21]
Forschungs- und Marktkontext
Neuere Forschung liefert nützlichen, aber begrenzten Kontext zum lebensmittelsicheren 3D-Druck. Die Studie in Frontiers in Microbiology ist relevant, weil sie den Zusammenhang zwischen gedruckter Oberflächentopografie und Biofilmverhalten zeigt. In dieser Arbeit füllten Biofilme die Rillen zwischen den Druckschichten der Proben. Das stützt das praktische Hygieneargument, dass Schichtlinien und Textur eine Rolle spielen können. Die Studie ist jedoch keine Konformitätsprüfung für Lebensmittelkontakt und beantwortet keine regulatorischen Fragen zu Migration, Zusatzstoffen oder Verwendungszweck. [SRC-18]
Am Markt werden dokumentierte Zertifizierungs- und Konformitätsangaben sichtbarer, insbesondere in industriellen Ökosystemen. Die klarsten Beispiele sind weiterhin eng begrenzt, etwa die NSF-Listung von Markforged Nylon White FS mit ausdrücklich genannten Lebensmittelkategorien und einer maximalen Einsatztemperatur von 105 °F. Das ist ein hilfreicher Fortschritt, zeigt aber zugleich, wie spezifisch ernsthafte Aussagen gewöhnlich sind. Umwelt-, Gesundheits- und Sicherheitsleitlinien für additive Fertigung sind ein eigenständiges Thema neben der Eignung für Lebensmittelkontakt, auch wenn beides praktisch wichtig ist. [SRC-15] [SRC-17]
Praktische Schlussfolgerung
Die praktische Schlussfolgerung ist einfach: Lebensmittelechtes 3D-Druck-Filament ist nur ein Glied der Kette. Die FDA-Logik bezieht sich auf den konkreten Verwendungszweck und die Migration. Entscheidend sind immer das genaue Harz, Zusatzstoffe, Verarbeitungsweg und fertiger Gegenstand. Es gibt keinen universellen FDA-Stempel, der aus einer Spule automatisch einen akzeptablen Lebensmittelkontaktgegenstand macht. [SRC-01] [SRC-03]
Im Hobbybereich lassen sich kurze Kontakte mit kühlen, trockenen Lebensmitteln und einfachen, einmalig verwendeten oder leicht überprüfbaren Teilen am besten begründen. Für wiederholten oder gewerblichen Lebensmittelkontakt liegen die Anforderungen wesentlich höher. Dort werden stärkere Dokumentation, engere Prozesskontrolle, Beschichtungen nur unter angemessenen Einschränkungen und eine tatsächliche Validierung erforderlich. [SRC-19] [SRC-21]
Häufig gestellte Fragen
Was ist lebensmittelechtes 3D-Druck-Filament, und was ist es nicht?
Lebensmittelechtes 3D-Druck-Filament ist ein Material, das nur dann für eine Lebensmittelkontaktanwendung infrage kommt, wenn exaktes Harz, Zusatzstoffe, Farbstoffe, Verarbeitungsbedingungen und fertiger Gegenstand zur einschlägigen Nachweiskette passen. Es ist keine pauschale Zulassung für jede Spule, jeden Drucker oder jeden Einsatzfall. Die FDA reguliert Lebensmittelkontaktstoffe stoff- und verwendungsspezifisch. Dasselbe Basispolymer kann daher in einer Rezeptur akzeptabel sein und in einer anderen nicht. [SRC-01] [SRC-03]
Ist PLA beim 3D-Druck lebensmittelecht?
Nicht automatisch. PLA kann im Lebensmittelkontakt vorkommen, doch dadurch wird nicht jedes PLA-Filament für den 3D-Druck lebensmittelecht. Das FDA-PLA-Beispiel in FCN 2312 ist eng begrenzt, herstellerspezifisch, auf die Verwendungsbedingungen B bis H beschränkt und schließt Säuglingsnahrung sowie Muttermilch aus. Druckoberfläche, Zusatzstoffe, Reinigbarkeit und Arbeitsablauf bleiben relevant. [SRC-04] [SRC-18] [SRC-20]
Ist PLA für Plätzchenausstecher lebensmittelecht?
Plätzchenausstecher gehören zu den eher begründbaren Hobbyfällen, weil der Kontakt kurz ist und die Geometrie einfach sein kann. Das macht sie dennoch nicht automatisch zertifiziert. Wiederverwendung, Waschzyklen, Stützspuren und Schichtrillen spielen eine Rolle. Ein Druckteil kann dadurch im Laufe der Zeit weiterhin zu einer schlechten Wahl für Lebensmittelkontakt werden. [SRC-18] [SRC-19]
Ist PETG beim 3D-Druck lebensmittelecht?
Aussagen zur Lebensmittelechtheit von PETG hängen von der genauen Chemie und den Unterlagen zum Filament ab. PET hat einen eigenen regulatorischen Text, CHDM-Copolyester einen anderen, und PETG-Erklärungen sind oft artikel- und farbspezifisch. Fillamentums Erklärung ist ein gutes Beispiel, weil sie weiterhin verlangt, die Migration am fertigen Gegenstand zu bestimmen. „PETG ist lebensmittelecht“ ist daher für sich genommen nie eine vollständige Antwort. [SRC-06] [SRC-07] [SRC-23]
Gibt es FDA-lebensmittelechtes 3D-Druck-Filament?
Eine universelle Kategorie für FDA-lebensmittelechtes 3D-Druck-Filament gibt es nicht. Die FDA reguliert Lebensmittelkontaktstoffe und deren Verwendungsbedingungen, nicht ein allgemeines Etikett für zugelassenes Filament. Ein Filament kann sich auf eine einschlägige Regelung, eine FCN oder unterstützende Lieferantenunterlagen stützen. Die Aussage muss aber weiterhin zum exakten Material und zur vorgesehenen Verwendung passen. [SRC-01] [SRC-03] [SRC-04]
Brauche ich für lebensmittelsicheren 3D-Druck eine Edelstahldüse?
Für Lebensmittelkontakt ist eine Edelstahldüse eine sinnvolle Vorsichtsmaßnahme und wird in Prusas Hinweisen ausdrücklich einer gewöhnlichen Messingdüse vorgezogen. Auch Formlabs empfiehlt, Messingdüsen zu vermeiden und für Lebensmittelkontaktteile eine gesonderte Edelstahldüse zu verwenden. Die Düse ist nur ein Teil des Systems. Ein Düsenwechsel allein schafft daher noch keinen geeigneten Arbeitsablauf für Lebensmittelkontakt. [SRC-20] [SRC-21]
Was deckt NSF/ANSI 51 tatsächlich ab, und wie prüfe ich die Zertifizierung?
Eine NSF/ANSI-51-Zertifizierung deckt das gelistete Produkt im angegebenen Umfang ab, nicht automatisch eine ganze Materialfamilie. Prüfen Sie zur Verifizierung die genaue Handelsbezeichnung, die Lebensmittelkategorien und mögliche Grenzen wie die Höchsttemperatur. Die NSF-Listung für Markforged Nylon White FS nennt beispielsweise eine maximale Einsatztemperatur von 105 °F und führt die abgedeckten Lebensmittelarten auf. [SRC-15]
Quellen
- SRC-01. Wie die FDA Stoffe reguliert, die mit Lebensmitteln in Kontakt kommen. https://www.fda.gov/food/food-packaging-other-substances-come-contact-food-information-consumers/understanding-how-fda-regulates-substances-come-contact-food
- SRC-02. Lebensmittelarten und Verwendungsbedingungen für Lebensmittelkontaktstoffe. https://www.fda.gov/food/packaging-food-contact-substances-fcs/food-types-conditions-use-food-contact-substances
- SRC-03. Bestimmung des regulatorischen Status der Bestandteile eines Lebensmittelkontaktmaterials. https://www.fda.gov/food/packaging-food-contact-substances-fcs/determining-regulatory-status-components-food-contact-material
- SRC-04. FDA Food Contact Notification 2312 (PLA-Beispiel). https://www.hfpappexternal.fda.gov/scripts/fdcc/index.cfm?id=2312&set=fcn
- SRC-05. 21 CFR 174.5, allgemeine Bestimmungen für indirekte Lebensmittelzusatzstoffe. https://ecfr.io/Title-21/Section-174.5
- SRC-06. 21 CFR 177.1630, Polyethylenphthalat-Polymere. https://ecfr.io/Title-21/Section-177.1630
- SRC-07. 21 CFR 177.1315, Ethylen-1,4-cyclohexylendimethylenterephthalat-Copolymere. https://ecfr.io/Title-21/Section-177.1315
- SRC-08. 21 CFR 177.1520, Olefinpolymere. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-B/section-177.1520
- SRC-09. 21 CFR 177.1595, Polyetherimidharze. https://www.law.cornell.edu/cfr/text/21/177.1595
- SRC-10. 21 CFR 175.300, harzbasierte und polymere Beschichtungen. https://www.law.cornell.edu/cfr/text/21/175.300
- SRC-11. 21 CFR 175.105, Klebstoffe. https://ecfr.io/Title-21/Section-175.105
- SRC-12. Verordnung (EU) Nr. 10/2011 über Materialien und Gegenstände aus Kunststoff, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen. https://www.boe.es/buscar/doc.php?id=DOUE-L-2011-80033
- SRC-13. Verordnung (EU) 2016/1416 der Kommission. https://www.legislation.gov.uk/eur/2016/1416/pdfs/eur_20161416_adopted_en.pdf
- SRC-14. Verordnung (EG) Nr. 2023/2006 über gute Herstellungspraxis für Lebensmittelkontaktmaterialien. https://www.legislation.gov.uk/eur/2006/2023/pdfs/eur_20062023_2008-04-17_en.pdf
- SRC-15. NSF/ANSI-51-Listung, Markforged Nylon White FS. https://info.nsf.org/Certified/Food/Listings.asp?Company=C0825672&Standard=051
- SRC-16. ISO/ASTM 52900:2021, additive Fertigung: allgemeine Grundsätze, Grundlagen und Begriffe. https://www.iso.org/standard/74514.html
- SRC-17. ISO 27548:2024, additive Fertigung von Kunststoffen: Umwelt, Gesundheit und Sicherheit. https://www.iso.org/standard/83712.html
- SRC-18. Frontiers in Microbiology, Studie zur Bildung bakterieller Biofilme auf 3D-gedruckten Materialien. https://www.frontiersin.org/journals/microbiology/articles/10.3389/fmicb.2021.646303/full
- SRC-19. Oklahoma State University Extension, 3D-gedruckte Teile für Lebensmittelkontakt. https://extension.okstate.edu/fact-sheets/3-d-printed-parts-for-food-contact
- SRC-20. Prusa Help, lebensmittelsicherer FDM-Druck. https://help.prusa3d.com/article/food-safe-fdm-printing_112313
- SRC-21. Formlabs, grundlegender Leitfaden zum lebensmittelsicheren 3D-Druck. https://formlabs.com/global/blog/guide-to-food-safe-3d-printing/
- SRC-22. Markforged Nylon White FS, Datenblatt. https://www.mark3d.com/de/wp-content/uploads/2024/11/Mark3D-Markforged-NylonWhiteFS.pdf
- SRC-23. Fillamentum PETG, Produktkonformitätserklärung. https://filament2print.com/en/index.php?controller=attachment&id_attachment=2619
- SRC-24. FDA-Leitlinie für die Industrie: Vorbereitung von Unterlagen vor dem Inverkehrbringen von Lebensmittelkontaktstoffen, chemische Empfehlungen. https://www.fda.gov/regulatory-information/search-fda-guidance-documents/guidance-industry-preparation-premarket-submissions-food-contact-substances-chemistry