
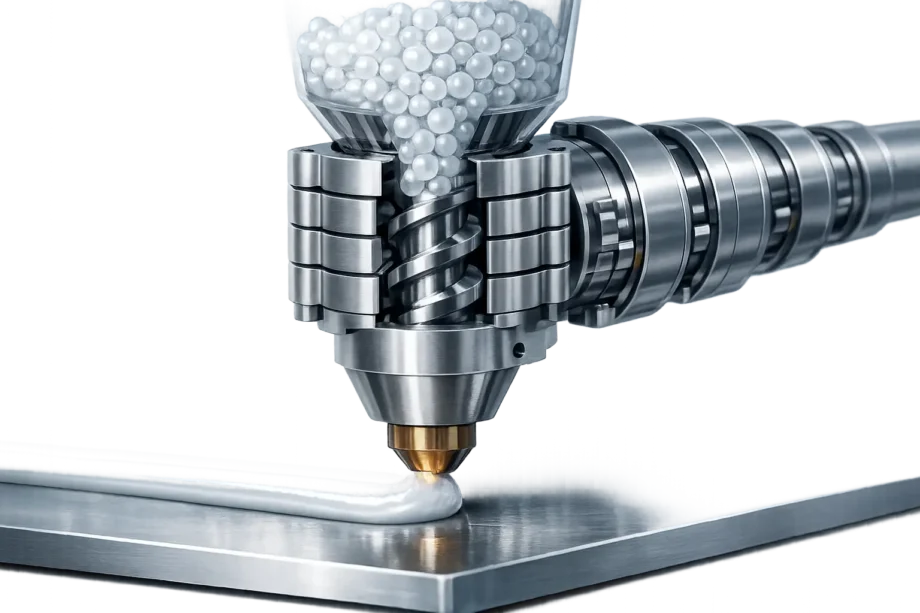
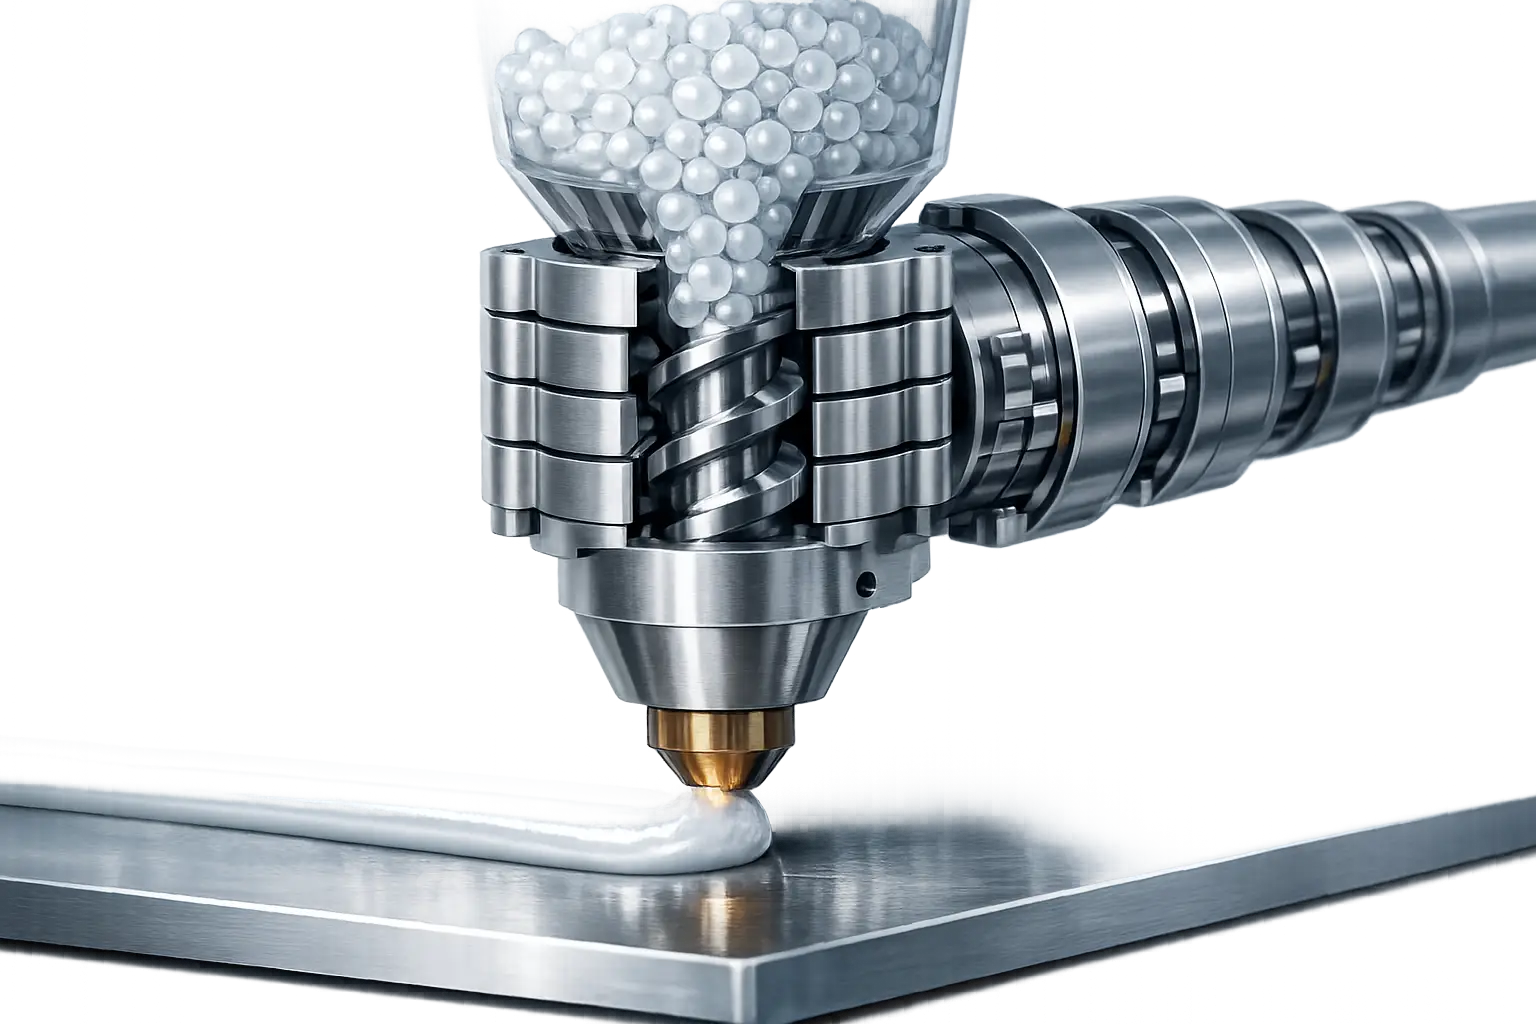

Zusammenfassung (direkte Antwort)
Ein Pellet-3D-Drucker ist ein additives Fertigungssystem der Materialextrusion (MEX), das Filament durch Polymergranulat (Pellets) ersetzt und die Schmelze typischerweise mithilfe einer rotierenden Schnecke dosiert, ein Verfahren, das in der Fachliteratur als fused particle fabrication (FPF) oder fused granular fabrication (FGF) beschrieben wird. [2] Er wird in erster Linie eingesetzt, um den Austragsdurchsatz zu erhöhen und die Auswahl an Ausgangsmaterialien zu erweitern (einschließlich Standard- und recycelter Pellets), geht jedoch im Vergleich zum Filamentdruck mit kleiner Düse häufig zulasten von Oberflächenfinish und Auflösung feiner Details. [1][2]
Historischer Hintergrund
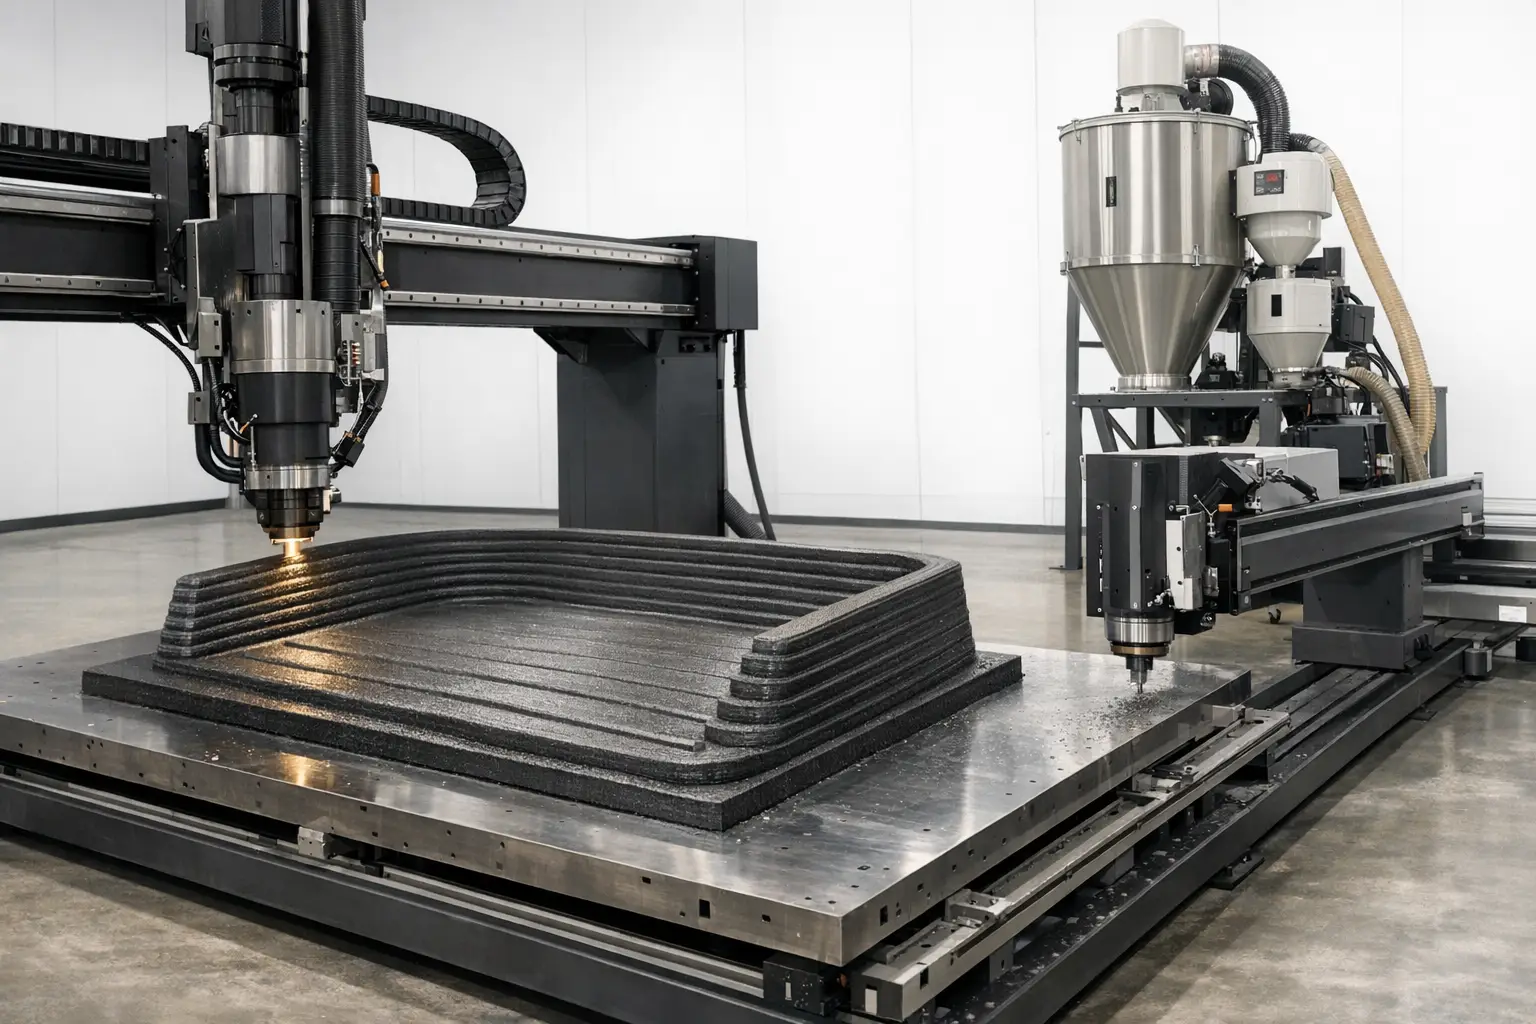
Die Pellet-Extrusion im industriellen Maßstab wurde in der großformatigen additiven Fertigung (LFAM) durch Projekte wie Big Area Additive Manufacturing (BAAM) von Cincinnati Incorporated und dem Oak Ridge National Laboratory (ORNL) bekannt, das 2014 mit einem Arbeitsbereich von 6.6 ft × 13.1 ft × 2.9 ft und einer Extrusionsrate von etwa 10 lb/h beschrieben wurde. [5] In späteren Fachberichten wurde die Grundfläche des ursprünglichen BAAM grob mit 6 ft × 13 ft × 3 ft bei bis zu 10 lb/h zusammengefasst, während ein System der zweiten Generation mit einem Bauraum von 8 ft × 20 ft × 6 ft und einer Druckrate von bis zu 100 lb/h beschrieben wurde. [6]
Die Sichtbarkeit von BAAM wurde durch die Ankündigung von ORNL zusätzlich gestärkt, dass das BAAM-CI-System im Jahr 2015 zu den Gewinnern des R&D 100 Award gehörte (Ankündigung datiert auf 2015-11-16). [7] Parallel dazu diversifizierte sich die Verwendung in Wissenschaft und bei Anbietern: „BAAM“ wird oft als Programm- oder Systemname verwendet, während „FPF“ und „FGF“ als Prozessbezeichnungen für die schneckengetriebene Ablage von Partikeln/Granulat genutzt werden. [2]
Grundprinzip (Wie Pellet-Extrusion funktioniert)
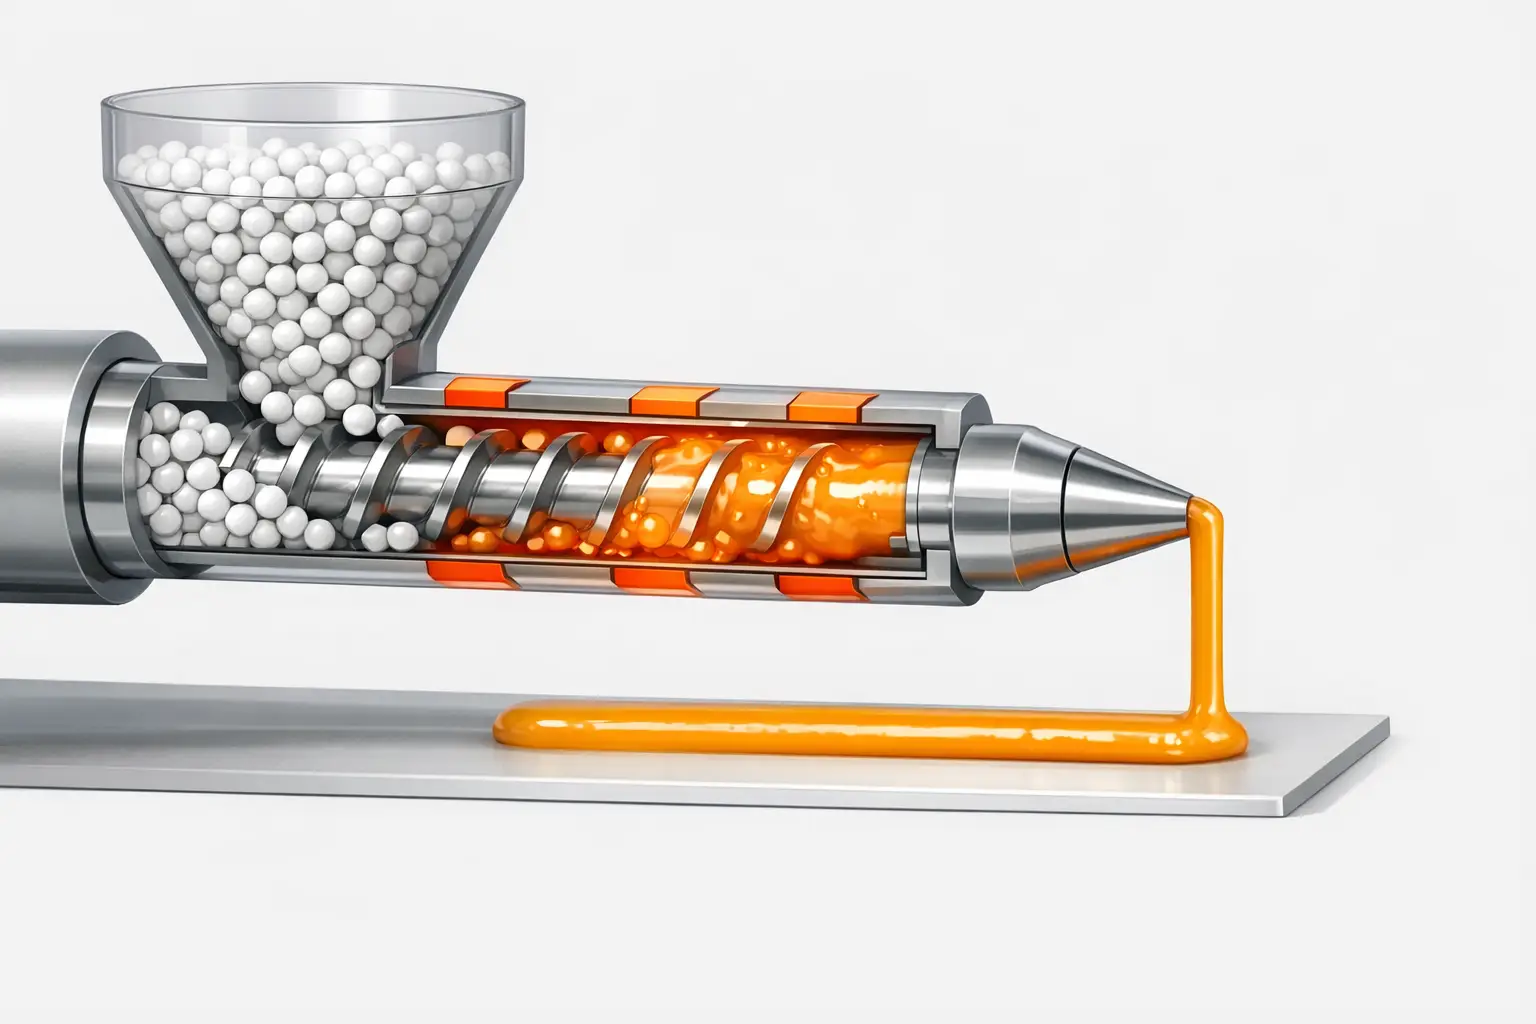
Beim Pellet-Extrusionsdruck werden diskrete Polymerpartikel in eine abgelegte Raupe umgewandelt, indem kontrollierte Zuführung, Aufschmelzen und Dosierung in einem kontinuierlichen Prozess kombiniert werden. Pellets werden in einem Trichter gespeichert und in einen Extruderzylinder geleitet, wo eine rotierende Schnecke das Material durch beheizte Zonen nach vorn fördert. Während sich die Pellets erwärmen, gehen sie von festen Partikeln in eine viskose Schmelze über; die Schnecke mischt und beaufschlagt die Schmelze gleichzeitig mit Druck, bevor sie durch eine Düse gepresst wird, um eine Raupe zu formen, die entlang eines Werkzeugpfads abgelegt wird. Im Gegensatz zu filamentbasierten Systemen (bei denen ein Antriebszahnrad ein Filament mit konstantem Durchmesser in ein Hotend schiebt) dosiert die Schneckenextrusion Material über Schneckendrehzahl, Drehmoment und Gegendruck, und sie kann je nach Systemgröße und Fließeigenschaften der Pellets durch Schwerkraft oder unterstützte Förderung gespeist werden. Praktische Pelletgrößenbereiche werden üblicherweise spezifiziert statt vorausgesetzt: Ein kommerzielles System gibt Pellet-Ausgangsmaterial von Ø 2–6 mm an, und die Dokumentation für einen weit verbreiteten Pellet-Druckkopf beschreibt „ideale Pellets“ als kugelförmige Partikel mit einem Durchmesser von 3–5 mm. [9][14] Dasselbe grundlegende Prinzip des Aufschmelzens und Dosierens gilt sowohl für industrielle Köpfe mit großer Düse (zum Beispiel eine Baureihe robotischer Extruder mit angegebenen Düsendurchmessern von 8–20 mm) als auch für kleinere Pellet-Köpfe, die Düsen im Millimeterbereich aufnehmen. [8]
Hardware-Architektur (Subsysteme)
Pellet-Drucker sind typischerweise um den Extruder (Schnecke, Zylinder, Heizelemente, Düse) sowie die Zuführ- und Thermalsubsysteme organisiert, die eine stabile Schmelzeförderung gewährleisten. Im großen Maßstab veröffentlichen Hersteller mitunter ausdrücklich Raupengeometrie und Austragsrahmen; beispielsweise enthalten die LSAM-Spezifikationen von Thermwood eine repräsentative Raupe mit 0.200 Zoll Dicke und 0.830 Zoll Breite und beschreiben außerdem Umlauflängen pro Druckschicht von bis zu 200 Fuß. [3] Einige Pellet-Köpfe sind mit hohen Schmelztemperaturen spezifiziert (zum Beispiel Heizer der 400°C-Klasse), und kleinere Druckköpfe können höhere maximale Hotend-Werte veröffentlichen (zum Beispiel bis zu 500°C für eine Produktlinie von Pellet-Extrudern), wodurch Thermomanagement und Abschirmung zu zentralen Konstruktionsaspekten werden. [8][12] Bei einigen Systemen kommen auch Einhausungen und beheizte Bauräume zum Einsatz; eine Pellet-Drucker-Spezifikation nennt eine maximale Kammertemperatur von 150°C. [9]
Die Zuführ- und Materialkonditionierungshardware ist ein Unterscheidungsmerkmal, weil Pelletqualität und Feuchtigkeitsgehalt den Fluss und die Extrusionsstabilität direkt beeinflussen. Die Dokumentation für einen Pellet-Extruder betont Geometrie- und Handhabungsbeschränkungen der Pellets (einschließlich idealer Pelletform/-durchmesser), und industrielle Anbieter können spezielle Trocknungsgeräte anbieten; in der Ankündigung eines robotischen Extruders wird ein optionaler Pellettrockner mit einer Kapazität von 400 Liter beschrieben. [14][8] Bewegungsplattformen reichen von Portalmaschinen über CNC-ähnliche Hybride bis zu robotermontierten Extrudern: Thermwood LSAM veröffentlicht beispielsweise separate Druck- und Beschnitt-Arbeitsräume, was eine kombinierte additive und subtraktive Architektur widerspiegelt, bei der ein Teil innerhalb desselben Gesamtsystems aufgetragen und anschließend bearbeitet werden kann. [3]
Technische Leistung (Was Anbieter tatsächlich veröffentlichen)
Von Anbietern veröffentlichte Leistungsdaten zur Pellet-Extrusion betonen meist Durchsatz und Betriebsfenster, während Präzisionskennzahlen oft fehlen. Der Durchsatz wird als Massenstrom (kg/h oder lb/h) oder, seltener, als Raupenlängenrate bei angegebener Raupengeometrie angegeben. Thermwood spezifiziert, dass eine 40 mm Schmelzeinheit „über 200 lb/h verarbeitet“ (materialabhängig), und erklärt außerdem, dass eine 70 mm Schmelzeinheit „mit Durchsätzen von über 500 lb/h betrieben“ wurde; eine separate Thermwood-Ankündigung berichtet über Tests einer 60 mm Schmelzeinheit mit 480 bis 570 lb/h und nennt für die Standard-Schmelzeinheit mit 40 mm einen Durchsatz von 190 bis 210 lb/h sowie Beispiele für Raupenraten von 40–50 Fuß/min (Standardraupe) und „deutlich über 100 Fuß“ Raupe pro Minute. [3][4] Andere veröffentlichte Beispiele reichen von kleineren bis zu mittelgroßen Systemen: CEAD nennt einen maximalen Ausstoß von 12 kg/hr für einen E25-Extruder, während der E50 mit gemessenen 84 kg/h unter Verwendung von PP30%GF bei 60% der Maximalgeschwindigkeit beschrieben wird, zusammen mit Düsengrößen von 8–20 mm und einer erreichbaren Temperatur von 400°C. [8] Ein großvolumiger Pellet-Drucker nennt einen maximalen Ausstoß von 3.8 kg/h (angegeben mit ABS und einer 5 mm Düse), ein Hotend-Maximum von 350°C und eine maximale Druckgeschwindigkeit von 100 mm/s, während in einer Systemauflistung für Pellet-Extrusion eine maximale Extrusionsrate von 18 lb/h angegeben wird. [9][10] Die Produktseite eines eingehausten industriellen Pellet-Druckermodells nennt einen Durchsatz von bis zu 15 lbs/hr (6.8 kg/hr), eine maximale Extrudertemperatur von 752°F (400°C) und eine maximale Kammertemperatur von 203°F (95°C). [11] Auf Druckkopfebene nennt Dyze Design für einen Pulsar-Pellet-Extruder einen maximalen Durchfluss von bis zu 500 mm³/s (2.5 kg/h) mit „3D700 PLA bei 200°C“ und gibt außerdem eine maximale Temperatur von 500°C an. [12] Über diese Quellen hinweg werden Maßhaltigkeit, Wiederholbarkeit und standardisierte Basiswerte mechanischer Eigenschaften häufig nicht als einfache, vergleichbare Kennzahlen veröffentlicht; für viele Systeme ist „Keine verlässliche Angabe gefunden“ der passende Eintrag für Genauigkeit, sofern ein primäres Datenblatt sie nicht ausdrücklich nennt.
Verpflichtende Vergleichstabelle
| System (Typ) | Bauraum / Arbeitsraum | Durchsatz (veröffentlicht) | Ausgewählte veröffentlichte Spezifikationen / Hinweise |
|---|---|---|---|
| Thermwood LSAM (LFAM-Hybridsystem) | Druck: 10 ft breit, 5 ft hoch, bis zu 100 ft lang; Beschnitt: 10 ft breit, 6 ft hoch (gleiche Länge wie der Druck-Arbeitsraum). [3] | 40 mm Schmelzeinheit: verarbeitet über 200 lb/h (materialabhängig); 70 mm Schmelzeinheit: über 500 lb/h (Herstellerangabe). [3] | Beispielraupe: 0.200 Zoll dick und 0.830 Zoll breit; Umlauflänge pro Druckschicht bis zu 200 Fuß. [3] |
| CEAD E25 / E50 (roboter-/CNC-montierte Extruder) | Keine verlässliche Angabe gefunden. | E25: maximaler Ausstoß 12 kg/hr; E50: gemessene 84 kg/h mit PP30%GF bei 60% der Maximalgeschwindigkeit. [8] | Düsengrößen 8–20 mm; Temperaturreichweite 400°C; Motor 15 kW; optionaler Pellettrockner 400 Liter. [8] |
| WASP 3MT HDP (Pellet-Drucker) | Ø 1000 × h 1000 mm. [9] | Maximaler Ausstoß 3.8 kg/h (ABS WASP, 5 mm Düse). [9] | Düsen 2/3/5 mm; Pellet Ø 2–6 mm; Schichtauflösung 0.5–2.5 mm; Hotend max. 350°C; Kammertemperatur max. 150°C; Druckgeschwindigkeit 100 mm/s; Verfahrgeschwindigkeit 200 mm/s. [9] |
| Titan Robotics Pellet-Extrusionssystem (Systemauflistung) | Keine verlässliche Angabe gefunden. | Maximale Extrusionsrate 18 lb/h. [10] | „Senkt die Materialkosten auf ein Zehntel“ (zugeschriebene Marketingaussage). [10] |
| JuggerBot Tradesman Series P3-44 (eingehauster Pellet-Drucker) | 36 × 48 × 48 in (914 × 1219 × 1219 mm). [11] | Bis zu 15 lbs/hr (6.8 kg/hr). [11] | Max. Extrudertemperatur 752°F (400°C); max. Kammertemperatur 203°F (95°C); empfohlene Schichthöhe 0.030–0.089 in (0.75–2.25 mm). [11] |
| Dyze Design Pulsar (Pellet-Druckkopf) | Keine verlässliche Angabe gefunden. | Bis zu 500 mm³/s (2.5 kg/h) mit 3D700 PLA bei 200°C. [12] | Max. Temperatur 500°C; Heizleistung 1100 W; Düsengrößen umfassen 1/1.5/2/3/4/5 mm. [12] |
Die Tabelle gibt wieder, was Primärseiten und peer-reviewte Quellen ausdrücklich veröffentlichen: Durchsatz, Arbeitsraum, Düsenklasse und Temperaturen sind relativ häufig, während Genauigkeit und Wiederholbarkeit oft nicht in einer direkt vergleichbaren Form angegeben werden und als vom Anbieter bereitgestellte Testergebnisse angefragt statt abgeleitet werden sollten.
Materialien und Aspekte des Ausgangsmaterials
Pelletdruck wird oft als „Granulat-3D-Druck“ beschrieben, weil die Geometrie des Ausgangsmaterials, Schüttdichte und Feuchtigkeitszustand die Extrusionsstabilität beeinflussen. Ein Herstellerbeispiel nennt als zulässige Pelletgröße Ø 2–6 mm, während die Dokumentation eines Pellet-Extruders „ideale Pellets“ als kugelförmige Partikel mit einem Durchmesser von 3–5 mm spezifiziert, was nahelegt, dass konsistente Form und Größenverteilung als Prozesseingaben und nicht als Nebendetails betrachtet werden. [9][14] Peer-reviewte Arbeiten berichten ebenfalls über Pelletabmessungen als Teil des experimentellen Kontexts, darunter recycelte ABS-Pellets mit „ungefähr 3 mm“ und recycelte PET-Pellets mit „~4 mm“, was veranschaulicht, dass recycelte Ausgangsmaterialien verarbeitet werden können, wenn die Partikelgeometrie auf einen nutzbaren Bereich kontrolliert wird. [2]
Feuchtigkeitskontrolle wird üblicherweise als notwendig für stabile Extrusion und Bauteilqualität betrachtet, auch wenn detaillierte Trocknungskurven auf kurzen Produktseiten nicht veröffentlicht werden. Industrielle Angebote für Pellet-Extrusion können daher mit Subsystemen für Materialhandling und -konditionierung kombiniert werden, einschließlich optionaler spezieller Trockner (zum Beispiel eines 400 Liter Pellettrockners, der zusammen mit einer robotischen Extruderplattform angeboten wird). [8] Verbundpellets (wie glasfasergefülltes Polypropylen) werden in Leistungsangaben ebenfalls ausdrücklich verwendet; die veröffentlichte Testkennzahl von CEAD für den E50 wird für PP30%GF bei einem angegebenen Anteil der Maximalgeschwindigkeit genannt, was unterstreicht, dass Ausstoßwerte sowohl von der Polymerfamilie als auch vom Füllstoffgehalt abhängen. [8]
Prozessplanung (Slicing, Werkzeugpfade, Kalibrierung)
Die Werkzeugpfadplanung für die Pelletablage wird von Raupengeometrie und thermischer Historie dominiert und nicht von den Annahmen zu feinen Details, die beim Desktop-Fused-Filament-Fabrication (FFF) üblich sind. Mit größeren Düsen nehmen Raupenbreite und Schichthöhe zu, was die Bauzeit durch mehr volumetrische Ablage pro Weglängeneinheit verringern kann, aber auch die minimale Merkmalsgröße begrenzt und die Sichtbarkeit von Treppenstufen auf geneigten Oberflächen erhöht. Herstellerspezifikationen kommunizieren „Auflösung“ häufig über zulässige Schichthöhenbereiche: Ein Pellet-Drucker nennt eine Schichtauflösung von 0.5–2.5 mm (düsenabhängig), und ein eingehaustes Industriemodell nennt eine empfohlene Schichthöhe von 0.030–0.089 in (0.75–2.25 mm). [9][11] In Systemen mit sehr hohem Durchsatz kann die Raupengeometrie direkt als dicke, breite Bahn veröffentlicht werden (zum Beispiel 0.200 Zoll Dicke und 0.830 Zoll Breite), wodurch die Slicer-Strategie eher auf eine endkonturnahe Ablage als auf die Reproduktion feiner Konturen ausgerichtet ist. [3]
Peer-reviewte Vergleiche stützen die allgemeine Aussage, dass Pellets die Ablagerate erhöhen können, wenn Extrusionssystem und Düse dafür ausgelegt sind. In einer Studie im Kontext von fused particle fabrication/fused granular fabrication wird eine volumetrische Ablage von 35 mm³/s bei einer Druckgeschwindigkeit von etwa 20 mm/s berichtet, während eine angegebene Referenz für „herkömmliches FFF“ (50 mm/s, 0.2 mm Schichthöhe, 0.4 mm Düse) im Mittel 4 mm³/s erreicht, beschrieben als Faktor 8.75×. [2] Solche Vergleiche reagieren empfindlich auf Düsendurchmesser, Schmelztemperatur und Raupenkühlung: Höhere Ablageraten können die Restwärme im Bauteil erhöhen und potenziell angepasste Verweilzeit, verringerte Stapelrate oder eine Regelung der Umgebungstemperatur (zum Beispiel beheizte Kammern) erfordern, um Verzug und die Konsistenz der Zwischenlagenhaftung zu beherrschen. Eine veröffentlichte maximale Kammertemperatur von 150°C bei einem großen Pellet-Drucker veranschaulicht, dass manche Systeme eine thermische Einhausung als spezifiziertes Merkmal und nicht als Benutzermodifikation bereitstellen. [9]
Kalibrierung und Retraktionsverhalten unterscheiden sich wesentlich von Filamentsystemen, weil die schneckengetriebene Schmelzeförderung nicht notwendigerweise auf kurze Rückwärtsbefehle genauso reagiert wie ein Filamentantrieb. In der Dyze-Dokumentation für einen Pellet-Extruder wird erklärt, dass Retraktion nicht verwendet werden darf, eine Einschränkung, die beeinflusst, wie Slicer Druck, Start-/Stopp-Punkte und das Risiko von Fädenziehen bei Verfahrbewegungen handhaben. [14] Dieselbe Dokumentation nennt auch konkrete Beispiele für Werte zur thermischen Ausdehnungskompensation (0.32 mm bei 200°C, 0.49 mm bei 300°C und 0.66 mm bei 400°C), was zeigt, dass mechanische Offsets temperaturabhängig sein können und möglicherweise als Teil der Inbetriebnahme gemanagt werden müssen, statt als konstante Maschinengeometrie behandelt zu werden. [14] Einige Dokumentationen enthalten auch Einschränkungen auf Firmware-Ebene (zum Beispiel eine Vorschubrate, die auf 150 mm/s begrenzt ist), was darauf hinweist, dass das erreichbare Austragsverhalten zusätzlich zu Heizleistung und Schneckenfähigkeit durch Einstellungen im Regelungs-Stack begrenzt sein kann. [14]
Anwendungen (Wo Pellet-Drucker eingesetzt werden)
Pellet-Extrusion wird oft für Anwendungen gewählt, bei denen hohe Ablagerate und niedrige Kosten des Ausgangsmaterials Vorrang vor feiner Oberflächenqualität haben und bei denen Bauteile groß genug sind, dass die Logistik konventioneller Filamente (Spulenhandling, häufiger Wechsel) zum limitierenden Faktor wird. Hybride Workflows sind ein gängiges industrielles Muster: Thermwood LSAM veröffentlicht sowohl Druck- als auch Beschnitt-Arbeitsräume auf derselben Plattform und unterstützt damit einen Prozess, bei dem eine endkonturnahe Form gedruckt und anschließend innerhalb eines gemeinsamen Koordinatensystems auf Endtoleranzen bearbeitet wird. [3] In diesem Zusammenhang liefert die Pelletablage schnell große Materialmengen, während die subtraktive Nachbearbeitung Oberflächenqualität, Bezugsgenauigkeit und engere Passungen bietet, als sie allein durch Raupenablage typischerweise erzielt werden.
Pelletsysteme werden auch für große Formen und Werkzeugmuster, Vorrichtungen und Spannmittel sowie große Prototypen eingesetzt, bei denen „großformatige Drucke“ erforderlich sind und bei denen Flexibilität beim Ausgangsmaterial wertvoll ist. Im Marketing von Herstellern werden mitunter potenzielle Materialkostensenkungen hervorgehoben (zum Beispiel Behauptungen, dass Granulat „bis zu 10 Mal“ günstiger als Filamente sei oder eine Kostenreduktion „auf ein Zehntel“ ermögliche), doch solche Aussagen sind anbieterspezifisch und sollten ohne unabhängige Datensätze nicht als allgemeine Branchendurchschnitte behandelt werden. [9][10] Forschungs- und Übersichtsarbeiten beschreiben die breitere technische Landschaft, einschließlich FGF-Trends bei der Schneckenextrusion und Materialaspekten, und liefern damit den taxonomischen Hintergrund dafür, warum diese Systeme häufig unter LFAM und nicht unter Prototypenfertigung kleiner Bauteile diskutiert werden. [15]
Einschränkungen, Sicherheit und Standards
Die Einschränkungen der Pellet-Extrusion sind in erster Linie mit Raupengröße, Schmelzesteuerung und Prozessdynamik verbunden. Große Düsendurchmesser (einschließlich der für eine industrielle Extruderlinie veröffentlichten Klasse 8–20 mm) begrenzen minimale Wandstärke, Ecktreue sowie die Wiedergabe von Texten/Merkmalen und erfordern bei Baugruppen typischerweise nachfolgende Bearbeitung oder konstruktive Zugeständnisse. [8] Selbst bei kleineren Pelletsystemen weisen angegebene Schichthöhenbereiche im Bereich von ~0.5–2.5 mm oder ~0.75–2.25 mm darauf hin, dass die Oberflächenqualität im Allgemeinen gröber sein wird als beim typischen 0.2 mm-Filamentdruck, sofern keine sekundäre Nachbearbeitung erfolgt. [9][11] Für viele kommerzielle Systeme werden Maßhaltigkeit, Wiederholbarkeit und standardisierte mechanische Eigenschaften nicht als einzelne Leitkennzahlen veröffentlicht; wenn sie fehlen, ist „Keine verlässliche Angabe gefunden“ einer Extrapolation vorzuziehen.
Zu den Sicherheitsaspekten zählen Hochtemperaturkomponenten und mechanische Gefahren im Zusammenhang mit rotierenden Schnecken, Zuführmechanismen und Bewegungssystemen mit hohen Kräften. Veröffentlichte Temperaturfähigkeiten können verwendet werden, um das Gefahrenpotenzial einzugrenzen: Beispiele sind Extrudertemperaturwerte der 400°C-Klasse bei industriellen Pellet-Druckern und eine veröffentlichte Maximaltemperatur von 500°C für ein Pellet-Druckkopfprodukt. [11][12] In der Dokumentation von Pellet-Extrudern veröffentlichte betriebliche Einschränkungen (wie das Verbot von Retraktion und Firmware-Grenzen für Vorschubraten) sind ebenfalls für eine sichere Inbetriebnahme relevant, weil sie beeinflussen, wie sich das System bei Starts/Stopps verhält und wie Anwender Werkzeugpfade konfigurieren sollten, um unbeabsichtigtes Extrusionsverhalten zu vermeiden. [14]
Die Standardterminologie wird häufig mit ISO/ASTM 52900:2021 (Ausgabe 2) verankert, veröffentlicht 2021-11 und 2025 als bestätigt gelistet, was in der Praxis dazu dient, den Wortschatz der additiven Fertigung wie „Materialextrusion (MEX)“ zu normalisieren, wenn Pellet-Extrusion als Teil der breiteren MEX-Familie beschrieben wird. [1]
Kauf-/Auswahlkriterien (spezifikationsgetriebene Checkliste)
Die Auswahl eines Pellet-3D-Druckers oder Pellet-Extruders wird typischerweise durch das Zusammenspiel von Durchsatzzielen, Düsenklasse, thermischer Leistungsfähigkeit und Arbeitsraum bestimmt, wobei Materialkonditionierung und Softwareeinschränkungen als Anforderungen erster Ordnung behandelt werden. Veröffentlichte Kennzahlen zeigen eine große Spannweite: von einem Pellet-Druckerbeispiel mit 3.8 kg/h unter angegebenen Bedingungen über industrielle Herstellerangaben von mehr als 200 lb/h und 500 lb/h bis hin zu robotermontierten Extrudern mit Angaben in kg/hr mit explizitem Materialkontext (PP30%GF) und Düsendurchmesserklasse (8–20 mm). [9][3][8] Da Genauigkeit und Wiederholbarkeit häufig nicht veröffentlicht werden, erfordert die Beschaffung üblicherweise die Anforderung von Testartefakten, Toleranzberichten und Prozessfenstern, statt sich auf nominelle Aussagen zu verlassen.
-
Mindestangaben, die bei einem Anbieter von Pellet-Druckern angefragt werden sollten
-
Durchsatz mit angegebenem Material, Düsendurchmesser, Temperatur und Einschaltdauer (z. B. Herstellerangaben in lb/h oder kg/hr oder an Bedingungen geknüpfte Angaben wie „mit PLA bei 200°C“). [3][8][12]
-
Optionen für Düsendurchmesser und alle veröffentlichten Bereiche der Raupengeometrie (Breite/Höhe). [8][3]
-
Unterstützte Beschränkungen bei Pelletgröße/-form und Annahmen zur Zuführmethode (Schwerkraft vs. unterstützte Förderung). [9][14]
-
Trockneranforderungen und etwaige angebotene Trocknerkapazitäten (falls zutreffend). [8]
-
Maximale Extrudertemperatur und maximale Kammertemperatur (falls eingehaust/beheizt). [11][9][12]
-
Für Werkzeugpfade relevante Steuerungseinschränkungen (z. B. ob Retraktion zulässig ist und ob Vorschubraten begrenzt sind). [14]
-
Berichte zu Maßhaltigkeit und Wiederholbarkeit (falls nicht veröffentlicht, gemessene Daten anfordern; andernfalls als „Keine verlässliche Angabe gefunden“ behandeln.)
-
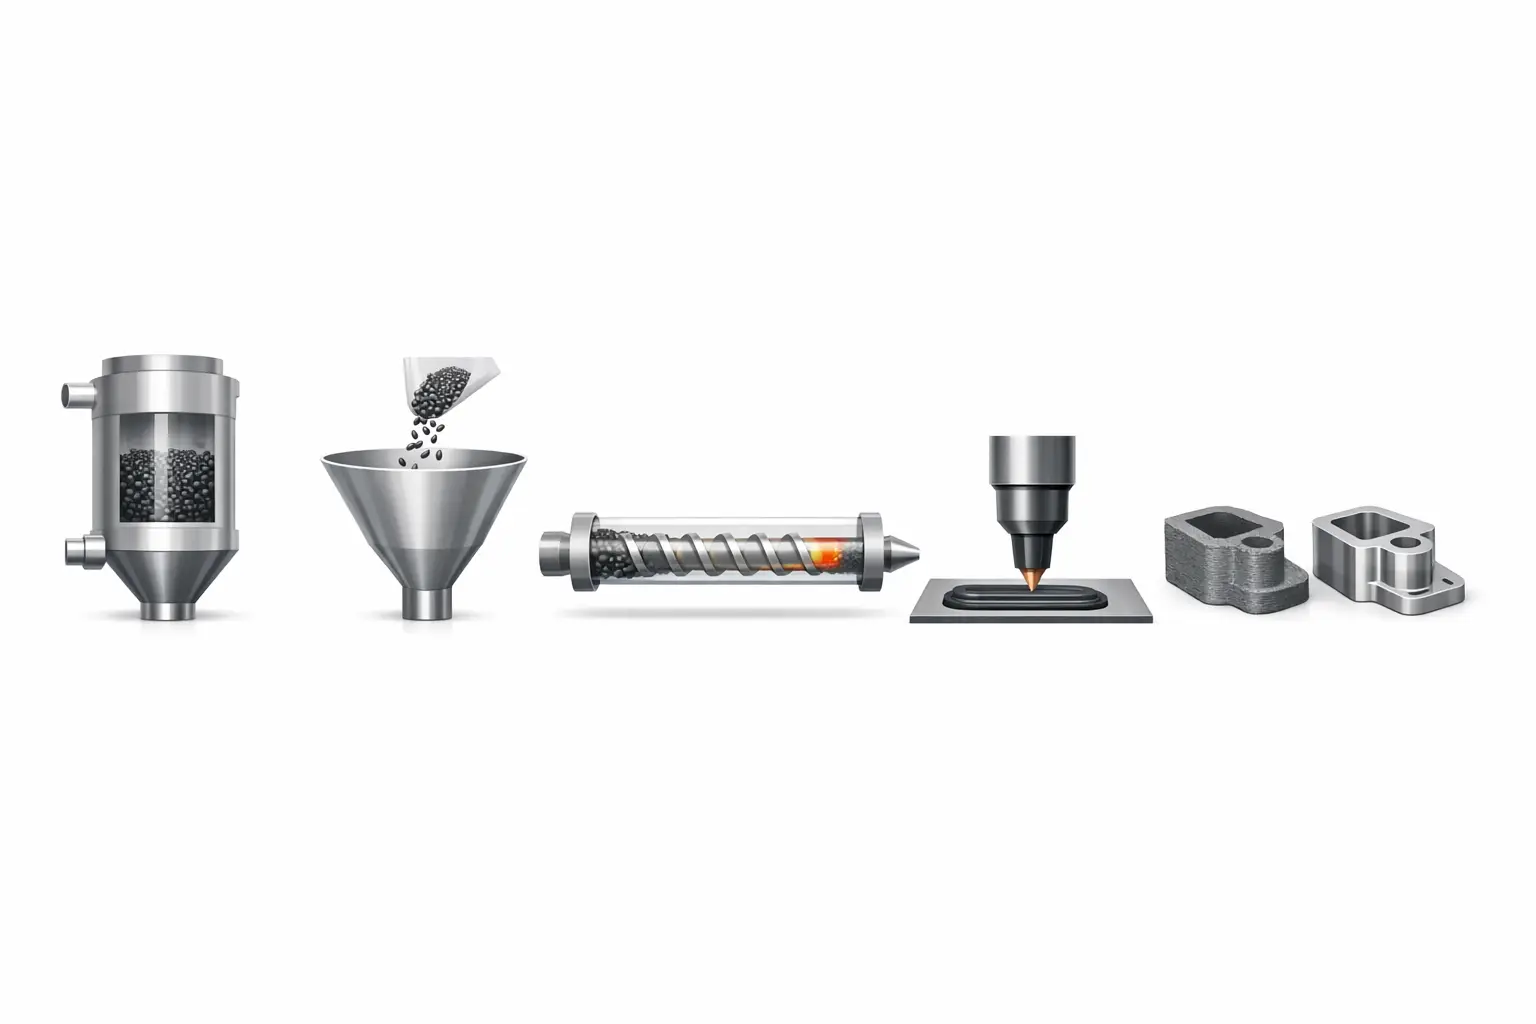
Prozessablauf beim Pelletdruck
- Pellets auf den erforderlichen Feuchtigkeitsgehalt trocknen und konditionieren (Ausrüstung kann optional angeboten werden). [8]
- Pellets in den Trichter fördern (Schwerkraftzuführung und Beschränkungen der Pelletgeometrie werden üblicherweise spezifiziert). [14]
- Material per Schneckenextrusion durch beheizte Zonen zur Düse aufschmelzen und dosieren. [12]
- Eine Raupe entlang der Werkzeugpfade ablegen; Schichthöhe und Raupengröße werden gewählt, um Bauzeit und Oberflächenqualität auszubalancieren. [9]
- Das Bauteil abkühlen und thermisch stabilisieren (manchmal unterstützt durch beheizte Kammern). [9]
- Bei Bedarf auf Endtoleranzen nachbearbeiten, einschließlich Zerspanung in hybriden Workflows. [3]
FAQ
Was ist ein Pellet-3D-Drucker (FGF) und worin unterscheidet er sich von FFF?
In der Fachliteratur beschreiben fused particle fabrication (FPF) und fused granular fabrication (FGF) extrusionsbasierten Druck mit Partikeln/Granulat statt Filament, der in der Regel mit Schneckenextrusion statt Filament-Antriebszahnrädern umgesetzt wird. [2] Er wird typischerweise als Teil der Terminologie der Materialextrusion (MEX) diskutiert, die durch ISO/ASTM 52900 verankert ist. [1] Ein peer-reviewter Vergleich berichtet über eine volumetrische Ablage von 35 mm³/s für ein FPF/FGF-Setup gegenüber durchschnittlich 4 mm³/s für eine angegebene Referenz „herkömmliches FFF“, was veranschaulicht, warum Pellets oft für höheren Durchsatz gewählt werden. [2]
Wie hoch ist der typische Durchsatz eines Pellet-Extruders in kg/h oder lb/h?
Veröffentlichte Beispiele decken eine große Bandbreite ab und hängen von den Bedingungen ab. Thermwood erklärt, eine 40 mm Schmelzeinheit „verarbeitet über 200 lb/h“ und eine 70 mm Schmelzeinheit wurde mit mehr als 500 lb/h betrieben, während CEAD 12 kg/hr maximalen Ausstoß für einen E25 und gemessene 84 kg/h für einen E50-Test mit PP30%GF bei 60% der Maximalgeschwindigkeit nennt. [3][8] Kleinere Systeme umfassen einen veröffentlichten maximalen Ausstoß von 3.8 kg/h unter angegebenen Bedingungen, eine Auflistung von 18 lb/h für ein Pellet-Extrusionssystem, „bis zu 15 lbs/hr (6.8 kg/hr)“ für einen eingehausten Pellet-Drucker und „bis zu 500 mm³/s (2.5 kg/h)“ für einen Pellet-Druckkopf mit PLA bei 200°C. [9][10][11][12]
Welche Pelletgrößen akzeptieren Pellet-3D-Drucker?
Veröffentlichte Akzeptanzbereiche variieren je nach Extruder und Zuführmethode. Eine Seite zu einem Pellet-Drucker spezifiziert Pellet-Ausgangsmaterial von Ø 2–6 mm, während die Dokumentation eines Pellet-Extruders „ideale Pellets“ als kugelförmige Partikel mit einem Durchmesser von 3–5 mm beschreibt. [9][14] Peer-reviewte experimentelle Berichte umfassen recycelte ABS-Pellets mit „ungefähr 3 mm“ und recycelte PET-Pellets mit „~4 mm.“ [2]
Unterstützen schneckenbasierte Pellet-Extruder Retraktion wie Filamentdrucker? (Experte)
Nicht immer. Die Dokumentation für einen Pellet-Extruder erklärt ausdrücklich, dass Retraktion nicht verwendet werden darf, was darauf hinweist, dass Slicer-Konfigurationen und Verfahrverhalten an ein Extrusionssystem angepasst werden müssen, das nicht dafür ausgelegt ist, Druck auf dieselbe Weise umzukehren wie filamentbasierte Antriebe. [14]
Wie beeinflussen Düsendurchmesser und Schichthöhe die Oberflächenqualität und Bauzeit beim Pelletdruck? (Experte)
Größere Düsendurchmesser ermöglichen im Allgemeinen größere Raupenquerschnitte und schnellere Massenablage, erhöhen aber die minimale Merkmalsgröße und verringern typischerweise die Oberflächenglätte. Veröffentlichte Leitlinien zur Schichthöhe spiegeln diesen Zielkonflikt wider: Ein Pellet-Drucker nennt eine Schichtauflösung von 0.5–2.5 mm (düsenabhängig), und ein eingehauster industrieller Pellet-Drucker nennt eine empfohlene Schichthöhe von 0.030–0.089 in (0.75–2.25 mm). [9][11] Industrielle Extruderangebote können außerdem sehr große Düsendurchmesserklassen veröffentlichen (z. B. 8–20 mm), was auf eine Auslegung für große Raupen und hohen Durchsatz statt feiner Details hinweist. [8]
Kann Pelletdruck mit Bearbeitung kombiniert werden, um Endtoleranzen zu erreichen?
Ja, hybride Workflows werden in einigen veröffentlichten Systemarbeitsräumen ausdrücklich unterstützt. Thermwood LSAM bietet sowohl Druck- als auch Beschnitt-Arbeitsräume, was additive Ablage gefolgt von subtraktivem Beschnitt auf derselben Plattform ermöglicht. [3] Dieser Ansatz wird häufig genutzt, um Endabmessungen und Oberflächenqualitäten zu erreichen, die allein durch die Ablage großer Raupen schwer direkt zu erzielen sind. [3]
Quellen
- ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Prinzipien — Grundlagen und Vokabular (ISO-Seite)
- Materials (MDPI) — Studie und Vergleiche zu fused particle fabrication (FPF) / fused granular fabrication (FGF) (2018-08-12)
- Thermwood — LSAM-Spezifikationen
- Thermwood Blog — Neue Schmelzeinheit mit höherer Kapazität für den LSAM-Druckkopf (2018-12-18)
- Plastics Machinery & Manufacturing — Cincinnatis neuer 3-D-BAAM bewältigt besonders große Teile (2014-11-30)
- ASME — Der 3D-Bauraum wächst mit BAAM (2015)
- Oak Ridge National Laboratory — ORNL gewinnt sechs R&D 100 Awards (2015-11-16)
- CEAD — CEAD bringt ein neues Modell des Roboter-Extruders auf den Markt: den E50 (2021-06-08)
- WASP — WASP 3MT HDP großer 3D-Drucker (Spezifikationen)
- DirectIndustry — Titan Robotics Pellet-Extrusionssystem (Produktauflistung)
- JuggerBot 3D — Pellet-Modelle (Spezifikationen der Tradesman Series P3-44)
- Dyze Design — Pulsar Pellet-Extruder
- Dyze Design — Pulsar Atom Pellet-Extruder
- Dyze Design Docs — Pulsar (Dokumentation)
- ScienceDirect — Fused granulate fabrication mit Schneckenextrusion: Trends, Materialien, Extruderklassifikation und zukünftige Entwicklung (2025)




