

Zusammenfassung
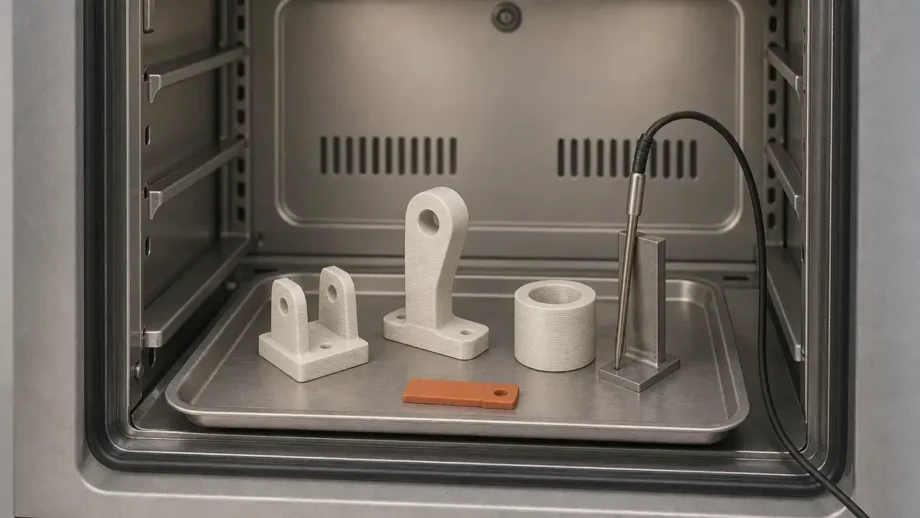
Das Tempern von PLA ist eine kontrollierte Wärmebehandlung nach dem Druck für Teile aus der Materialextrusion. Das übliche Ziel ist eine bessere Hitzebeständigkeit und in einigen Fällen eine höhere Steifigkeit oder andere prüfspezifische mechanische Eigenschaften, ohne das Bauteil vollständig zu schmelzen. Der Nachteil sind oft Verzug, Schrumpfung und Maßabweichungen. [2] [6] [8] [9] [10] [11] [16]
Dieser Zielkonflikt ist der Grund, weshalb es kein universelles Temperrezept für sämtliches PLA gibt. Gewöhnliches PLA kann im praktischen Einsatz bei etwa 60 °C erweichen, während wärmebehandelbare Produkte wie HTPLA, Tough Pro PLA+ und NatureWorks 3D850 oder 3D870 produktspezifischen Temperaturen und Prüfbedingungen folgen, statt einer allgemeinen Regel für die gesamte PLA-Familie. Forschungsergebnisse zeigen zudem, dass eine höhere Kristallinität mit geringerer Duktilität oder stärkerer Verformung einhergehen kann, wenn Temperprogramm, Geometrie oder die Gleichmäßigkeit der Erwärmung ungeeignet sind. [6] [7] [8] [9] [10] [11] [16]
PLA tempern: Bedeutung im 3D-Druck
In standardkonformer Sprache werden diese Teile durch Materialextrusion hergestellt, die Familie additiver Fertigungsverfahren, welche dreidimensionale Strukturen Schicht für Schicht aufbaut. FDM und FFF sind gebräuchliche Werkstattbegriffe für dieses filamentbasierte Verfahren, doch Materialextrusion ist der umfassendere Begriff, der von ISO/ASTM und NIST verwendet wird. [1] [2]
In diesem Kontext bedeutet das Tempern von PLA, einen fertigen PLA-Druck nach der Herstellung zu erwärmen, damit sich die Polymerstruktur entspannen und üblicherweise kristalliner werden kann, während sie unterhalb des vollständigen Schmelzens bleibt. Dies unterscheidet sich vom Versuch, das Bauteil erneut zu schmelzen oder umzuformen. Es löscht auch nicht die beim Drucken entstandene Fertigungshistorie, denn die schichtweise Ablagerung hinterlässt richtungsabhängige Verschweißungen und eine thermische Historie, die weiterhin beeinflussen, wie sich das Teil unter Last verhält. [6] [12] [19]
Ein gedrucktes PLA-Teil kann massiv aussehen und sich dennoch anisotrop verhalten. Die Arbeiten des NIST zur Verschweißungsbildung verknüpfen die Leistung zwischen den Schichten mit Polymerdiffusion und thermischer Historie während des Drucks. Das erinnert daran, dass Tempern den Polymerzustand verändern kann, ohne ein gedrucktes Teil in isotropes Kunststoff-Vollmaterial zu verwandeln. Unterhalb des Schmelzens bedeutet außerdem nicht maßhaltig, denn PLA kann seine Form lange vor dem Erreichen seines Schmelzbereichs verlieren. [6] [19]
PLA tempern im Vergleich zu Schmelzen, Trocknen und Nachhärten von Harz
- Tempern: kontrolliertes Erwärmen eines fertigen Drucks. [6] [12]
- Trocknen: Feuchtigkeitsentfernung aus Filament vor oder während des Druckens. [7]
- Nachhärten: ein Schritt für Photopolymerharze, kein Tempervorgang für Filament.
- Sintern/erneutes Schmelzen: andere Verfahren, die hier nicht behandelt werden.
Diese Unterscheidung ist wichtig, weil Tempern eine gezielte Wärmebehandlung nach dem Druck und kein Sammelbegriff für das Erwärmen von Kunststoff ist. Beim PLA-Druck zielt sie üblicherweise auf bessere thermische Eigenschaften oder Spannungsabbau ab, wobei die Geometrie während des Zyklus dennoch verändert werden kann. [1] [2] [6]
Technische Grundlagen: Tg, Kristallisation und Wärmeformbeständigkeit
Das Temperverhalten von PLA wird hauptsächlich durch Tg, Tm und Kaltkristallisation bestimmt. Tg ist der Glasübergangsbereich, in dem ein amorphes Polymer von einem glasartigen und starren Zustand in einen weicheren, beweglicheren Zustand übergeht. Bei im 3D-Druck eingesetztem PLA liegt dieser Bereich je nach Sorte häufig zwischen Mitte 50 und Mitte 60 °C: Prusa nennt 65 °C für PLA, NatureWorks 3D850 gibt 55-60 °C an, und Liao et al. berichteten 60 °C für das in ihrer Studie verwendete PLA 4043D. Tm ist der Schmelzbereich, nicht das Temperziel, und Liao et al. berichteten für dieses Studienmaterial etwa 150 °C. Wird ein gedrucktes Teil über Tg, aber unter Tm erwärmt, steigt die Beweglichkeit der Ketten und es kann Kaltkristallisation auftreten, wodurch aus einem stärker amorphen Ausgangszustand eine stärker teilkristalline Struktur entsteht. Bei Liao et al. trat Kaltkristallisation um 100 °C auf, wobei sich studienspezifische δ-Form-Kristallite nach der Wärmebehandlung in die α-Form wandelten. Dünne Proben in derselben Studie verformten sich nach einer Behandlung bei 120 °C für 10 Minuten stark. Das ist eine praktische Erinnerung daran, dass dünne oder nicht abgestützte Geometrien deutlich unterhalb von Tm kollabieren können. [6] [11] [12] [13] [16]
HDT und Vicat sind andere Kennwerte als Tg. ASTM D648-18 definiert HDT als Durchbiegungsprüfung unter Biegebelastung, und die Prüfzusammenfassung von Intertek nennt übliche Lasten von 0.45 MPa oder 1.80 MPa, eine Heizrate von 2 °C/min sowie Durchbiegungsschwellen von 0.25 mm für ASTM beziehungsweise 0.32 mm und 0.34 mm für die ISO-Varianten. ASTM D1525-17 behandelt die Vicat-Erweichungstemperatur, eine eindringkörperbasierte Erweichungsprüfung. Tg ist nicht gleich HDT, und HDT ist nicht gleich einer garantierten sicheren Einsatztemperatur. Diese Kennwerte beantworten unterschiedliche Fragen und bleiben alle methodenabhängig. [3] [4] [5]
Historischer Hintergrund: Tempern als materialtechnischer Begriff
Hier wird Tempern am besten als übernommener Begriff der Werkstoffverarbeitung verstanden, der an den Materialextrusionsdruck angepasst wurde. ISO/ASTM 52900:2021 liefert die aktuelle Begriffsabgrenzung für die additive Fertigung, während die Beschreibung der Materialextrusion durch NIST den Kontext des schichtweisen Drucks verankert, in dem der Begriff verwendet wird. Bei PLA-Drucken behält Tempern seine Kernbedeutung: eine gezielte thermische Behandlung, die nach der Herstellung den Materialzustand verändern oder innere Spannungen abbauen soll, und kein Synonym für allgemeines Erwärmen. [1] [2]
PLA-Drucke tempern: Arbeitsablauf und Temperaturbereiche
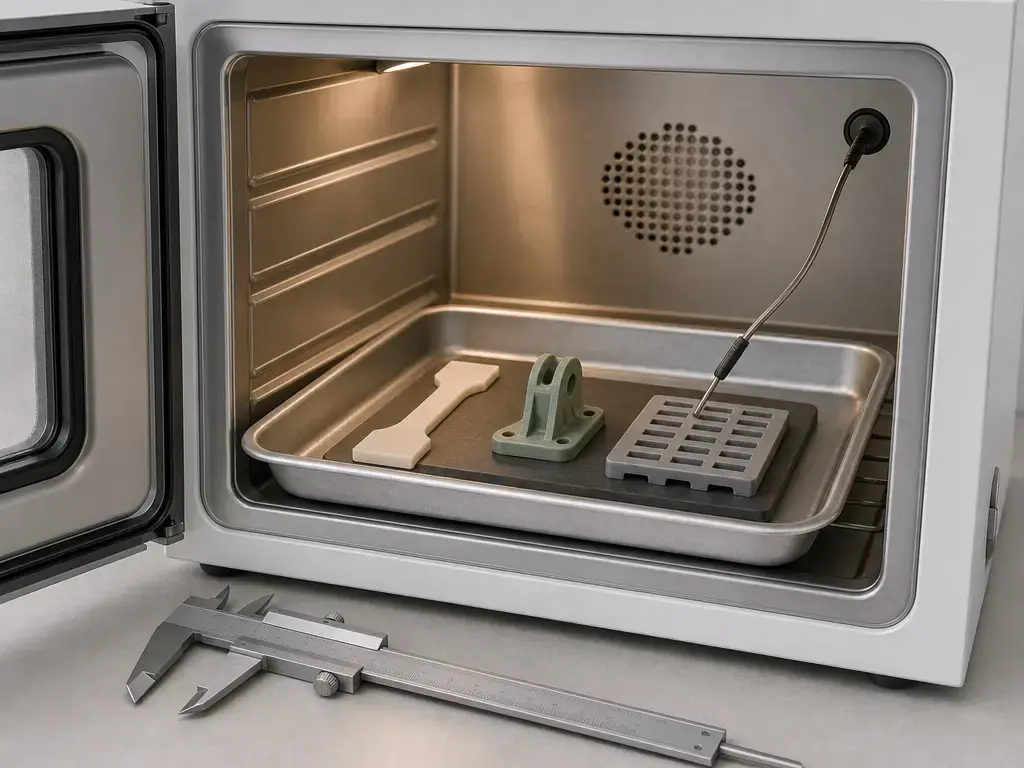
Für sämtliches PLA gibt es kein universelles Rezept. Der sicherste Ansatz ist deshalb, Tempern als kontrolliertes Experiment zu behandeln. Eine praktische, quellenbasierte Abfolge lautet: einen Opferprüfkörper oder ein Testteil aus demselben Filament und in derselben Orientierung wie das tatsächliche Bauteil drucken; wichtige Maße vor dem Erwärmen messen; einen kontrollierten Ofen oder eine Kammer verwenden und die tatsächliche Temperatur prüfen, statt dem Einstellrad zu vertrauen; dünne, große oder toleranzkritische Teile gegebenenfalls mit einer ebenen Unterlage oder Vorrichtung abstützen; mit möglichst wenig Handhabung langsam abkühlen; und nach dem Abkühlen erneut messen. Diese testorientierte Denkweise entspricht Prusas praktischen Temperversuchen, die 560 prismatische Proben der Größe 80 × 10 × 4 mm bei 70, 90, 110, 130, 150 und 170 °C verwendeten und dennoch deutliche Maßänderungen feststellten. [5] [6] [9]
Zu den Variablen, welche das Ergebnis verändern, gehören Filamentsorte oder -formulierung, Wandstärke, Infill, Druckorientierung, Ofengenauigkeit oder Hotspots, Stützmedium oder Vorrichtung sowie die Abkühlrate. [6] [8] [9] [10] [11] [17] [18]
Temperatur und Zeit müssen zum genauen Material passen. Bei gewöhnlichem PLA decken praktische Tests und Studien eine große Spanne ab, darunter lang andauernde Programme bei niedrigen Temperaturen und kürzere, heißere Programme. Doch selbst Prusa stellte bei 70 °C Maßänderungen fest, und Liao et al. berichteten bei dünnen Proben von starker Verformung bei 120 °C für 10 Minuten. Bei Shbanah et al. zeigten Proben, die nach einem langen Temperprogramm bei 55, 65 und 80 °C gehalten wurden, mit der Schieblehre keinen messbaren Größenunterschied, während 95 °C Verformung verursachte. Für HTPLA empfiehlt Protopasta 95-120 °C und üblicherweise etwa 10 Minuten, bis sich das Material verändert. Für 3D-Fuel Tough Pro PLA+ lautet die Empfehlung 110-120 °C und ungefähr 20 Minuten bei einer Wandstärke von 0.125 in beziehungsweise etwa 3.18 mm. NatureWorks nennt produktspezifische Temperbereiche von 110-120 °C für 3D870 und 80-130 °C für 3D850; veröffentlichte HDT-Ergebnisse sind dabei an 100% Infill und definierte Temperprogramme gebunden. Kahya et al. untersuchten 70-110 °C und 40-200 Minuten, während Birosz et al. einen „Lazy-Annealing“-Ansatz direkt auf dem Drucker bei 100 °C für 1, 2.5 und 4 Stunden erprobten. Keine dieser Zahlen sollte als allgemeine PLA-Empfehlung behandelt werden. Wird ein Küchenofen eingesetzt, ist eine unabhängige Prüfung mit einem separaten Thermometer oder Datenlogger bewährte Praxis, und der Ofen sollte nicht als lebensmittelecht oder kontaminationsfrei betrachtet werden. [6] [8] [9] [10] [11] [12] [14] [17] [18]
Was verändert sich nach dem Tempern?
| möglicher Vorteil | möglicher Nachteil | wodurch er beeinflusst wird | Quellenbeispiel |
|---|---|---|---|
| Bessere Hitzebeständigkeit. | Verformung während des Zyklus. | Temperatur, Haltezeit, Bauteildicke und Abstützung. | Prusa-Praxistests; Protopasta HTPLA; NatureWorks 3D850 und 3D870. [6] [8] [10] [11] |
| Höhere Steifigkeit oder höherer Modul in einigen Prüfkontexten. | Geringere Duktilität oder ein spröderes Gefühl. | Kristallinität, Temperprogramm und Formulierung. | Liao et al.; Ghasemkhani et al. [12] [16] |
| Festigkeitszuwächse in einem spezifischen Prüfaufbau. | Unterschiedliche Kennwerte können sich in unterschiedliche Richtungen verändern. | Verwendeter Kennwert, Druckorientierung, Infill und ob das Erwärmen während oder nach dem Prozess erfolgt. | Tamașag et al.; Kahya et al.; Birosz et al. [15] [17] [18] |
| Bessere Passung bei warmer Nutzung, falls die Geometrie erhalten bleibt. | Schrumpfung, Wachstum in Z-Richtung oder Verzug. | Geometrie, Ofengleichmäßigkeit, Restspannung und Abkühlrate. | Prusa; 3D-Fuel; Shbanah et al. [6] [9] [14] |
Das konsistente Muster lautet, dass Tempern die thermischen Eigenschaften zuverlässiger verbessern kann, als es die ursprünglichen Abmessungen erhält. Deshalb ist das Messen vor und nach dem Zyklus für Teile mit jeglicher Passungsanforderung entscheidend. [6] [9] [12]
Gewöhnliches PLA vs. HTPLA vs. PLA+ vs. Hochtemperatur-PLA
Nicht alle Filamente der PLA-Familie reagieren gleich auf Wärmebehandlung. Gewöhnliches PLA ist in vielen akademischen Studien und Maker-Experimenten der Ausgangsfall, aber Herstellerbezeichnungen wie HTPLA, PLA+ und Tough PLA+ sind keine standardisierten Materialklassen. Es handelt sich um marken- oder formulierungsspezifische Produkte. Ihre veröffentlichten Temperfenster sind daher Belege für diese Produkte, nicht für jedes PLA. Diese Unterscheidung ist wichtig, weil Standard-PLA sich schnell verformen kann, während wärmebehandelbare Sorten darauf ausgelegt sind, vorhersehbarer zu kristallisieren. [6] [8] [9] [10] [11] [12]
NatureWorks 3D850 und 3D870 zeigen, warum Datenblattbedingungen sorgfältig gelesen werden müssen. Ihre HDT-Werte beziehen sich auf gedruckte Teile mit 100% Infill und spezifischen Temperprogrammen, nicht auf jeden Drucker, jede Geometrie oder jede Slicer-Einstellung. Ebenso verknüpft die Anleitung von 3D-Fuel für Tough Pro PLA+ die Zeit mit der Wandstärke, und Protopasta beschreibt HTPLA als Material, das nach dem Druck wärmebehandelt werden soll. Das sind nützliche Referenzen, bleiben aber produktspezifisch. [8] [9] [10] [11]
| Materialklasse | Typische zitierbare Temperbelege | Hauptvorteil | Hauptrisiko |
|---|---|---|---|
| Gewöhnliches PLA | Akademische Studien bei 55-120 °C und Prusa-Praxistests. [6] [12] [14] | Mögliche Zugewinne bei Hitzebeständigkeit und Steifigkeit. | Verzug, Schrumpfung und uneinheitliche Reaktion bei unterschiedlichen Geometrien. |
| HTPLA / Hochtemperatur-PLA | Protopasta HTPLA sowie NatureWorks 3D850 oder 3D870. [8] [10] [11] | Für besser vorhersehbare Kristallisation und bessere thermische Eigenschaften entwickelt. | Datenblattbedingungen entsprechen möglicherweise nicht dem Teil oder Drucker des Nutzers. |
| PLA+ / Tough PLA+ | Anleitung für 3D-Fuel Tough Pro PLA+. [9] | Formulierungsspezifische Zugewinne bei Zähigkeit und Hitzebeständigkeit. | Geometrieabhängige Verformung und Schwankungen von Marke zu Marke. |
Macht das Tempern von PLA Drucke stärker?
Manchmal, aber nur bezogen auf einen bestimmten Kennwert. Tempern kann Steifigkeit, Hitzebeständigkeit oder einen bestimmten Festigkeitswert in einer definierten Prüfung erhöhen, kann jedoch auch die Duktilität verringern oder das Teil verformen. Für eine universelle Zahl zur Festigkeitssteigerung getemperter PLA-Drucke wurde keine verlässliche Angabe gefunden. [12] [15] [16] [17] [18] [19]
Der Hauptgrund ist, dass „stärker“ Zugfestigkeit, Biegefestigkeit, Druckfestigkeit, Schlagzähigkeit, Speichermodul, Härte oder Verhalten zwischen den Schichten bedeuten kann, und diese Eigenschaften bewegen sich nicht immer gemeinsam. Liao et al. zeigten, dass eine Behandlung bei 120 °C für 10 Minuten die Struktur verändern konnte, ohne die Porosität zu ändern, sich dünne Proben jedoch weiterhin stark verformten. Ein Eigenschaftsgewinn bei einem Kennwert bedeutet somit nicht insgesamt ein besseres Funktionsbauteil. Ghasemkhani et al. verglichen Temperprogramme von 2 Stunden bei 75, 110 und 130 °C und beschrieben das Ergebnis als Wettbewerb zwischen Kristallisation und Kettendiffusion oder Zwischenlagenbindung, wobei übermäßige Temperaturen die Duktilität verringern können. Kahya et al. untersuchten 70-110 °C und 40-200 Minuten und berichteten 90 °C für 120 Minuten als die in dieser Studie einflussreichste Bedingung für kombinierte Verbesserungen mechanischer Eigenschaften. Diese Ergebnisse sind nützlich, bleiben aber vom Temperprogramm und Prüfverfahren abhängig. [12] [16] [17]
Außerdem ist es sinnvoll, Tempern nach dem Prozess von Erwärmung während des Prozesses zu unterscheiden. Tamașag et al. berichteten über ungefähr eine 12.5%ige Erhöhung der Zugfestigkeit durch Heißlufterwärmung bei 80 °C während des Druckens unter festen Einstellungen, darunter 0.3 mm Schichthöhe, 20% kubisches Infill, 215 °C Drucktemperatur und 50 mm/s Geschwindigkeit. Dies ist jedoch nicht dasselbe Verfahren wie das Einlegen eines fertigen Teils in einen Ofen. Die Arbeiten des NIST zur Verschweißungsbildung warnen ebenfalls davor, diese Ergebnisse überzuinterpretieren: Tempern beseitigt keine schwache ursprüngliche Zwischenlagenbindung und nicht jede beim Druck entstandene Anisotropie. [15] [19]
Maßstabilität, Schrumpfung und Verzug
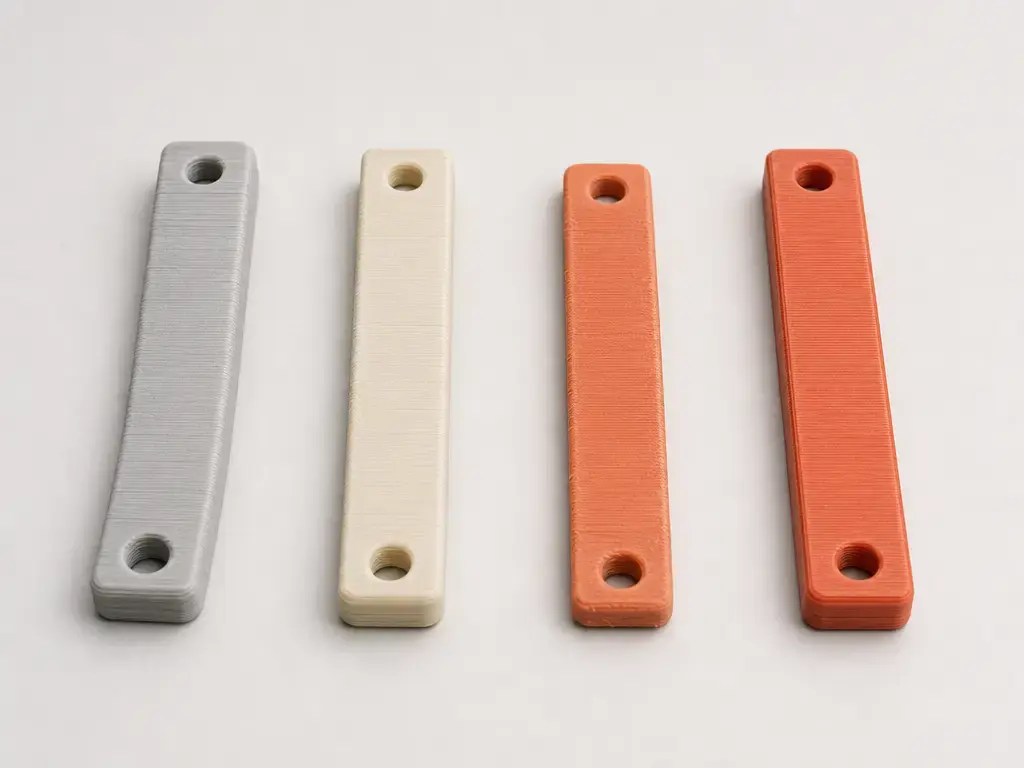
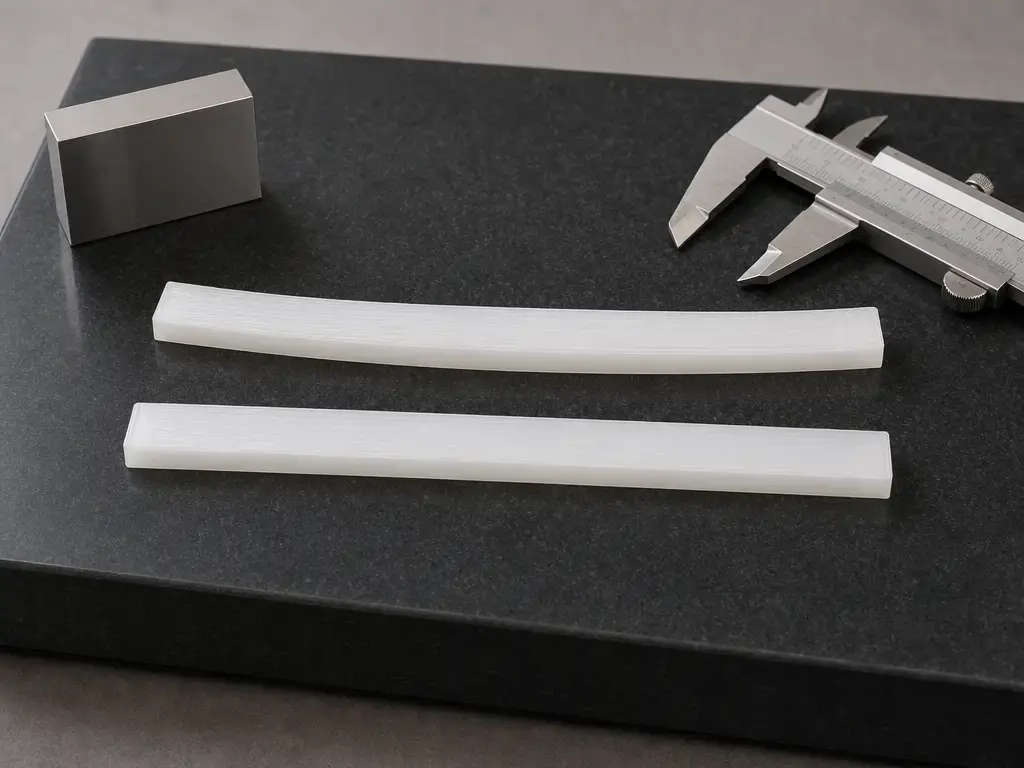
Maßinstabilität ist der wichtigste praktische Preis des PLA-Temperns. Während sich das Polymer entspannt und kristalliner wird, kann das Teil schrumpfen, in einer anderen Achse wachsen, sich durchbiegen oder seine Symmetrie verlieren. Prusas Teststücke schrumpften am stärksten in X, veränderten sich weniger in Y und zeigten Wachstum in Z-Richtung; deutliche Maßänderungen traten bereits bei 70 °C auf und bei 170 °C kollabierten die Teile. Liao et al. beobachteten bei dünnen Proben nach einer Behandlung bei 120 °C für 10 Minuten starke Verformungen, während Shbanah et al. feststellten, dass ein wesentlich längeres Temperprogramm bei 55, 65 und 80 °C in dieser Studie mit der Schieblehre keinen messbaren Größenunterschied zeigte, 95 °C jedoch Verformung verursachte. Diese Ergebnisse widersprechen sich nicht; sie zeigen, dass Abbau von Restspannungen, Kristallisation, Geometrie und Erwärmungshistorie zusammenwirken. Infill, Druckorientierung, Wandstärke und ungleichmäßige Ofenluftströmung können beeinflussen, welcher Teil der Geometrie sich zuerst bewegt. [6] [9] [12] [14] [17] [18]
Wenn die Passung wichtig ist, sollte mit einem Testcoupon validiert, erst nach dem Messen skaliert und gegebenenfalls mit Vorrichtungen oder Stützen gearbeitet werden. Baugruppen mit engen Toleranzen sollten vermieden werden, sofern nicht dasselbe Filament, dieselbe Geometrie, Orientierung und dasselbe Temperprogramm bereits an Opferteilen überprüft wurden. Datenblattwerte von Hochtemperatur-Sorten sind hilfreich, stammen jedoch weiterhin aus spezifischen Bedingungen für gedruckte Teile, die möglicherweise nicht zu einer realen Halterung, einem Gehäuse oder einer Lehre passen. [9] [10] [11]
Wann das Tempern von PLA sinnvoll ist
Das Tempern von PLA ist vor allem sinnvoll, wenn ein Teil eine höhere Hitzetoleranz benötigt, als PLA im gedruckten Zustand bieten kann, und gewisse Maßabweichungen akzeptabel sind. Geeignete Kandidaten sind einfache Halterungen, Haken, Lehren, Vorrichtungen, Demonstrationen für Bildungszwecke und Teile, die nach der Validierung milder Wärme ausgesetzt werden. Besonders sinnvoll ist es bei Filamenten, die für Nachbehandlung entwickelt wurden, etwa HTPLA oder einer Hochtemperatur-PLA-Sorte mit veröffentlichter Temperanleitung. Für Baugruppen mit engen Toleranzen, sicherheitskritische Teile oder Teile mit nicht überprüften Einsatztemperaturen ist es eine schlechte Wahl, weil dieselben Temperprogramme, die die thermischen Eigenschaften verbessern, dünne oder komplexe Geometrien dennoch verformen können. [8] [9] [10] [11] [12] [17] [18]
Einschränkungen und Fehlerbilder
Die häufigen Fehlerbilder sind eindeutig: Verformung, Versprödung, Passungsverlust, ungleichmäßige Kristallisation, Ofen-Hotspots, Verlust der Oberflächenqualität und Stützspuren. Gewöhnliches PLA kann seine Abmessungen bei relativ niedrigen Tempertemperaturen verändern, und dünne Teile können sich bei Programmen verformen, die auf dem Papier moderat erscheinen. Auch Hochtemperatur- oder HTPLA-Produkte erfordern weiterhin die passende Geometrie und thermische Kontrolle. Einzelne Erfolgserlebnisse mit einer Marke oder Form sollten nicht als Beweis dafür gelesen werden, dass dasselbe Temperprogramm bei einem anderen Teil funktioniert. [6] [8] [10] [12] [14] [18]
Die grundlegendere Einschränkung lautet, dass Tempern nur das verbessern kann, was Wärmebehandlung realistisch verändern kann. Schlechte Druckeinstellungen, Hohlräume oder sämtliche Anisotropie werden nicht zuverlässig repariert. Die Arbeiten des NIST zur Verschweißungsbildung verknüpfen die Leistung zwischen den Schichten mit Diffusion und thermischer Historie während des Drucks. Ein schlecht verbundenes Teil braucht daher üblicherweise bessere Druckparameter oder eine andere Orientierung, nicht nur einen Ofenzyklus. Veröffentlichte Kennwerte für Hochtemperatur-PLA sind ebenfalls an wichtige Einschränkungen gebunden, etwa 100% Infill und spezifische Temperprogramme bei den NatureWorks-Beispielen. Experimentelle Alternativen wie Lazy Annealing auf dem Drucker sind nützliche Forschungsrichtungen, aber keine universelle Lösung für reale Druckfehler. [10] [11] [18] [19]
Aktuelle Forschung und Marktkontext
Jüngere Forschung weist weiterhin auf Optimierung statt auf ein einzelnes Rezept hin. Liao et al. lieferten mit 120 °C für 10 Minuten und Kaltkristallisation um 100 °C einen häufig zitierten Referenzpunkt, zeigten aber auch, dass sich dünne gedruckte Teile stark verformen können. Ghasemkhani et al. verglichen Temperprogramme von 2 Stunden bei 75, 110 und 130 °C und betonten das Gleichgewicht zwischen Kristallisation und Bindungseffekten. Kahya et al. erweiterten das praktische Fenster durch die Untersuchung von 70-110 °C und 40-200 Minuten und hoben 90 °C für 120 Minuten innerhalb dieses Prüfprogramms hervor. [12] [16] [17]
Dieselbe Differenzierung gilt für Marktversprechen. Protopasta, 3D-Fuel und NatureWorks bieten alle nützliche Produkthinweise, aber diese Zahlen werden nur aussagekräftig, wenn sie zusammen mit Prüfverfahren, Infill, Orientierung, Temperbedingung und Geometrie gelesen werden. Die Forschung untersucht auch Alternativen zur einfachen Ofennachbehandlung, darunter Heißlufterwärmung während des Prozesses und Lazy Annealing auf dem Drucker. Tamașag et al. berichteten über ungefähr eine 12.5%ige Steigerung der Zugfestigkeit durch Erwärmung bei 80 °C während des Prozesses unter festen Druckeinstellungen, und Birosz et al. untersuchten das Erwärmen auf dem Drucker bei 100 °C für 1, 2.5 und 4 Stunden. Dies sind vielversprechende Richtungen, aber nicht dasselbe wie ein allgemeiner Ofenablauf für Heimanwender. [15] [18]
Praktische Kernaussagen zum Tempern von PLA
Das Tempern von PLA kann Teilen aus der Materialextrusion helfen, mehr Wärme zu tolerieren, aber nur, wenn zuerst getestet, die tatsächliche Temperatur geprüft, die Schrumpfung gemessen und das Filament gezielt gewählt wird. Es gibt kein universelles Ofenrezept, und Tempern macht schwache ursprüngliche Schichtbindungen oder schlechte Geometrie nicht rückgängig. [2] [5] [6] [8] [9] [10] [11] [12] [19]
FAQ
Was ist das Tempern von PLA?
Das Tempern von PLA ist eine Wärmebehandlung nach dem Druck für Teile aus der Materialextrusion, bei der ein fertiger PLA-Druck über seinen Erweichungsbereich, aber unterhalb des vollständigen Schmelzens erwärmt wird, damit sich die Polymerstruktur entspannen und üblicherweise kristalliner werden kann. Die üblichen Ziele sind bessere Hitzebeständigkeit und in einigen Fällen höhere Steifigkeit oder andere prüfspezifische Eigenschaftsgewinne. Das Hauptrisiko besteht darin, dass derselbe Zyklus auch die Abmessungen ändern oder das Teil verziehen kann. [2] [6] [12]
Wie tempert man PLA-Drucke ohne Verzug?
Das Risiko wird verringert, nicht beseitigt. Beginnen Sie mit einem Opferprüfkörper, messen Sie ihn vor dem Erwärmen, überprüfen Sie die tatsächliche Kammertemperatur mit einem separaten Thermometer oder Datenlogger und stützen Sie dünne oder asymmetrische Teile ab, damit sie gleichmäßig erwärmt werden. Kühlen Sie das Teil anschließend langsam ab und messen Sie erneut. Geometrie, Wandstärke und Hotspots sind genauso wichtig wie der nominelle Sollwert. Deshalb lässt sich ein erfolgreiches Temperprogramm für ein Teil nicht automatisch auf ein anderes übertragen. [5] [6] [8] [9]
Macht das Tempern von PLA 3D-Drucke stärker?
Manchmal, aber die Antwort hängt vom Kennwert ab. Einige Studien berichten unter definierten Temperprogrammen Zugewinne bei Steifigkeit, Zugfestigkeit, Biegefestigkeit oder Hitzebeständigkeit, während andere verringerte Duktilität oder deutliche Verformung zeigen. Erwärmung während des Prozesses und Ofentempern nach dem Prozess sind zudem nicht gleichwertig, weshalb ihre Zahlen nicht leichtfertig vermischt werden sollten. Für die einzelne universelle Behauptung „Tempern macht PLA X% stärker“ wurde keine verlässliche Angabe gefunden. [12] [15] [16] [17] [19]
Bei welcher Temperatur sollte ich PLA-3D-Drucke tempern?
Es gibt keine universelle Temperatur. Beispiele für gewöhnliches PLA im Quellensatz reichen von langen Programmen bei niedrigeren Temperaturen um 55-80 °C bis zu heißeren Programmen nahe 120 °C, und diese können sehr unterschiedliche Maßänderungen bewirken. Produktspezifische Hinweise sind enger: Protopasta HTPLA verwendet 95-120 °C, 3D-Fuel Tough Pro PLA+ verwendet 110-120 °C, NatureWorks 3D870 nennt 110-120 °C und NatureWorks 3D850 nennt 80-130 °C. Der richtige Sollwert hängt von der exakten Formulierung, Geometrie und der Toleranz gegenüber Schrumpfung ab. [8] [9] [10] [11] [12] [14] [17]
Wie lange sollte PLA getempert werden?
Die Zeit hängt von Wandstärke, Bauteilmasse und dem zu tempernden Material ab. Protopasta gibt an, dass sich HTPLA häufig in etwa 10 Minuten verändert, während 3D-Fuel ungefähr 20 Minuten für eine Wandstärke von 0.125 in beziehungsweise etwa 3.18 mm bei Tough Pro PLA+ schätzt. Forschungsbeispiele sind deutlich breiter und umfassen Studien über 40-200 Minuten, 15 Stunden lange Programme bei niedriger Temperatur sowie Versuche auf dem Drucker über 1, 2.5 oder 4 Stunden bei 100 °C. Es gibt keine einzelne Haltezeit, die alle PLA-Drucke abdeckt. [8] [9] [14] [17] [18]
Was ist nach dem Tempern der Unterschied zwischen HDT, Vicat und Tg?
Tg ist der Glasübergangsbereich, in dem PLA an Steifigkeit verliert und die Beweglichkeit der Ketten steigt. HDT ist nach ASTM D648-18 eine Durchbiegungsprüfung unter Last, und gängige Zusammenfassungen verwenden Lasten von 0.45 MPa oder 1.80 MPa bei einer Heizrate von 2 °C/min. Vicat ist nach ASTM D1525-17 eine eindringkörperbasierte Erweichungsprüfung. Keiner dieser Werte ist ein einfaches Synonym für eine sichere Einsatztemperatur, und alle müssen in ihrem Prüfkontext gelesen werden. [3] [4] [5] [6] [11]
Kann ich PLA in einem Küchenofen tempern?
Viele Menschen tun es, aber die Vorsicht ist wichtiger als die Bequemlichkeit. Haushaltsöfen können Hotspots, Überschwingen und eine schlechte Temperaturgleichmäßigkeit aufweisen, wodurch sich PLA selbst dann verziehen kann, wenn der Sollwert vernünftig wirkt. Wenn Sie einen verwenden, prüfen Sie die tatsächliche Temperatur unabhängig und bleiben Sie bei den Erwartungen konservativ. Gehen Sie außerdem nicht davon aus, dass ein für Filamentteile verwendeter Küchenofen lebensmittelecht oder kontaminationsfrei ist. Eine separate Kammer lässt sich leichter kontrollieren. [5] [6] [8] [9]
Quellen
- ISO/ASTM 52900:2021 Katalogseite — https://www.iso.org/standard/74514.html
- NIST: Materialextrusion — https://www.nist.gov/additive-manufacturing/research-areas/technologies/material-extrusion
- ASTM D648-18 — https://store.astm.org/d0648-18.html
- ASTM D1525-17 — https://store.astm.org/d1525-17.html
- Intertek: Wärmeformbeständigkeit / Erklärung zu ASTM D648 — https://www.intertek.com/polymers-plastics/testlopedia/heat-deflection-temperature-astm-d648/
- Prusa-Blog: So verbessern Sie Ihre 3D-Drucke durch Tempern — https://blog.prusa3d.com/ja/howtoimproveyour3dprintswithannealing_31088/
- Prusa Knowledge Base: PLA — https://cdn.help.prusa3d.com/article/pla_2062?product=mk3s
- Protopasta-HTPLA-Seite — https://proto-pasta.com/pages/high-temp-pla
- 3D-Fuel: Tough Pro PLA+ tempern — https://support.3dfuel.com/hc/en-us/articles/360001260633-How-To-Anneal-Tough-Pro-PLA-High-Temp
- NatureWorks Ingeo 3D870 TDS — https://www.natureworksllc.com/~/media/files/natureworks/technical-documents/technical-data-sheets/technicaldatasheet_3d870_monofilament_pdf.pdf
- NatureWorks Ingeo 3D850 TDS — https://www.natureworksllc.com/~/media/files/natureworks/technical-documents/technical-data-sheets/technicaldatasheet_3d850_monofilament_pdf.pdf
- Liao et al. (2019) — https://www.mdpi.com/2073-4360/11/9/1487
- Datensatz von Liao et al. / PMC-Zugangspunkt — https://pmc.ncbi.nlm.nih.gov/articles/PMC6781044/
- Shbanah et al. (2023) — https://www.mdpi.com/2073-4360/15/6/1587
- Tamașag et al. (2023) — https://www.mdpi.com/2073-4360/15/10/2367
- Ghasemkhani et al. (2024) — https://www.sciencedirect.com/science/article/abs/pii/S2352492824012479
- Kahya et al. (2025) — https://www.sciencedirect.com/science/article/pii/S0142941825000492
- Birosz et al. (2024) — https://link.springer.com/article/10.1007/s40964-024-00732-8
- NIST: Verschweißungsbildung bei additiver Fertigung durch Materialextrusion — https://www.nist.gov/publications/weld-formation-during-material-extrusion-additive-manufacturing




