
La réponse courte : ce qu’un chiffre de précision d’un scanner peut et ne peut pas vous indiquer
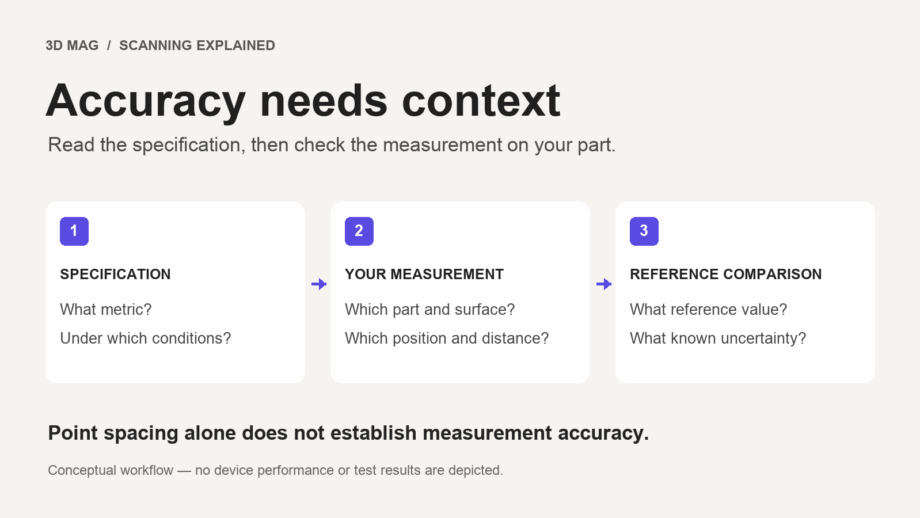
Un chiffre de précision de scanner doit être lu conjointement avec la métrique, la procédure d’essai et les conditions qui sous-tendent la spécification. À lui seul, il ne vous indique pas comment le scanner fonctionnera sur votre pièce. Des chercheurs du NIST soulignent que les utilisateurs finaux peuvent ne pas être en mesure de prendre des décisions éclairées lorsqu’un instrument est spécifié dans des conditions d’essai définies par des directives mais utilisé pour une application qui s’en écarte (NIST).
Les mêmes chercheurs rapportent également que les valeurs de précision des scanners à lumière structurée varient selon l’emplacement de l’artefact et/ou sa distance au scanner. Par conséquent, une valeur de précision unique peut ne pas être suffisante pour l’utilisateur final (NIST).
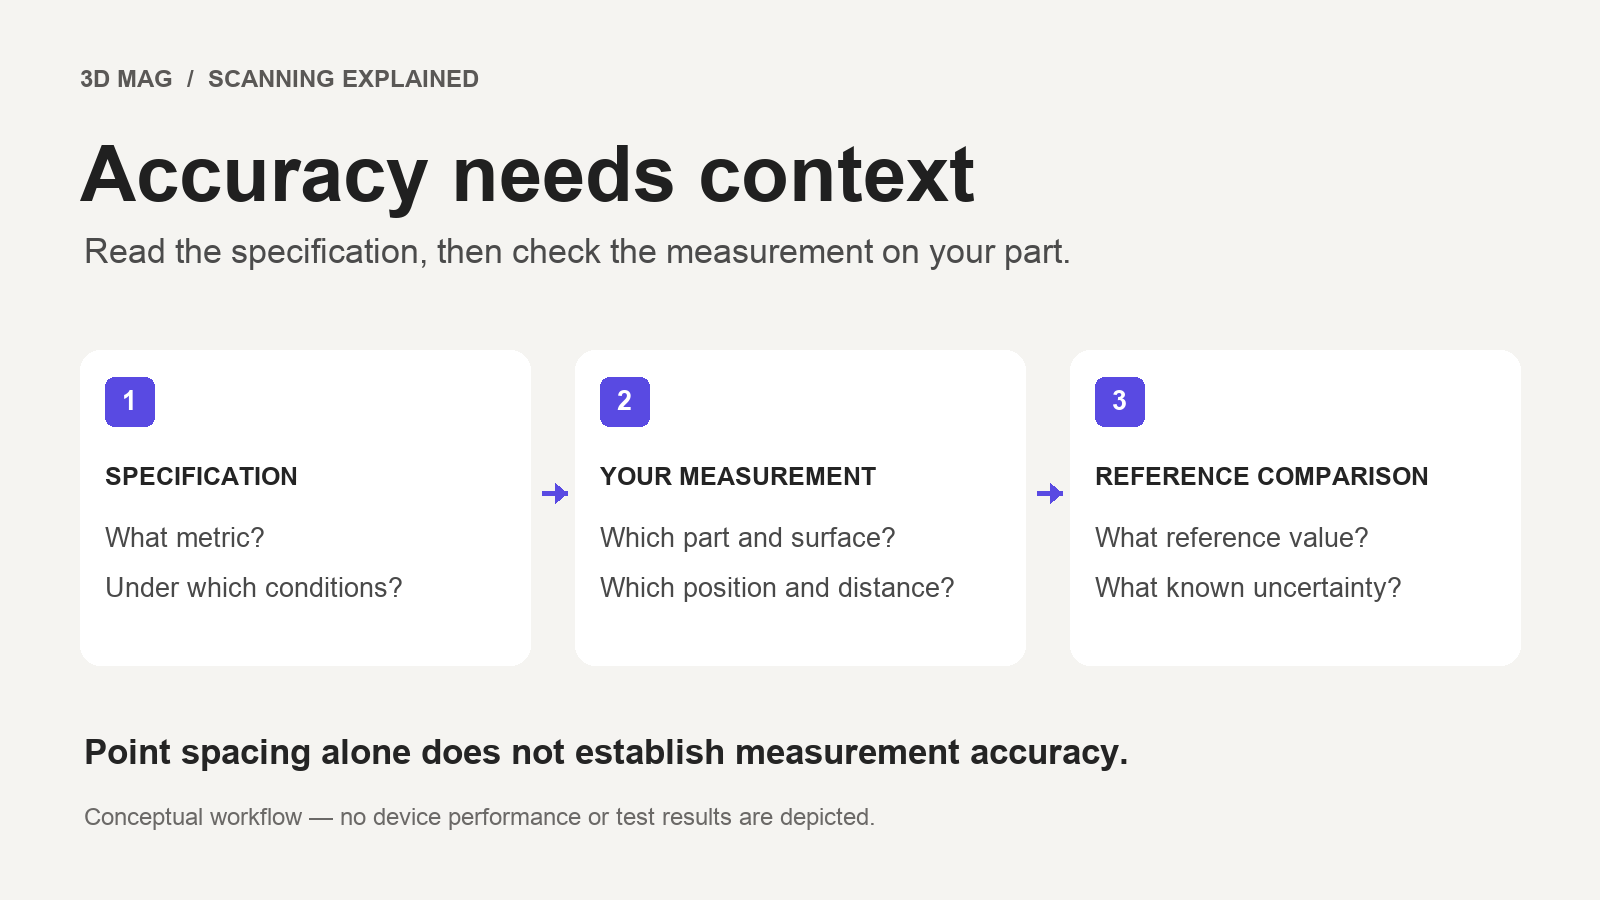
La réponse pratique comporte deux étapes. Commencez par comparer les conditions qui sous-tendent un chiffre de fiche technique avec votre propre tâche. Vérifiez ensuite les résultats de numérisation sur votre propre pièce par rapport à des dimensions de référence dont l’incertitude est connue.
Exactitude, fidélité, répétabilité et résolution sont des notions différentes
Les fiches techniques et les échanges commerciaux emploient souvent ces mots de manière interchangeable. Le vocabulaire international de métrologie (VIM) les distingue.
Le VIM définit l’exactitude de mesure comme l’étroitesse de l’accord entre une valeur mesurée d’une grandeur et une valeur vraie de la grandeur mesurée. Il précise également que l’exactitude n’est pas une grandeur et ne reçoit pas de valeur numérique. Une mesure est dite plus exacte lorsque son erreur de mesure est plus faible (BIPM). Ainsi, lorsqu’une fiche technique cite un nombre étiqueté « exactitude », identifiez précisément la métrique, la procédure d’essai et les conditions auxquelles il se rapporte.
| Terme | Signification selon le VIM | Mode d’expression | Interprétation erronée courante |
|---|---|---|---|
| Exactitude | Étroitesse de l’accord entre une valeur mesurée et une valeur vraie de la grandeur mesurée (BIPM) | Ne reçoit pas de valeur numérique ; identifiez la métrique et les conditions derrière tout chiffre cité | Considérer qu’un seul chiffre est valable partout dans le volume |
| Fidélité | Accord entre des mesurages répétés dans des conditions spécifiées (BIPM) | Généralement sous forme de dispersion, telle qu’un écart-type | Supposer que des résultats cohérents sont nécessairement corrects |
| Répétabilité | Fidélité dans un ensemble de conditions de répétabilité (BIPM) | Dispersion dans ces conditions énoncées | Ignorer quelles conditions ont été maintenues constantes |
| Résolution | Plus petite variation de la grandeur mesurée qui entraîne une variation perceptible de l’indication (BIPM) | La plus petite variation détectable ; peut dépendre du bruit | Prendre l’espacement des points ou le nombre de pixels pour de l’exactitude |
La résolution exige une prudence supplémentaire dans les fiches techniques de scanners. Le NIST note que certains scanners proposent une résolution latérale théorique fondée sur les pixels de la caméra et le champ de vision, et qu’un tel chiffre n’indique pas la plus petite caractéristique que le scanner peut distinguer (NIST).
Incertitude et traçabilité métrologique
L’incertitude de mesure est un paramètre non négatif qui caractérise la dispersion des valeurs attribuées à une grandeur mesurée, sur la base des informations utilisées (BIPM). Elle fait partie d’un résultat de mesure spécifique, et non d’une propriété fixe imprimée une fois pour toutes pour le scanner.
La traçabilité métrologique relie un résultat à une référence par l’intermédiaire d’une chaîne ininterrompue et documentée d’étalonnages, chacun contribuant à l’incertitude de mesure. Le VIM en souligne aussi les limites : la traçabilité ne garantit pas que l’incertitude soit adéquate pour un usage donné, ni l’absence d’erreurs (BIPM). Demandez un étalonnage et une traçabilité documentés, assortis d’une incertitude déclarée, mais ne considérez pas cette documentation à elle seule comme la preuve qu’une numérisation est suffisamment bonne pour votre tolérance.
Évaluation en vue unique ou multi-vues : pourquoi un seul chiffre ne suffit pas
Certains scanners commerciaux à lumière structurée sont évalués selon les directives allemandes VDI/VDE 2634 Partie 2 ou Partie 3. Comme le NIST les a décrites en 2019, la Partie 2 s’applique aux scanners qui produisent des numérisations de surface depuis une seule vue. La Partie 3 s’applique aux scanners qui utilisent plusieurs vues afin d’étendre le volume de mesure. Les éditions citées par le NIST sont la Partie 2 (2012) et la Partie 3 (2008) (NIST). Vérifiez les éditions actuelles avant de vous y fier.
Cette distinction importe, car une erreur mesurée dans une seule vue et une erreur mesurée sur un volume étendu multi-vues décrivent des situations différentes. Le NIST rapporte également que les valeurs de précision varient selon l’emplacement de l’artefact et la distance (NIST). Lors de la lecture d’une spécification, recherchez trois éléments : quelle directive ou procédure a été employée, quelles unités s’appliquent et sur quel volume de mesure le chiffre est valable.
Ce qui fait varier le résultat : surface, environnement, étalonnage et traitement
Les résultats ci-dessous proviennent de recherches du NIST sur les scanners à lumière structurée. Ce ne sont pas des spécifications de fabricants, ni des essais réalisés par cette publication.
Surface : les directives VDI/VDE recommandent des sphères et des plaques planes dont les surfaces diffusent la lumière de façon diffuse. Le NIST indique que la plupart des scanners optiques fonctionnent mal avec les surfaces brillantes et/ou sombres (NIST).
Éclairage et température : le NIST identifie l’éclairage ambiant comme l’une des principales sources d’erreur affectant la qualité des données. Il note également que si un instrument est étalonné à une température et utilisé pour mesurer un objet à une température différente, la mesure peut être erronée (NIST).
Densité et position des points : lors d’un essai du NIST, deux sphères similaires placées à deux distances différentes d’un scanner commercial non nommé ont été numérisées 15 fois. Les données de numérisation comptaient en moyenne 1465 points pour une sphère et 13546 pour l’autre, et les erreurs moyennes de rayon étaient respectivement de 1.1 µm et 0.3 µm. Le NIST attribue cette différence à la variation de la densité de points et/ou à l’emplacement de la sphère dans le volume de travail (NIST). Ce résultat décrit un instrument dans ces conditions. Il ne constitue pas une référence pour un quelconque produit.
Un flux de travail pour vérifier l’exactitude sur votre propre pièce
Les étapes ci-dessous constituent un flux de travail proposé. Elles ne correspondent pas à un essai réalisé pour cet article.
- Définissez la grandeur mesurée et la tolérance : quelle dimension, forme ou quel écart importe réellement pour la pièce.
- Choisissez des artefacts de référence étalonnés ou des dimensions de référence assorties d’une incertitude déclarée et d’une chaîne de traçabilité documentée.
- Reproduisez votre tâche réelle : état de surface, taille et position similaires dans le volume de mesure, ainsi que le même mode et les mêmes réglages de numérisation.
- Contrôlez la température et l’éclairage, et consignez-les, de même que l’état d’étalonnage du scanner.
- Répétez les numérisations dans les mêmes conditions afin d’estimer la répétabilité. Faites ensuite varier la position ou l’opérateur si vous avez besoin d’une vision plus large.
- Comparez les résultats aux valeurs de référence. Rapportez les écarts avec leur incertitude, les conditions et les réglages de traitement ou de filtrage employés.
Questions à poser avant de faire confiance à une fiche technique
- Quelle directive ou procédure a produit le chiffre, et quelle édition ?
- Le chiffre a-t-il été mesuré dans une seule vue ou sur plusieurs vues ?
- Quelles unités s’appliquent, et sur quel volume ou quelle distance de mesure ?
- La résolution déclarée est-elle mesurée ou théorique (fondée sur les pixels et le champ de vision) ?
- Quelle surface d’artefact a été utilisée, et comment se compare-t-elle à votre pièce ?
- Combien de points ont été utilisés, et comment les données ont-elles été filtrées ?
- Quelles conditions de température et d’éclairage s’appliquaient ?
Sources
Ce guide repose sur le vocabulaire métrologique et les recherches publiées cités ; 3D Mag n’a pas réalisé d’essais pratiques. Sponsoring de l’éditeur.