
Die Kurzantwort: Was eine Scanner-Genauigkeitsangabe aussagen kann und was nicht
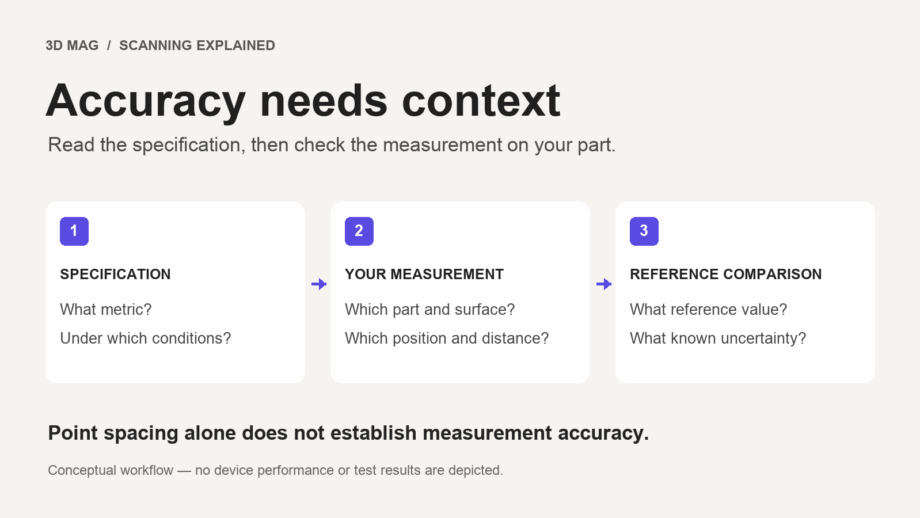
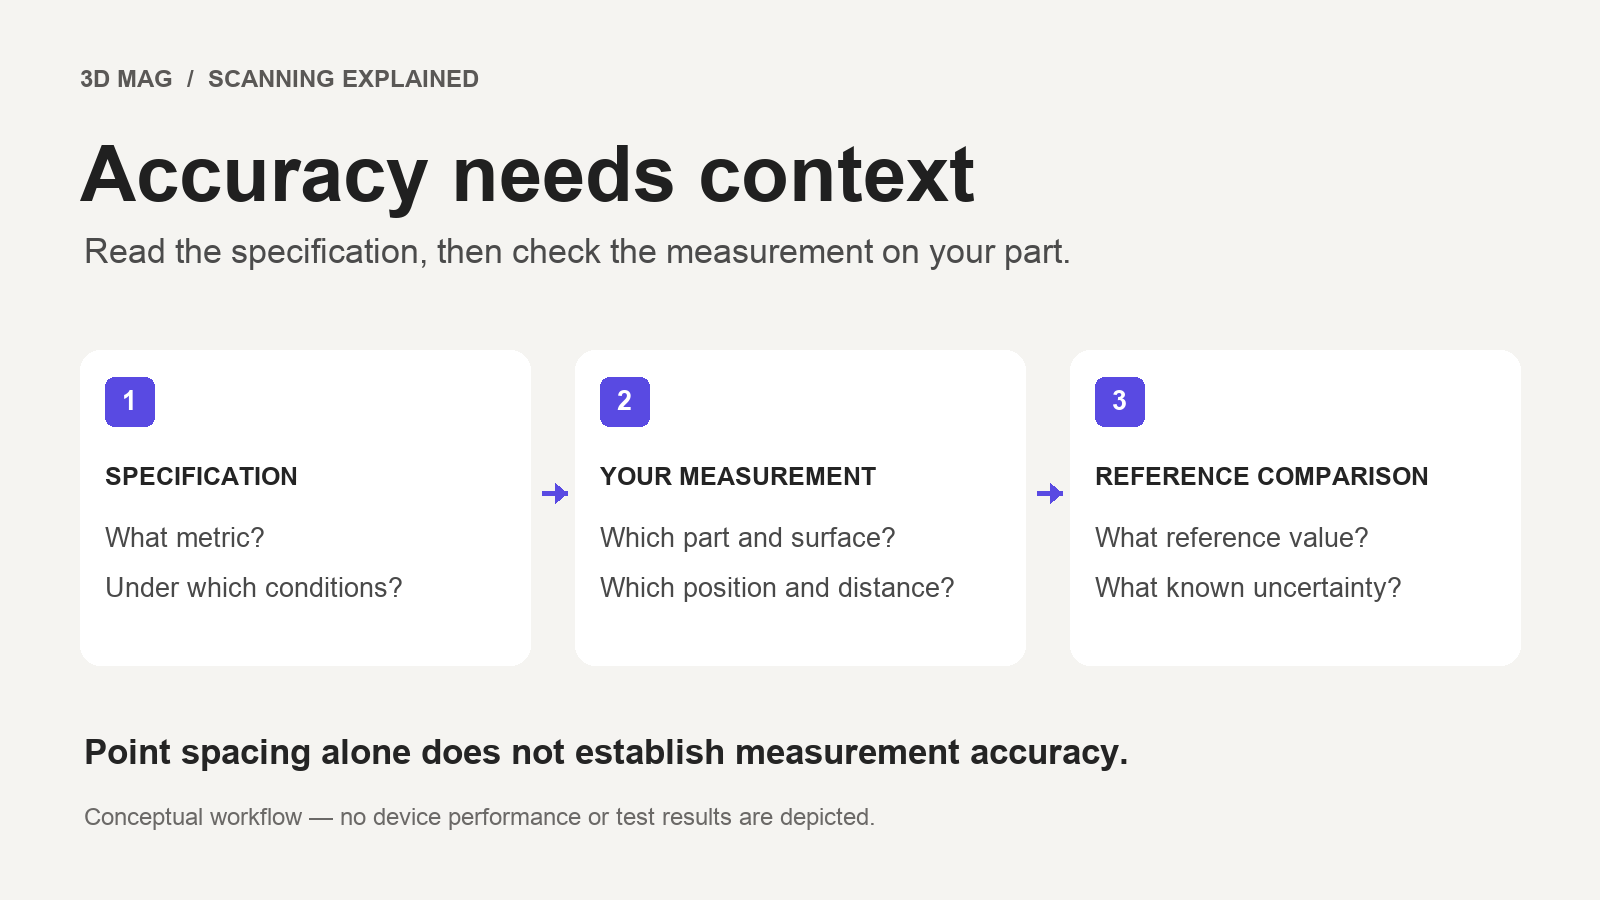
Eine Scanner-Genauigkeitsangabe muss zusammen mit der Kennzahl, dem Prüfverfahren und den Bedingungen hinter der Spezifikation gelesen werden. Für sich allein sagt sie nicht aus, wie der Scanner an Ihrem Bauteil funktionieren wird. NIST-Forschende weisen darauf hin, dass Endanwender möglicherweise keine fundierten Entscheidungen treffen können, wenn ein Instrument unter Leitlinien-Prüfbedingungen spezifiziert wird, aber für eine Anwendung eingesetzt wird, die davon abweicht (NIST).
Dieselben Forschenden berichten außerdem, dass die Genauigkeitswerte von Streifenlichtscannern je nach Position des Artefakts und/oder dessen Abstand zum Scanner variieren. Daher reicht ein einzelner Genauigkeitswert für den Endanwender möglicherweise nicht aus (NIST).
Die praktische Antwort besteht aus zwei Schritten. Vergleichen Sie zunächst die Bedingungen hinter einer Datenblattangabe mit Ihrer eigenen Aufgabe. Prüfen Sie dann die Scanergebnisse an Ihrem eigenen Bauteil anhand von Referenzmaßen mit bekannter Unsicherheit.
Genauigkeit, Präzision, Wiederholbarkeit und Auflösung sind verschiedene Dinge
Datenblätter und Verkaufsgespräche verwenden diese Begriffe häufig synonym. Das internationale metrologische Vokabular (VIM) trennt sie.
Das VIM definiert Messgenauigkeit als die Nähe der Übereinstimmung zwischen einem gemessenen Größenwert und einem wahren Größenwert einer Messgröße. Es stellt außerdem fest, dass Genauigkeit keine Größe ist und ihr kein numerischer Größenwert zugeordnet wird. Eine Messung wird als genauer beschrieben, wenn ihr Messfehler kleiner ist (BIPM). Wenn ein Datenblatt also eine mit „Genauigkeit“ bezeichnete Zahl nennt, ermitteln Sie genau, auf welche Kennzahl, welches Prüfverfahren und welche Bedingungen sie sich bezieht.
| Begriff | Bedeutung nach VIM | Wie er ausgedrückt wird | Häufige Fehlinterpretation |
|---|---|---|---|
| Genauigkeit | Nähe eines Messwerts zum wahren Wert der Messgröße (BIPM) | Wird nicht als numerischer Wert angegeben; ermitteln Sie die Kennzahl und Bedingungen hinter jeder genannten Angabe | Eine Angabe als überall im Volumen gültig behandeln |
| Präzision | Übereinstimmung zwischen Wiederholungsmessungen unter festgelegten Bedingungen (BIPM) | Üblicherweise als Streuung, etwa als Standardabweichung | Annehmen, dass konsistente Ergebnisse korrekt sein müssen |
| Wiederholbarkeit | Präzision unter einer Reihe von Wiederholbarkeitsbedingungen (BIPM) | Streuung unter den genannten Bedingungen | Ignorieren, welche Bedingungen konstant gehalten wurden |
| Auflösung | Kleinste Änderung der Messgröße, die eine wahrnehmbare Änderung der Anzeige bewirkt (BIPM) | Eine kleinste nachweisbare Änderung; kann vom Rauschen abhängen | Punktabstand oder Pixelzahl als Genauigkeit lesen |
Bei der Auflösung in Scanner-Datenblättern ist besondere Vorsicht geboten. NIST weist darauf hin, dass einige Scanner eine theoretische laterale Auflösung auf Grundlage von Kamerapixeln und Sichtfeld anbieten und dass eine solche Angabe nicht das kleinste Merkmal angibt, das der Scanner unterscheiden kann (NIST).
Unsicherheit und metrologische Rückführbarkeit
Messunsicherheit ist ein nichtnegativer Parameter, der auf Grundlage der verwendeten Informationen die Streuung der einer Messgröße zugeordneten Werte kennzeichnet (BIPM). Sie ist Teil eines spezifischen Messergebnisses, keine einmalig für den Scanner aufgedruckte feste Eigenschaft.
Metrologische Rückführbarkeit setzt ein Ergebnis durch eine dokumentierte, lückenlose Kalibrierkette mit einer Referenz in Beziehung, wobei jede Kalibrierung zur Messunsicherheit beiträgt. Das VIM weist auch auf ihre Grenzen hin: Rückführbarkeit stellt weder sicher, dass die Unsicherheit für einen bestimmten Zweck angemessen ist, noch dass keine Fehler vorliegen (BIPM). Fordern Sie dokumentierte Kalibrierung und Rückführbarkeit mit angegebener Unsicherheit an, behandeln Sie diese Dokumentation allein aber nicht als Nachweis dafür, dass ein Scan für Ihre Toleranz ausreichend gut ist.
Auswertung mit Einzelansicht gegenüber Mehrfachansicht: Warum eine Zahl nicht ausreicht
Einige kommerzielle Streifenlichtscanner werden nach den deutschen Richtlinien VDI/VDE 2634 Blatt 2 oder Blatt 3 bewertet. Wie NIST sie 2019 beschrieb, gilt Blatt 2 für Scanner, die Flächenscans aus einer Einzelansicht erzeugen. Blatt 3 gilt für Scanner, die mehrere Ansichten zur Erweiterung des Messvolumens nutzen. Die von NIST zitierten Ausgaben sind Blatt 2 (2012) und Blatt 3 (2008) (NIST). Prüfen Sie die aktuellen Ausgaben, bevor Sie sich darauf verlassen.
Die Unterscheidung ist wichtig, weil ein innerhalb einer Ansicht gemessener Fehler und ein über ein erweitertes Messvolumen mit mehreren Ansichten gemessener Fehler unterschiedliche Situationen beschreiben. NIST berichtet außerdem, dass Genauigkeitswerte mit der Position und dem Abstand des Artefakts variieren (NIST). Achten Sie beim Lesen einer Spezifikation auf drei Dinge: Welche Richtlinie oder welches Verfahren verwendet wurde, welche Einheiten gelten und für welches Messvolumen die Angabe gilt.
Was das Ergebnis beeinflusst: Oberfläche, Umgebung, Kalibrierung und Verarbeitung
Die folgenden Erkenntnisse stammen aus NIST-Forschung zu Streifenlichtscannern. Sie sind keine Herstellerspezifikationen und keine von dieser Publikation durchgeführten Tests.
Oberfläche: Die VDI/VDE-Richtlinien empfehlen diffus streuende Kugeln und ebene Platten. NIST erklärt, dass die meisten optischen Scanner bei glänzenden und/oder dunklen Oberflächen schlecht funktionieren (NIST).
Beleuchtung und Temperatur: NIST nennt die Umgebungsbeleuchtung als eine der wesentlichen Fehlerquellen, die die Datenqualität beeinflussen. Außerdem wird darauf hingewiesen, dass eine Messung fehlerhaft sein kann, wenn ein Instrument bei einer Temperatur kalibriert und zur Messung eines Objekts bei einer anderen Temperatur eingesetzt wird (NIST).
Punktdichte und Position: In einem NIST-Test wurden zwei ähnliche Kugeln, die in zwei unterschiedlichen Abständen von einem nicht benannten kommerziellen Scanner platziert waren, 15 Mal gescannt. Die Scandaten ergaben durchschnittlich 1465 Punkte für die eine Kugel und 13546 für die andere, und die mittleren Radiusfehler betrugen jeweils 1.1 µm und 0.3 µm. NIST führt den Unterschied auf die unterschiedliche Punktdichte und/oder die Position der Kugel im Arbeitsvolumen zurück (NIST). Dieses Ergebnis beschreibt ein Instrument unter diesen Bedingungen. Es ist kein Maßstab für irgendein Produkt.
Ein Workflow zur Überprüfung der Genauigkeit am eigenen Bauteil
Die folgenden Schritte sind ein vorgeschlagener Workflow. Sie sind kein für diesen Artikel durchgeführter Test.
- Definieren Sie die Messgröße und die Toleranz: Welche Abmessung, Form oder Abweichung ist für das Bauteil tatsächlich relevant?
- Wählen Sie kalibrierte Referenzartefakte oder Referenzmaße mit angegebener Unsicherheit und einer dokumentierten Rückführungskette.
- Reproduzieren Sie die Bedingungen Ihrer tatsächlichen Aufgabe: ähnliche Oberflächenbeschaffenheit, Größe und Position im Messvolumen sowie derselbe Scanmodus und dieselben Einstellungen.
- Kontrollieren und dokumentieren Sie Temperatur und Beleuchtung zusammen mit dem Kalibrierzustand des Scanners.
- Wiederholen Sie die Scans unter denselben Bedingungen, um die Wiederholbarkeit abzuschätzen. Variieren Sie anschließend Position oder Bediener, wenn Sie ein umfassenderes Bild benötigen.
- Vergleichen Sie die Ergebnisse mit den Referenzwerten. Berichten Sie die Abweichungen zusammen mit ihrer Unsicherheit, den Bedingungen und den verwendeten Verarbeitungs- oder Filtereinstellungen.
Fragen, die Sie stellen sollten, bevor Sie einem Datenblatt vertrauen
- Welche Richtlinie oder welches Verfahren hat die Angabe hervorgebracht, und welche Ausgabe?
- Wurde die Angabe in einer Einzelansicht oder über mehrere Ansichten gemessen?
- Welche Einheiten gelten und für welches Messvolumen oder welchen Abstand?
- Ist eine angegebene Auflösung gemessen oder theoretisch (auf Grundlage von Pixeln und Sichtfeld)?
- Welche Artefaktoberfläche wurde verwendet, und wie verhält sie sich im Vergleich zu Ihrem Bauteil?
- Wie viele Punkte wurden verwendet, und wie wurden die Daten gefiltert?
- Welche Temperatur- und Beleuchtungsbedingungen galten?
Quellen
Dieser Erklärartikel basiert auf dem zitierten metrologischen Vokabular und veröffentlichter Forschung; 3D Mag führte keine Praxistests durch. Sponsoring des Herausgebers.