
Zusammenfassung
ASA-Filament ist ein ABS-ähnlicher Styrolkunststoff, der häufig in der Materialextrusion (MEX) für Teile eingesetzt wird, die eine bessere Haltbarkeit im Außenbereich als Standard-ABS benötigen könnten, insbesondere wenn UV-Strahlung und Bewitterung relevant sind. [1] [3] [17] In diesem Artikel ist MEX der normgerechte Begriff; FDM ist eine Marke von Stratasys, während FFF als informelle Kurzbezeichnung für ähnliche Extrusions-Workflows gebräuchlich bleibt. [1] [24] ASA kann ein guter Ausgangspunkt für außenbereichstaugliche Drucke sein, der Erfolg hängt jedoch weiterhin von Einrichtung, Ausrichtung, Nutzung eines Gehäuses, Belüftung oder Filtration sowie realistischen Erwartungen an langfristige Einsatzbedingungen ab. [3] [6] [19] [20]
ASA-Filament für den Außenbereich: was es ist, wofür es geeignet ist und was es nicht garantiert
ASA-Filament für den Außenbereich bedeutet in der Regel die Wahl eines Materials, das gegenüber Sonne und Witterung besser aufgestellt ist als Standard-ABS und sich dennoch innerhalb derselben MEX-Familie drucken lässt, die von vielen Desktop- und industriellen Extrusionssystemen genutzt wird. [1] [3] [17] Eine an Normen orientierte Sprache hilft dabei: MEX ist die allgemeine Prozessbezeichnung, während FDM eine markenspezifische Marke von Stratasys ist. [1] [24]
Die Eignung für den Außenbereich hat ebenfalls Grenzen. ASA garantiert weder eine mehrjährige Lebensdauer in jedem Klima noch Unempfindlichkeit gegenüber schwacher Schichthaftung, identische Ergebnisse bei allen Marken oder Farben oder dass eine einzelne Temperaturangabe im Datenblatt das tatsächliche Verhalten im Einsatz vorhersagt. Die UV-Beständigkeit von ASA-Filament ist nur ein Teil der Witterungsbeständigkeit von ASA-Filament; Druckqualität, Bauteilgeometrie, Ausrichtung, Belastung und Umgebung bestimmen weiterhin, ob ein gedrucktes Teil im Außenbereich brauchbar bleibt.
| Material | Warum es gewählt wird | Einschränkung im Außenbereich | Einschränkung bei der Druckeinrichtung |
|---|---|---|---|
| PLA | Einfach zu drucken und geringe Verformung. | Hitze und langfristige Außenexposition sind häufige Schwachpunkte. | Kriechen und Erweichen können bei heißer Sonne schnell relevant werden. |
| PETG | Wird häufig wegen eines Gleichgewichts aus einfacher Verarbeitung und Zähigkeit gewählt. | Die Leistung im Außenbereich hängt stark von Temperatur, Belastung und Exposition ab. | Kann Fäden ziehen und benötigt weiterhin Abstimmung. |
| ABS | Vertrauter technischer Kunststoff. | Weniger auf den Außenbereich ausgerichtet als ASA, wenn UV-Strahlung und Bewitterung relevant sind. | Kontrolle der Verformung und Luftführung bleiben wichtig. |
| ASA | Styrolkunststoff-Option für den Außenbereich. | Besserer Ausgangspunkt, keine universelle Garantie für Witterungsbeständigkeit. | Planung von Gehäuse, Haftung und Belüftung hilft. |
Kurzer geschichtlicher und begrifflicher Kontext
Der Benennungspunkt ist hier praktisch. ISO/ASTM 52900 ist der Anker für die Terminologie der additiven Fertigung, und Normtexte verwenden Materialextrusion statt eines Markennamens als allgemeine Kategorie. [1] Damit ist MEX die eindeutige Prozessbezeichnung für diesen Artikel.
FDM erscheint weiterhin in Herstellerliteratur und der alltäglichen Werkstattsprache, doch Stratasys erklärt ausdrücklich, dass FDM eine Marke oder eingetragene Marke ist. [24] Die vorrangige Verwendung von MEX vermeidet die Vermischung einer Marke mit einer allgemeinen Prozesskategorie, was beim Vergleich von ASA-Einstellungen, Emissionsmethoden und Materialverhalten zwischen Marken hilfreich ist.
ASA-3D-Druckeinstellungen
ASA-3D-Druckeinstellungen funktionieren am besten, wenn sie als Workflow und nicht als einzelnes magisches Profil behandelt werden. ASA-Drucktemperatur, ASA-Betttemperatur, Kühlung, Bedingungen im Gehäuse und Trocknung wirken zusammen. Ziel ist es, Temperaturschocks zu verringern, die Haftung der ersten Schicht zu verbessern und Verzug zu begrenzen, ohne anzunehmen, dass jede Spule oder jeder Drucker dieselbe Rezeptur benötigt. Herstellerempfehlungen sind ein nützlicher Ausgangspunkt, bleiben aber marken- und maschinenspezifisch. [3] [6] [10] [12]
Prusa nennt 260 °C Düsentemperatur und 105 °C Betttemperatur für die erste Schicht, danach 110 °C für weitere Schichten. [3] Bambu nennt 240-270 °C Düsentemperatur, 80-100 °C Betttemperatur, Kühlung von 0-80%, Druckgeschwindigkeit unter 250 mm/s und einen Kammerbereich von 45-60 °C für kompatible aktiv beheizte Maschinen. [6] colorFabb nennt 240-260 °C Düsentemperatur, 90-100 °C Betttemperatur und 30-50 mm/s Geschwindigkeit, während Spectrum 230-265 °C Düsentemperatur, 75-100 °C Betttemperatur und 0-20% Kühlung nennt. [10] [12]
| Einstellung | Quellengestützte Ausgangspunkte | Warum sie wichtig ist | Vorsicht |
|---|---|---|---|
| Düsentemperatur | 260 °C; 240-270 °C; 240-260 °C; 230-265 °C. [3] [6] [10] [12] | Unterstützt eine stabile Extrusion und die Verbindung zwischen Schichten. | Eine zu niedrige Temperatur kann die Verbindung schwächen; eine zu hohe kann Austreten oder Oberflächenfehler verstärken. |
| Betttemperatur | 105 °C erste Schicht, 110 °C später; 80-100 °C; 90-100 °C; 75-100 °C. [3] [6] [10] [12] | Verbessert die Haftung der ersten Schicht und hilft, ein Anheben der Ecken zu verhindern. | Die geeignete Einstellung hängt weiterhin von Geometrie und Wärmemanagement des Druckers ab. |
| Kammer / Gehäuse | Gehäuse für große Teile empfohlen; Bambu nennt 45-60 °C Kammerempfehlung für bestimmte Maschinen. [3] [6] | Verringert Zugluft und Temperaturgradienten. | Die Kammerangabe von Bambu ist maschinenspezifische Empfehlung, keine universelle Anforderung. |
| Kühlung | 0-80% in einer Herstelleranleitung; 0-20% in einer anderen; colorFabb empfiehlt die geringstmögliche erforderliche Kühlung. [6] [10] [12] | Geringere Kühlung verbessert häufig die Verschmelzung der Schichten und reduziert Verzug. | Brücken und sehr kleine Merkmale benötigen möglicherweise dennoch etwas lokale Kühlung. |
| Geschwindigkeit | Unter 250 mm/s; oder 30-50 mm/s in einem langsameren Herstellerprofil. [6] [10] | Hält Schmelzfluss und Bewegung innerhalb der tatsächlichen Kapazität des Hotends. | Eine höhere angegebene Druckergeschwindigkeit garantiert keine stabilen ASA-Ergebnisse. |
| Haftung / Zugluftkontrolle | Klebstoff auf geeigneten Druckplatten, großer Brim, hoher Skirt oder Zugluftschutz. [3] [10] | Hilft, Kanten unten zu halten und das Teil etwas wärmer zu halten. | Zu starke Haftung kann das Entfernen oder die Nachbearbeitung erschweren. |
| Trocknung / Lagerfeuchtigkeit | Bei 80 °C für 8 h trocknen; unter 20% RH lagern. [6] | Reduziert feuchtigkeitsbedingte Druckfehler und Inkonsistenzen. | Die Leistung des Trockners und der Zustand der Spule variieren weiterhin. |
| Warme Umgebungsbedingungen | Umgebungstemperatur hoch halten und Zugluft um den Druck vermeiden. [3] | Senkt schrumpfungsbedingte Spannungen während des Drucks. | Die Belüftung sollte keine kalte Zugluft über das Teil erzeugen. |
Grundlegender ASA-Workflow:
- Das Filament zuerst trocknen. [6]
- Druckbett und erste Schicht sorgfältig vorbereiten. [3]
- Ein Gehäuse oder eine Strategie zur Zugluftkontrolle verwenden, wenn das Teil zu Verzug neigt. [3] [10]
- Mit geringer Kühlung beginnen und nur bei Bedarf abstimmen. [6] [10] [12]
- Belüftung oder Filtration getrennt von der Temperaturkontrolle planen. [3] [7]
- Vermeiden, dass Maschine und Teil während und unmittelbar nach dem Druck plötzlicher Zugluft ausgesetzt werden. [3]
Prusa trennt Druckerfolg und Luftführung ebenfalls ausdrücklich: Große ASA-Teile profitieren von einem Gehäuse, doch das Material setzt beim Drucken auch potenziell gefährliche Dämpfe frei und sollte in einem gut belüfteten Bereich verwendet werden. [3] Die Konsultation des SDS oder MSDS vor einem Materialwechsel oder einer Änderung der Betriebsbedingungen ist Teil des Workflows und kein zusätzlicher Schritt. [7]
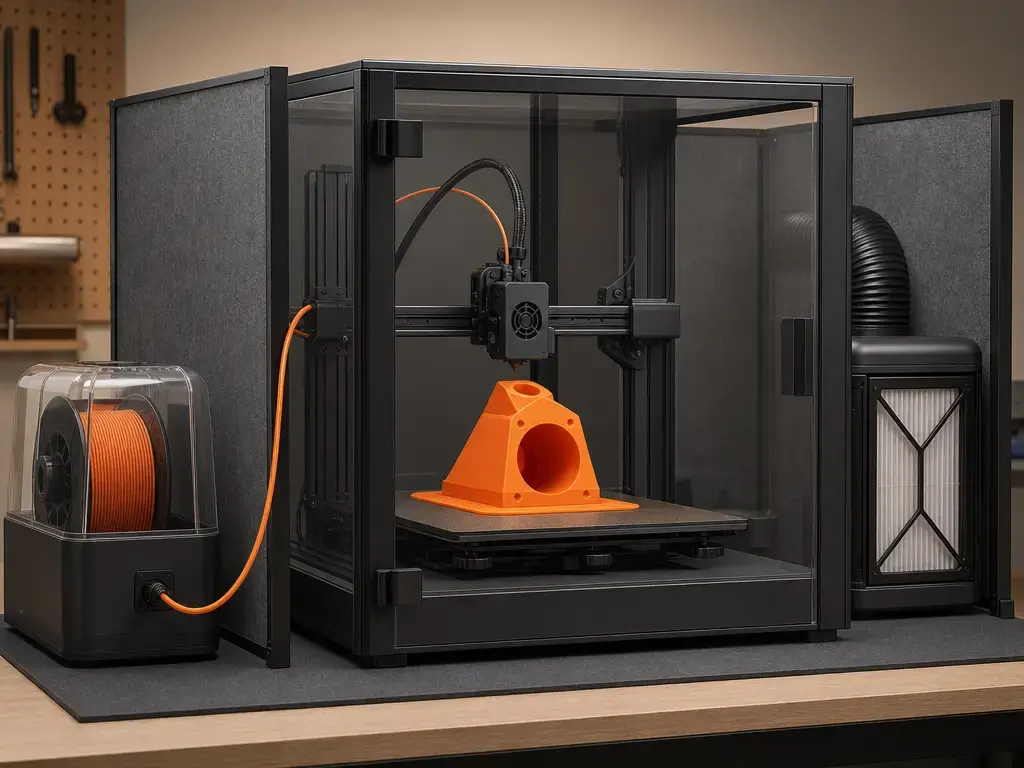
Gehäuse gegenüber Belüftung: Verzugs- und Emissionskontrolle sind unterschiedliche Aufgaben
Ein Gehäuse hilft ASA, ausreichend warm zu bleiben, um konsistenter zu drucken, während Belüftung und Filtration die Belastung durch luftgetragene Stoffe reduzieren sollen. Diese Aufgaben können sich in der Praxis überschneiden, sind aber nicht dieselbe Maßnahme. [3]
ISO/ASTM 52933:2024 existiert, weil die Emissionsmessung von Materialextrusionsdruckern an nichtindustriellen Orten methodenabhängig ist und standardisierte Prüfbedingungen benötigt. [2] Chemical Insights verweist auch auf ANSI/CAN/UL 2904 als Norm für Emissionsprüfung und -bewertung bei 3D-Druckern, nicht als einfaches universelles Sicherheitszeichen für Verbraucher. [21] Kammerstudien zeigen, warum diese Unterscheidung wichtig ist. Eine Studie aus 2019 berichtete für ASA partikelbezogene spezifische Emissionsraten von bis zu 1.7×10^11 #/min, während für ABS in derselben Studie (4.7±1.1)×10^10 #/min angegeben wurden. [19] Eine Konsolidierung aus 2023 mit 447 Partikelbewertungen und 58 VOC-Bewertungen ergab eine breite Streuung der Ergebnisse, mit einem Partikel-IQR von 10^9-10^11 #/h und einem TVOC-IQR von 0.2-1.0 mg/h, und führte ASA in der Literatur unter den Materialien mit höheren VOC-Emissionen auf. [20]
Technische Schutzmaßnahmen können Konzentrationen deutlich reduzieren, doch daraus ergibt sich weiterhin keine Ein-Zahl-Antwort für die Nutzung zu Hause oder in Schulen. Chemical Insights berichtet, dass ein belüftetes Gehäuse die Partikelkonzentration um 99.7% und die TVOC-Konzentration um 69.5% verringerte, während Filtration in berichteten Tests die maximale Partikelkonzentration um mindestens 95% reduzierte. [21] Die Styrol-Grenzwerte von OSHA und NIOSH sind arbeitsmedizinische Referenzen, keine Bestehen-/Nichtbestehen-Schwellen für Heimdrucker. OSHA nennt PEL-TWA 100 ppm, einen Höchstwert von 200 ppm und einen Spitzenwert von 600 ppm für 5 Minuten in beliebigen 3 Stunden; NIOSH nennt REL-TWA 50 ppm, ST 100 ppm und IDLH 700 ppm. [22] [23]
Mini-Checkliste:
- Den Drucker dort aufstellen, wo die Abluft tatsächlich Luft von anwesenden Personen wegführen kann.
- Das Gehäuse für thermische Stabilität einsetzen, nicht als einzige Emissionskontrolle.
- HEPA- plus Kohlefiltration ergänzen, wenn Gehäuse und Luftstromkonzept dies unterstützen. [21]
- Vor Materialwechseln oder Änderungen der Druckbedingungen das SDS oder MSDS prüfen. [7]
Warum ASA witterungsbeständiger als ABS ist
Der chemische Punkt ist begrenzt, aber nützlich: ASA wird häufig als Ersatz für ABS betrachtet, weil die Acrylatkomponente in ASA widerstandsfähiger gegenüber UV-Angriff ist als die ungesättigte Butadienkomponente in ABS. [17] Dies stützt die allgemeine Positionierung von ASA für den Außenbereich, beweist jedoch nicht, dass jede ASA-Formulierung in jeder Umgebung jedes ABS-Teil übertrifft.
UV-Beständigkeit ist nur ein Teil der Witterungsbeständigkeit. Zur Alterung im Außenbereich tragen auch Feuchtigkeit, Sauerstoff, Temperaturwechsel, Spannung, Kriechen, Farbstoffe und der Oberflächenzustand bei. Ein optisch gutes ASA-Druckteil kann dennoch früh versagen, wenn es dünn, ungünstig ausgerichtet, überlastet oder wiederholten Temperaturwechseln ausgesetzt montiert ist.
Zu den Treibern der Alterung im Außenbereich gehören:
- UV-Strahlung.
- Feuchtigkeit und Nass-Trocken-Wechsel.
- Temperaturwechsel.
- Dauerlast oder Kriechen.
- Pigment- oder Farbunterschiede.
- Oberflächenfinish und Kerbempfindlichkeit.
- Geometrie, die Spannung konzentriert.
Die praktische Schlussfolgerung ist einfach: Die UV-Beständigkeit von ASA-Filament verbessert die Chancen für den Einsatz im Außenbereich, doch die Witterungsbeständigkeit von ASA-Filament bleibt eine Systemfrage, die Bauteil, Druck und Umgebung einbezieht. [17]
Thermische Eigenschaften ohne Verwirrung: Tg gegenüber HDT gegenüber Vicat gegenüber Temperaturbeständigkeit
Thermische Kennwerte lassen sich leicht überinterpretieren, weil sie unterschiedliche Prüfungen beschreiben. Tg ist ein Konzept des Polymerübergangs, HDT misst die Durchbiegung unter einer festgelegten Belastung, Vicat misst die Erweichung nach einer anderen Methode, und eine Herstellerformulierung wie „Temperaturbeständigkeit“ kann eine vereinfachte Zusammenfassung statt einer formalen universellen Bewertung sein. [3] [5] [6] [9] Bei ASA lautet die richtige Frage nicht nur „bis zu welcher Temperatur ist es bewertet“, sondern „welche Prüfung wurde unter welcher Belastung durchgeführt und wie nah ist sie an meinem tatsächlichen Anwendungsfall?“
| Kennwert | Was er ist | Beispielwerte und Methoden | Was er nicht bedeutet |
|---|---|---|---|
| Tg | Kontext des Polymerübergangs. | Stratasys berichtet 108 °C mittels DMA. [5] | Keine Dauergebrauchsgrenze. |
| HDT | Wärmeformbeständigkeit unter festgelegter Belastung. | Stratasys berichtet 98 °C bei 66 psi und 91 °C bei 264 psi nach ASTM D648; Bambu berichtet 100 °C bei 0.45 MPa und 92 °C bei 1.8 MPa nach ISO 75; MakerBot berichtet 96 °C bei 66 psi nach ASTM 648. [5] [6] [9] | Nicht gleichbedeutend mit Lebensdauer im Außenbereich oder „sicher bis X“ unter allen Bedingungen. |
| Vicat | Erweichung unter einer definierten Eindringmethode. | Stratasys berichtet 103 °C nach ASTM D1525; Bambu berichtet 106 °C nach ISO 306. [5] [6] | Keine Garantie für den Einsatz. |
| Hersteller-„Temperaturbeständigkeit“ | Markenbezogene Formulierung für praktisches Wärmeverhalten. | Prusa beschreibt ASA dank UV- und Temperaturbeständigkeit als für den Außenbereich geeignet, „bis zu 93 °C“. [3] | Keine universelle Normbewertung. |
HDT und Vicat sind Prüfbedingungen, keine Dauergebrauchsbewertungen. Ein Teil kann sich im Einsatz dennoch früher verformen, wenn es lange belastet wird, Wärme ungleichmäßig aufnimmt oder eine schwache Ausrichtung aufweist.
Die Beispielwerte zeigen auch, warum Methode und Probenvorbereitung wichtig sind. Bambu berichtet gedruckte Prüfkörper, hergestellt bei 260 °C Düse, 80 °C Bett, 200 mm/s, 100% Infill, die vor der Prüfung bei 80 °C für 12 Stunden getempert oder getrocknet wurden. [6] Dies ist ein nützlicher Kontext, weil veröffentlichte thermische Kennwerte ebenso sehr die Konditionierung und Druckeinrichtung wie die Chemie widerspiegeln. Tg ist als Übergangskontext zu lesen, HDT für das Wärmeverhalten unter Belastung, Vicat für das Erweichungsverhalten und Hersteller-„Temperaturbeständigkeit“ nur als Herstellerformulierung. [3] [5] [6]
Festigkeit, Schichthaftung und Maßhaltigkeit
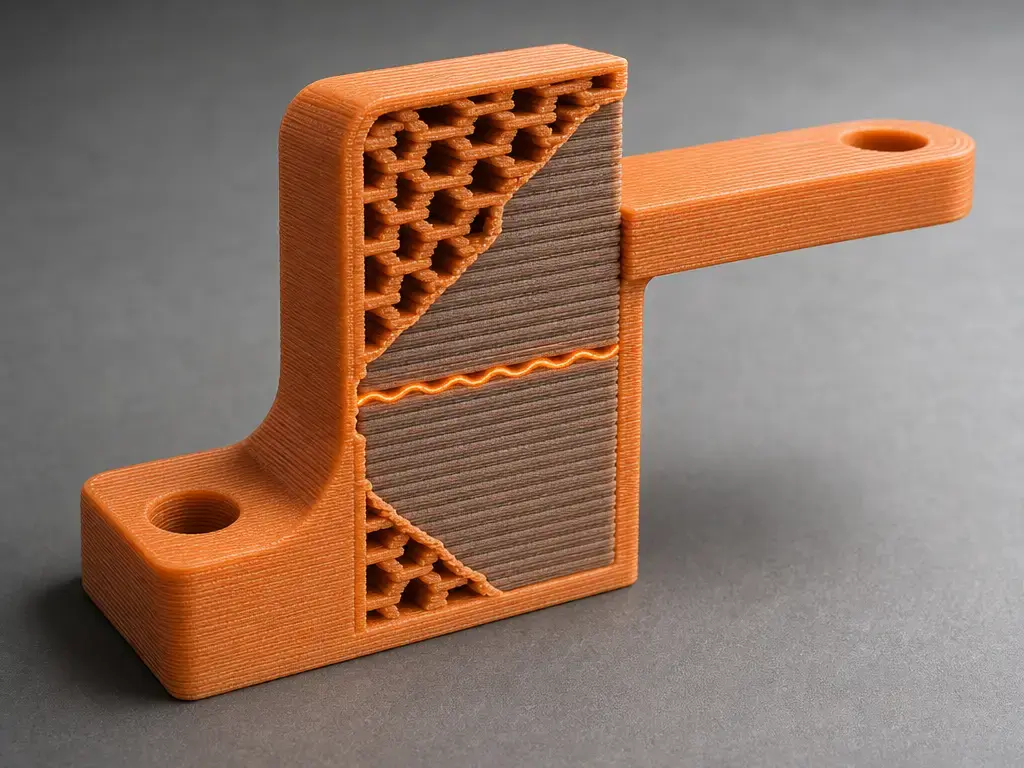
Die Nutzbarkeit von ASA im Außenbereich wird ebenso sehr durch die Druckrichtung wie durch die Wahl des Rohmaterials begrenzt. Die Konstruktionsrichtlinien von Stratasys besagen, dass die Festigkeit in der X-Y-Ebene am höchsten und in Z am niedrigsten ist, weil die Schichten durch thermische Bindung statt durch kontinuierliches Material verbunden sind. [25] Die ASA-Daten von Bambu zeigen dasselbe Muster zahlenmäßig: Der Young-Modul beträgt 2450±270 MPa in X-Y gegenüber 2120±260 MPa in Z, die Zugfestigkeit beträgt 37±3 MPa in X-Y gegenüber 31±4 MPa in Z und die Dehnung beträgt 9.2±1.4% in X-Y gegenüber 4.6±0.8% in Z. [6] Stratasys berichtet auf seinen plattformspezifischen Proben außerdem eine Bruchdehnung von 9% in XZ gegenüber 3% in ZX. [5] Bei Clips, Halterungen und Abdeckungen im Außenbereich kann die Ausrichtung ebenso wichtig sein wie die Wahl zwischen ASA und ABS.
Maßhaltigkeit während des Drucks bedeutet, ob das Teil beim Drucken seine beabsichtigte Form behält. Bei ASA betrifft dies vor allem Schrumpfung, Verzug, angehobene Ecken und Zugluftempfindlichkeit während des Drucks. [3] [10]
Die Maßbeständigkeit im Einsatz ist eine getrennte Frage. Nach der Montage kann ein Teil seine Passung allmählich verändern oder durch Kriechen, Temperaturwechsel, UV-bedingte Oberflächenschäden oder wiederholte Belastung versagen, selbst wenn es perfekt gedruckt wurde. Die Behebung von Verzug auf dem Druckbett löst nicht automatisch die langfristige Leistung im Außenbereich.
ASA- gegenüber ABS-Filament: was zuverlässig unterschiedlich ist und was von der Marke abhängt
Beim Vergleich von ASA und ABS ist der zuverlässigste allgemeine Unterschied die Witterungsbeständigkeit. Bei ASA- gegenüber ABS-Filament geht es meist darum, ob UV-Strahlung und Bewitterung im Außenbereich wichtig genug sind, um die acrylatbasierte Alternative zur butadienbasierten Kautschukphase von ABS zu wählen. [17]
| Merkmal | ASA (allgemein) | ABS (allgemein) | Hinweis im Artikel |
|---|---|---|---|
| UV / Bewitterung | Besserer Ausgangspunkt für den Außenbereich. | Anfälliger für sonnenbedingte Alterung. | Allgemeiner Trend, keine Garantie. |
| Druckschwierigkeit | Mittel bis höher. | Mittel bis höher. | Beide profitieren häufig von Zugluftkontrolle oder einem Gehäuse. |
| Neigung zu Verzug | Häufig erheblich. | Häufig erheblich. | Geometrie und thermische Einrichtung sind wichtiger als Bezeichnungen. |
| Variabilität von Geruch / Emissionen | Abhängig von der Einrichtung. | Abhängig von der Einrichtung. | Die Studienmethode beeinflusst die berichteten Ergebnisse stark. [19] [20] |
| Nachbearbeitung | Kann mit angemessenen Vorsichtsmaßnahmen geschliffen, bearbeitet oder mit Lösungsmittel nachbearbeitet werden. | Kann mit angemessenen Vorsichtsmaßnahmen geschliffen, bearbeitet oder mit Lösungsmittel nachbearbeitet werden. | Prozesssicherheit bleibt wichtig. |
| Typische Anwendungen | Abdeckungen, Gehäuse, Halterungen und Beschilderung im Außenbereich. | Allgemeine technische Teile, Prototypen, Gehäuse für Innenräume. | Die Eignung für den Anwendungsfall ist wichtiger als Schlagworte. |
| Zahlenbeispiel auf derselben Plattform | 33 MPa Zugfestigkeit; 321 J/m Izod-Schlagzähigkeit (ungekerbt). | 32 MPa Zugfestigkeit; 300 J/m Izod-Schlagzähigkeit (ungekerbt). | Nur plattformspezifischer Vergleich von Stratasys. [4] |
Die obige Zahlenzeile sollte nicht markenübergreifend verallgemeinert werden. Auf der Stratasys-Plattform liegen ASA und ABS-M30 bei der angegebenen Zugfestigkeit und ungekerbten Izod-Schlagzähigkeit nah beieinander, was daran erinnert, dass die tatsächliche Entscheidung oft von der Witterungsbeständigkeit und nicht von einem dramatischen universellen Festigkeitsunterschied abhängt. [4] Auch Emissionen sind kein einfaches Urteil über ein einzelnes Material: Veröffentlichte Kammerdaten zeigen, dass sowohl ASA als auch ABS je nach Drucker, Kammer, Betriebsbedingungen und Messmethode variieren. [19] [20]
Ein kurzer Hinweis zu PETG: PETG lässt sich oft leichter drucken als ASA oder ABS, doch das macht es nicht automatisch zur Antwort für eine lange Außenexposition. Hitze, Belastung und tatsächliche Einsatzbedingungen entscheiden weiterhin darüber, ob der leichter herzustellende Druck auch das bessere Teil ist.
ASA-Varianten und Taxonomie
Standard-ASA, gefülltes ASA sowie leichtes oder schäumendes ASA sollten als unterschiedliche praktische Materialklassen behandelt werden. Gefüllte Sorten können gegenüber ungefülltem ASA sehr andere Steifigkeits- und Thermowerte bieten; ihre Eigenschaften sollten daher nicht auf gewöhnliches ASA-Filament übertragen werden. ASA CF von Spectrum berichtet beispielsweise eine Zugspannung an der Streckgrenze von 66 MPa, eine HDT von 88 °C und einen Vicat-Wert von 96 °C. Dies sind produktspezifische Werte für diese gefüllte Formulierung, keine universellen ASA-Kennwerte. [13]
Leichtes oder schäumendes ASA funktioniert wiederum anders. Spectrum LW-ASA UltraFoam berichtet aktives Schäumen von 230-285 °C und Enddichten bis hinunter zu etwa 0.33 g/cm^3. [14] FormFutura ApolloX Foaming berichtet eine Schaumaktivierung bei rund 230 °C, maximale Expansion bei 270-285 °C und eine vollständig expandierte Dichte von 0.33 g/cm^3. [15] colorFabb LW-ASA beschreibt eine Schaumbildung, die bei rund 230 °C beginnt und das Volumen um nahezu 2.5× vergrößert. [16] Der Taxonomiepunkt ist eindeutig: Gefülltes ASA und schäumendes ASA sind keine Abkürzungen, um vorherzusagen, wie Standard-ASA druckt oder funktioniert.
Praktische Anwendungen und harte Grenzen
Geeignete Anwendungskategorien sind:
- Gehäuse und Abdeckungen im Außenbereich.
- Beschilderungen und Displayteile.
- Gartenhardware und gering belastete Befestigungen.
- Prototypen für den Außenbereich, die Sonne und Witterung ausgesetzt sind.
- Lehren oder Vorrichtungen, bei denen UV-Strahlung relevant ist.
Harte Grenzen und Einschränkungen umfassen:
- Keine verlässliche universelle Angabe zur Lebensdauer im Außenbereich gefunden; die Leistung ist bedingt.
- ASA ist ohne Validierung nicht automatisch für kritische tragende Teile geeignet.
- ASA ist nicht automatisch für Anwendungen mit Lebensmittelkontakt, medizinische Anwendungen oder Anwendungen mit Brandschutzklassifizierung qualifiziert.
- Ausrichtung, thermische Kennwerte und Emissionskontrollen bleiben wichtig, selbst wenn die Materialwahl sinnvoll ist.
Aktueller Überblick über die Evidenz
Kontrollierte Studien untermauern dieselbe Lehre wie die Datenblätter: Prozesseinstellungen können gemessene Eigenschaften so stark verschieben, dass „ASA-Festigkeit“ keine einzelne übertragbare Zahl ist. Eine Taguchi-Optimierungsstudie aus 2022 berichtete unter den gewählten Bedingungen der Studie eine maximale Zugfestigkeit von 51.86 MPa und eine Biegefestigkeit von 82.56 MPa, wobei Infill-Dichte und Schichthöhe zu den einflussreichsten Faktoren gehörten. [18] Diese Werte sind als Beleg dafür nützlich, dass Einstellungen wichtig sind, nicht als allgemeine Festigkeitsbewertung für sämtliches ASA-Filament.
Die Emissionsliteratur erzählt eine ähnliche Geschichte. Kammerstudien und konsolidierte Übersichten zeigen große Variabilität zwischen Druckern, Materialien und Methoden, und ISO/ASTM 52933 existiert speziell, um Emissionsprüfungen an nichtindustriellen Orten konsistenter zu machen. [2] [19] [20] Die praktische Schlussfolgerung lautet nicht, dass eine Studie eine universelle Antwort liefert, sondern dass Einrichtung, Kontrollstrategie und Messmethode das Ergebnis jeweils verändern.
ASA-Filament wählen: Fazit für den 3D-Druck im Außenbereich
ASA-Filament ist eine sinnvolle Wahl, wenn Sie ein außenbereichstaugliches MEX-Material für Gehäuse, Abdeckungen, Schilder, Halterungen und andere nicht zertifizierte Teile wünschen und bereit sind, Verzug, Hitze und Emissionen als Teil des Druckprozesses zu handhaben. Gegenüber Standard-ABS ist der Einsatzgrund für ASA im Außenbereich in der Regel stärker, wenn UV-Strahlung und Bewitterung relevant sind. [3] [17]
Nutzen Sie diese Entscheidungscheckliste, bevor Sie sich festlegen:
- Kann Ihr Drucker die erforderliche ASA-Drucktemperatur und ASA-Betttemperatur konstant halten? [3] [6] [10] [12]
- Haben Sie einen Plan für die Nutzung eines Gehäuses und einen getrennten Plan für Belüftung oder Filtration? [2] [3] [21]
- Ist das Teil so ausgerichtet, dass die Schwäche in Z-Richtung den Lastfall nicht dominiert? [6] [25]
- Wählen Sie für die Aufgabe den richtigen Wärmekennwert, statt HDT oder Vicat als Lebensdauer im Einsatz zu behandeln? [3] [5] [6] [9]
- Haben Sie einen Plan zur Nachbearbeitung oder Versiegelung, wenn die Oberfläche zusätzlichen Schutz benötigt?
FAQ
Ist ASA-Filament gut für den Außenbereich geeignet?
Ja. ASA-Filament ist eine der gebräuchlicheren Optionen für MEX-Drucke im Außenbereich, wenn Sonnenlicht und Witterung relevant sind, doch es ist nicht automatisch wetterfest. Der Erfolg hängt weiterhin von Druckqualität, Ausrichtung, Wandstärke, Belastung und der tatsächlichen Umgebung ab. Keine verlässliche universelle Angabe zur Lebensdauer im Außenbereich gefunden.
Ist ASA für den Außenbereich besser als ABS?
In der Regel ja, wenn UV-Strahlung und Bewitterung wichtig sind. Die chemische Begründung ist, dass die Acrylatkomponente von ASA UV-beständiger ist als die ungesättigte Butadienkomponente in ABS. [17] Das bedeutet nicht, dass jedes ASA-Teil jedes ABS-Teil übertrifft, erklärt jedoch, warum ASA im Außenbereich in der Regel der sicherere Ausgangspunkt ist.
Welche Einstellungen sind für den ASA-3D-Druck am besten?
Es gibt kein einzelnes bestes Profil. Praktische Ausgangspunkte umfassen die Empfehlung von Prusa mit 260 °C Düse und 105/110 °C Bett sowie Herstellerbereiche wie 240-270 °C Düse und 80-100 °C Bett. [3] [6] [10] [12] Beginnen Sie mit dem Herstellerprofil für Ihre Spule und Ihren Drucker und stimmen Sie dann Verzug, Haftung und Oberflächenqualität ab.
Bei welcher Temperatur sollte ich ASA-Filament drucken?
Die ASA-Drucktemperatur liegt je nach Marke und Drucker üblicherweise im mittleren bis oberen 200er-Gradbereich (Celsius). Dokumentierte Herstellerempfehlungen umfassen 260 °C, 240-270 °C, 240-260 °C und 230-265 °C. [3] [6] [10] [12] Die richtige Zahl ist diejenige, die auf Ihrer Maschine stabile Extrusion und gute Schichthaftung liefert.
Welche ASA-Betttemperatur sollte ich verwenden?
Die meisten Empfehlungen zur ASA-Betttemperatur liegen deutlich höher als bei PLA. Veröffentlichte Ausgangspunkte reichen je nach Herstellerprofil von 75-100 °C bis zu 105 °C für die erste Schicht und 110 °C für spätere Schichten. [3] [6] [10] [12] Große flache Teile benötigen üblicherweise eine sorgfältigere Abstimmung von Bett und Gehäuse als kleine kompakte Teile.
Benötigt ASA-Filament ein Gehäuse?
Häufig ja, insbesondere bei größeren Teilen. Prusa erklärt ausdrücklich, dass ein Gehäuse zum Drucken großer ASA-Teile notwendig ist, und warnt außerdem, dass aufgrund der Dämpfe weiterhin Belüftung erforderlich ist. [3] Eine Kammertemperaturangabe wie die 45-60 °C von Bambu sollte als Empfehlung für eine bestimmte Maschine gelesen werden, nicht als Regel für jeden Drucker. [6]
Setzt ASA-Filament Dämpfe wie VOCs oder Styrol frei?
Ja. Normen und Kammerstudien zeigen, dass MEX-Drucker während des Druckens Partikel und VOCs emittieren können, und die berichteten Werte je nach Einrichtung und Prüfmethode stark variieren. [2] [19] [20] Technische Schutzmaßnahmen können Konzentrationen deutlich senken, doch die Styrol-Grenzwerte von OSHA und NIOSH sind ausschließlich arbeitsmedizinische Referenzen und sollten nicht als Schwellen für sicher/unsicher zu Hause behandelt werden. [21] [22] [23]
Experte: Ist HDT dasselbe wie die Gebrauchstemperatur von ASA-Teilen im Außenbereich?
Nein. HDT ist eine Laborprüfung unter einer definierten Belastung, keine universelle Einsatzgrenze im Außenbereich. ASA-Datenblätter berichten auch Vicat, Tg oder Herstellerformulierungen wie „Temperaturbeständigkeit“, und diese Werte sind nicht austauschbar. [3] [5] [6] [9] Reale Teile können sich je nach Ausrichtung, Belastungsdauer, Sonneneinstrahlung und Geometrie früher oder später verformen.
Ähnliches bei 3D Mag
Quellen
- ISO — ISO/ASTM 52900:2021 Vokabular der additiven Fertigung
- ISO — ISO/ASTM 52933:2024 EHS-Prüfmethode für gefährliche Stoffe, die von Materialextrusionsdruckern an nichtindustriellen Orten emittiert werden
- Prusa Knowledge Base — ASA-Materialleitfaden
- Stratasys — ASA-Materialseite
- Stratasys — ASA-Materialspezifikationsblatt
- Bambu Lab — Technisches Datenblatt zu Bambu ASA V3.0
- Bambu Lab — Bambu ASA MSDS
- UltiMaker — Method-Series-ASA-Seite
- UltiMaker — MakerBot Precision ASA Datenblatt PDF
- colorFabb — Hilfeartikel zu ASA-Druckereinstellungen
- Rev1 Technologies — 3DXMAX ASA TDS Rev 3.0
- Spectrum — The Filament ASA TDS
- Spectrum — The Filament ASA CF TDS
- Spectrum — LW-ASA UltraFoam TDS
- FormFutura — ApolloX Foaming TDS
- colorFabb — LW-ASA TDS
- Tian et al. — Materials Letters (2015) Begründung für das unterschiedliche Bewitterungsverhalten von ASA und ABS
- Hameed et al. — Polymers (2022) Taguchi-Optimierung für gedruckte ASA-Teile
- Gu et al. — Environment International (2019) Kammeremissionen beim 3D-Druck
- Zhang & Black — Environment International (2023) konsolidierte Emissionsdaten zum 3D-Druck
- UL Research Institutes / Chemical Insights — Forschung und Maßnahmen zu 3D-Druckemissionen
- OSHA — Styrol-Expositionsgrenzwerte
- CDC/NIOSH — Styrol-Kurzleitfaden
- Stratasys — Was ist FDM? PDF
- Stratasys — FDM-Konstruktionsrichtlinien PDF