
Zusammenfassung
Betthaftung bei der FDM/FFF-Materialextrusion ist die Fähigkeit der ersten Schicht, während des Druckens haften zu bleiben und sich anschließend sicher lösen zu lassen. Wenn die Haftung der ersten Schicht versagt, sind die üblichen Symptome bekannt: Ein 3D-Druck haftet nicht auf dem Druckbett, Ecken heben sich ab, Bahnen trennen sich oder das gesamte Teil verschiebt sich. [8]
Der schnellste Ablauf ist meist nicht: „Z absenken, bis es funktioniert.“ Prüfen Sie zunächst die korrekte Platte und das richtige Profil, reinigen Sie die Bauoberfläche mit einer geeigneten Methode und stellen Sie sicher, dass Nivellierung oder Mesh-Kompensation tatsächlich ausgeführt wurde. Optimieren Sie dann Z-Offset und Temperaturen und verwenden Sie erst danach Slicer-Hilfen wie Brims oder Rafts. Es hilft außerdem, Fehler in zwei Richtungen zu betrachten: Unterhaftung, bei der sich das Teil anhebt oder bewegt, und Überhaftung, bei der die Entfernung schwierig wird oder die Platte beschädigt werden kann. Zur Terminologie: ISO/ASTM 52900:2021 ist Edition 2, wurde im November 2021 veröffentlicht und in 2025 bestätigt; „FDM/FFF“ bleibt eine praktische Formulierung, da FDM eine eingetragene Marke von Stratasys ist. [1] [7] [8] [11] [16]
3D-Druck haftet nicht auf dem Druckbett
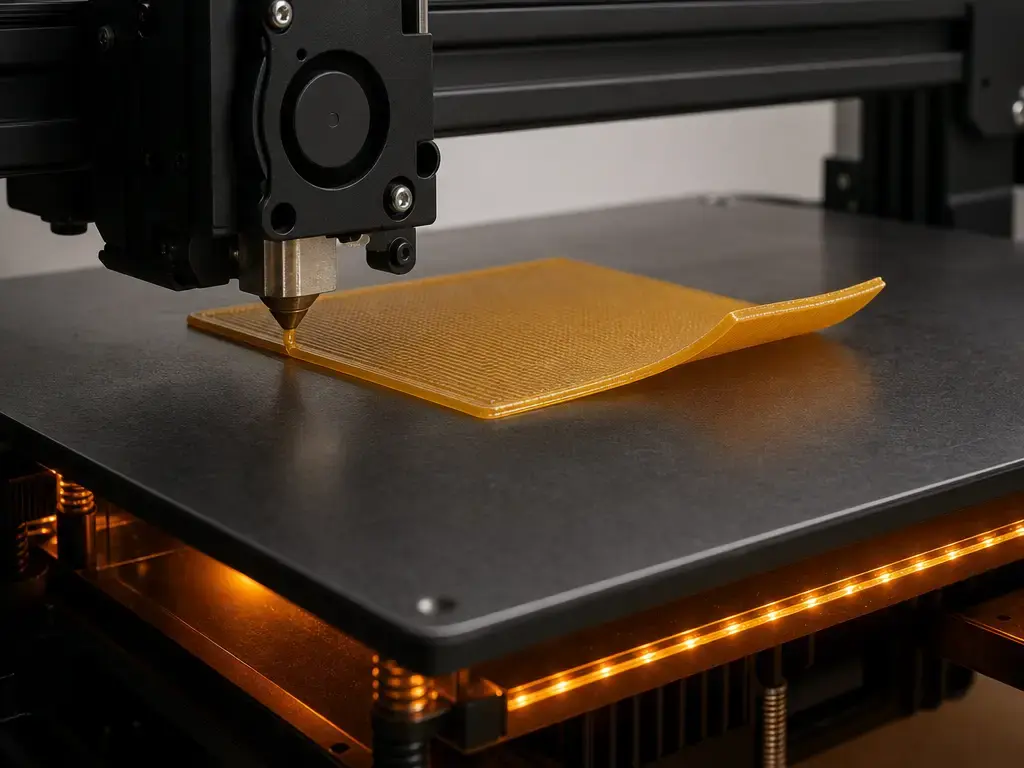
Wenn ein 3D-Druck nicht auf dem Druckbett haftet, zeigt sich das Problem meist in den ersten Minuten: Bahnen verbinden sich nicht, die Raupe wirkt rund statt in die Oberfläche gedrückt, Ecken beginnen sich zu verziehen oder das Teil löst sich und verschiebt sich. Auch das gegenteilige Versagen ist wichtig. Einige Material- und Oberflächenkombinationen haften so stark, dass das Entfernen riskant wird, insbesondere PETG auf glattem PEI. Prusas Anleitung zur ersten Schicht beschreibt den richtigen Ansatz: zuerst reinigen, die korrekte Kombination aus Platte und Material verwenden und Klebstoff je nach Grenzfläche entweder als Haftungshilfe oder als schützende Trennschicht einsetzen. [7] [8]
| Symptom | Wahrscheinliche Ursache | Erste Prüfung |
|---|---|---|
| Bahnen verbinden sich nicht oder sichtbare Lücken | Z-Offset/Live Z zu hoch oder Unterextrusion | Führen Sie einen Test der ersten Schicht aus und prüfen Sie Live Z, bevor Sie andere Einstellungen ändern. [8] |
| Ecken heben sich an | Schrumpfspannung, starke Kühlung oder Zugluft | Zugluft reduzieren; bei ABS/ASA ein Gehäuse in Betracht ziehen. [12] [24] |
| Das gesamte Teil verschiebt sich | Schwache Anfangshaftung oder Problem mit Nivellierung/Mesh | Prüfen Sie, ob Bettnivellierung oder Mesh-Kompensation tatsächlich ausgeführt wurde. [11] |
| Erste Schicht sieht flach aus, löst sich aber dennoch | Verunreinigung, falsches Plattenprofil oder zu kaltes Bett | Reinigen Sie die Oberfläche erneut und überprüfen Sie Plattentyp und Temperaturen. [8] |
| Haftet zu stark oder Gefahr einer Plattenbeschädigung | Ungeeignete Paarung von Material und Oberfläche | Verwenden Sie Klebstoff als Trennschicht oder wechseln Sie die Platte. [7] [8] |
| Guter Squish, löst sich aber dennoch | Der reale Düsenabstand weicht von der vorgegebenen Einstellung ab | Prüfen Sie Plattenzustand, Sondenverhalten und Z-Offset gemeinsam. [10] [11] |
| Risiko einer Plattenbeschädigung beim Entfernen | Überhaftung, besonders bei aggressiven Materialien | Befolgen Sie die Entfernungsanleitung des Plattenherstellers und lassen Sie die Platte zuerst abkühlen. [7] [14] [15] |
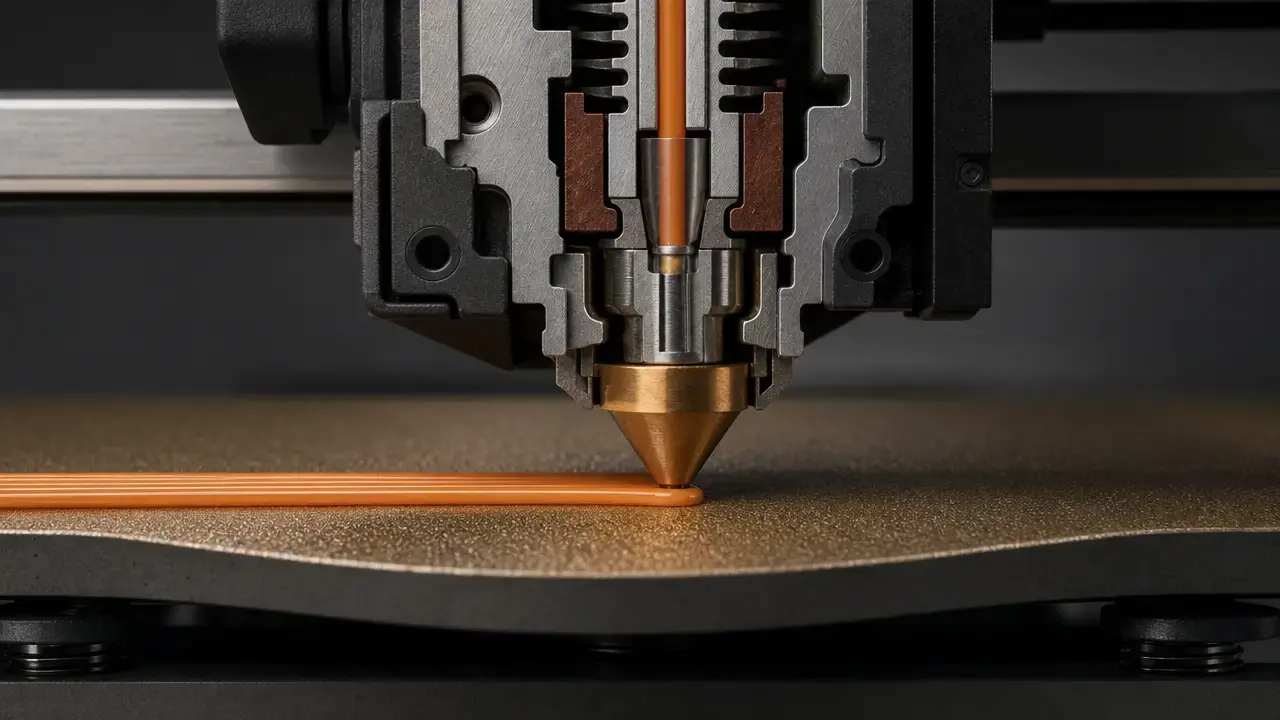
Bevor Sie drastische Änderungen vornehmen, prüfen Sie die Grenzfläche der Reihe nach: Plattenwahl, Sauberkeit, Materialprofil, Nivellierung oder Mesh, dann Z-Offset. Die Dokumentation von Marlin zur Bettnivellierung stellt ausdrücklich klar, dass die Mesh-Kompensation die Düsenhöhe über die Oberfläche verändert, damit die Düse den Konturen des Betts folgt; sie ebnet das Bett nicht mechanisch. [8] [11]
- Bestätigen Sie den korrekten Plattentyp und das Profil im Slicer oder Drucker. [8]
- Reinigen Sie die Oberfläche mit einer für diese Platte geeigneten Methode. [8] [14] [15]
- Prüfen Sie, ob Nivellierung oder Mesh-Kompensation erfolgreich ausgeführt wurde. [11]
- Passen Sie Z-Offset/Live Z anhand eines Testmusters für die erste Schicht nur minimal an. [8] [10]
- Verringern Sie die Geschwindigkeit der ersten Schicht, wenn Schleifen, Aufreißen oder schlechte Benetzung bestehen bleiben. [8]
- Passen Sie Bett- und Düsentemperaturen innerhalb der Herstellerbereiche für dieses Material und diese Platte an. [6] [7] [14] [15]
- Fügen Sie einen Brim oder ein Raft erst hinzu, nachdem die Grenzfläche korrekt ist. [9] [22]
Ablauf für Betthaftung: Was zuerst prüfen und warum
Eine sinnvolle Reihenfolge bei der Fehlersuche lautet: zuerst Profil, zweitens Oberfläche, drittens Nivellierung oder Mesh und viertens Z-Offset. Das entspricht der Art, wie die Maschine die erste Schicht aufbaut. Ist der falsche Plattentyp oder das falsche Filamentprofil geladen, kann der Drucker falsche Temperaturen oder Annahmen verwenden. Ist die Platte verunreinigt, kann selbst eine gut kalibrierte erste Schicht versagen. Ist die Mesh-Kompensation fehlerhaft oder fehlt sie, kann der Drucker in einem Bereich des Betts korrekt und anderswo falsch arbeiten. Erst wenn diese Punkte stabil sind, ist der Z-Offset das richtige Werkzeug für die Feinabstimmung. [8] [11]
Verwenden Sie einen immer niedrigeren Z-Offset nicht als Abkürzung. Prusa warnt ausdrücklich davor, schlechte Haftung durch übermäßiges Quetschen der ersten Schicht auszugleichen, weil dadurch die Platte beschädigt und die eigentliche Ursache verborgen werden kann. Eine schmutzige Platte, eine falsche Paarung von Material und Platte oder eine fehlgeschlagene Mesh-Routine können alle den Eindruck erwecken, es sei „mehr Squish nötig“. Sicherer ist es, jeweils eine Grenzflächenvariable zu korrigieren, erneut zu testen und erst dann zur nächsten überzugehen. [8] [10]
Einstellungen für die Haftung der ersten Schicht
Bettnivellierung, Mesh-Nivellierung und Z-Offset lösen unterschiedliche Probleme. Bettnivellierung oder Tramming macht den Düsenweg relativ zur Bettebene gleichmäßiger. Die Mesh-Nivellierung misst anschließend lokale Abweichungen und kompensiert sie während der Bewegung. Marlin beschreibt dies so, dass die Düse den Bettkonturen folgt, indem die Z-Position dynamisch angepasst wird. Der Z-Offset folgt danach und verschiebt den gesamten Abstand der ersten Schicht nach oben oder unten. Diese Einstellungen hängen zusammen, sind aber nicht austauschbar. [10] [11]
Die vorgegebene Höhe der ersten Schicht ist nicht identisch mit dem tatsächlichen Düsenabstand. Der reale Squish hängt vom Verhalten der Sonde, der Plattendicke, dem Temperaturzustand und der Oberflächenstruktur ab. Deshalb kann ein sinnvoll erscheinender Slicer-Wert dennoch zu hoch, zu niedrig oder über das Bett hinweg uneinheitlich drucken. Prusas Seite zur Mesh-Bettnivellierung nennt ein konkretes Beispiel: Bei aktivierter Magnetkompensation auf älteren PINDA/SuperPINDA-basierten Systemen können einige Punkte in Magnetnähe um bis zu 80 μm abweichen. Prusas Fehlerbehebung zur ersten Schicht behandelt zudem „zu nah“ und „zu weit“ als unterschiedliche Fehlermodi statt als ein allgemeines Kalibrierungsproblem. [8] [10]
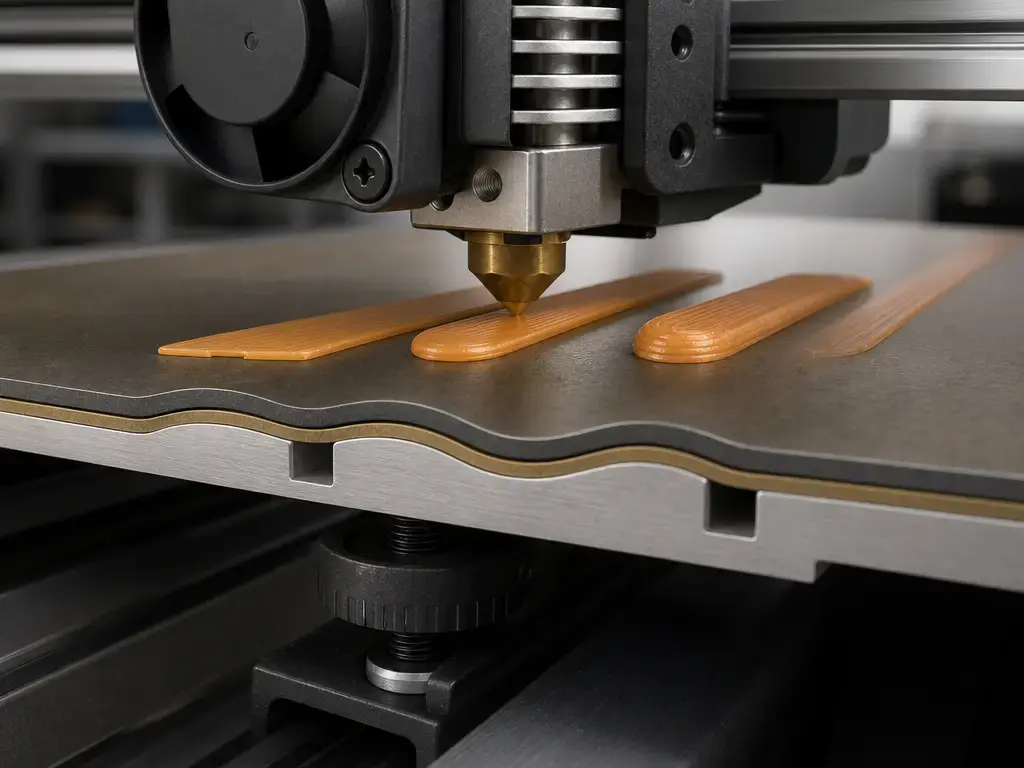
Geschwindigkeit der ersten Schicht, Extrusionsbreite und Durchflussrate lassen sich am besten als Stellgrößen für Kontaktfläche und Benetzungszeit verstehen, nicht als magische Prozentwerte. Langsamere Bewegung gibt dem heißen Filament mehr Zeit, die Oberfläche zu benetzen. Eine breitere Raupe der ersten Schicht kann die tatsächliche Kontaktfläche vergrößern. Der Durchfluss beeinflusst, wie vollständig das Extrudat den verfügbaren Spalt füllt. Deshalb kann eine erste Schicht akzeptabel aussehen und sich später dennoch ablösen, oder eine überförderte erste Schicht kann verschmieren und schleifen, obwohl die Düse niedrig genug erscheint. Es ist ein Grenzflächenproblem, kein Problem einer einzelnen Zahl. [4] [8]
Bauoberflächen & Haftungshilfen
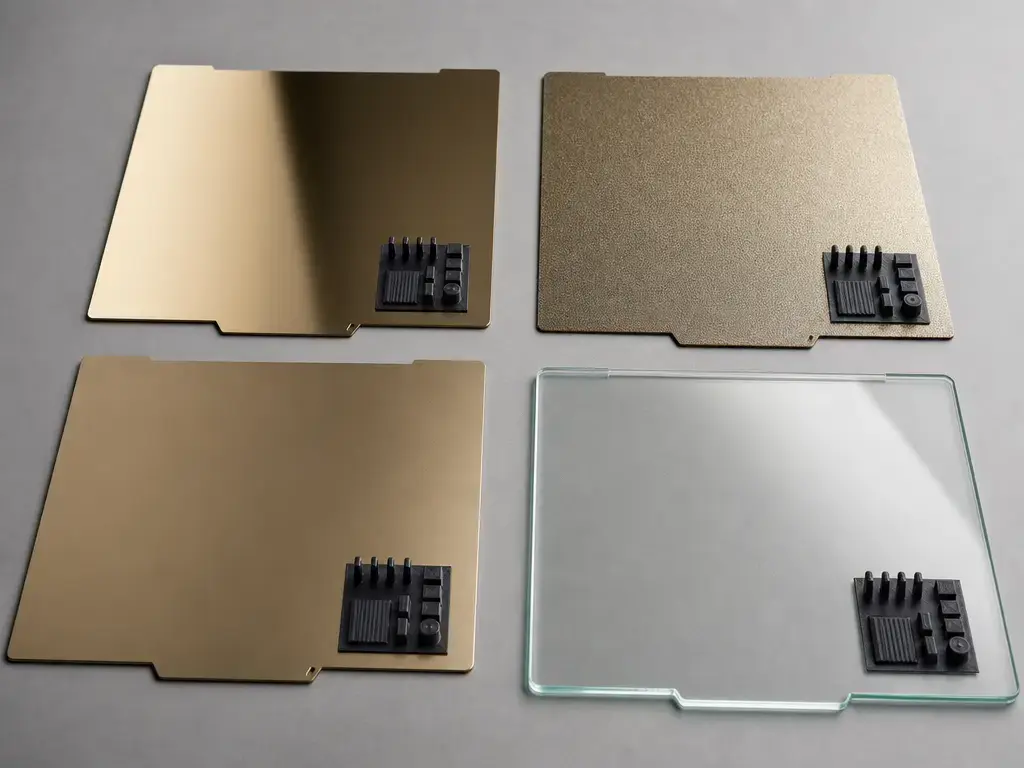
Dieser Abschnitt behandelt glattes, strukturiertes und satiniertes PEI-beschichtetes Federstahlblech sowie Glas; befolgen Sie bei anderen Beschichtungen stets die Lösungsmittel- und Entfernungsanleitung des Plattenherstellers. [8] [14] [15]
| Oberfläche | Wofür sie geeignet ist | Häufiger Fehlermodus | Hinweis zu Sicherheit/Wartung |
|---|---|---|---|
| Glattes PEI | Starke Haftung und glatte Unterseite bei vielen gängigen Filamenten | PETG und andere aggressive Materialien können zu stark haften | Prusa warnt, dass PETG auf glattem PEI die Platte beschädigen kann; verwenden Sie Klebstoff als Trennschicht, wenn Sie dort damit drucken. [7] [8] |
| Strukturiertes PEI | Leichteres Lösen nach dem Abkühlen und haltbare strukturierte Oberfläche | Teile mit kleiner Auflagefläche oder einige Materialien benötigen möglicherweise weiterhin Temperatur- oder Grenzflächenabstimmung | Bambu empfiehlt, strukturiertes PEI nicht mit Aceton zu reinigen, sondern regelmäßig mit Spülmittel und Wasser. [14] |
| Satiniertes PEI | Verhalten zwischen glatt und strukturiert | Falsche Reinigungsmethode oder falsche Materialannahmen für die Oberfläche | Prusa behandelt Satin als eigene Oberfläche und weist darauf hin, niemals Aceton darauf zu verwenden. [8] |
| Glas | Ebene, starre Oberfläche, die sauber und korrekt vorbereitet gut funktionieren kann | Die Haftung hängt stark von Sauberkeit sowie verwendeter Beschichtung oder Hilfsschicht ab | UltiMaker verwendet Glas als Beispiel für eine Bauoberfläche und weist darauf hin, dass Schmutz oder Fett die Haftung beeinträchtigen. [20] |
Zwei Funktionen von Klebstoffen sollten getrennt betrachtet werden:
-
Haftungsförderung. Klebstoff oder ähnliche Grenzflächenschichten können die Benetzung verbessern und die erste Schicht auf schwierigen Oberflächen oder bei schwierigen Materialien stabilisieren. Hirsch et al. berichteten über Änderungen der Oberflächenenergie von 13.99 mN/m bei unverändertem FR-4 auf 63.16 mN/m mit dem getesteten PVA-Klebstoff. Das hilft zu erklären, warum Klebstoffe das Bettverhalten verändern können, statt lediglich mehr Haftung hinzuzufügen. Diese Werte stammen aus kontrollierten Tests mit spezifischen Materialien, Oberflächen, Klebstoffen und Methoden und sind keine universellen Druckervoreinstellungen. [4] [8]
-
Trenn- oder Opferschicht. Dieselbe Klebstoffschicht kann auch Überhaftung verringern und die Platte schützen. Das bekannteste Beispiel in den zitierten Herstelleranleitungen ist PETG auf glattem PEI: PETG kann zu stark haften, und Klebstoff wird als Trennschicht empfohlen, falls dennoch glattes PEI verwendet wird. [7] [8]
Die Reinigung ist oberflächenspezifisch. Prusa empfiehlt 90%+ IPA zur routinemäßigen Entfettung seiner Stahlplatten, sagt jedoch, dass strukturierte und satinierte Platten niemals mit Aceton gereinigt werden sollten. Außerdem warnt Prusa, dass glattes PEI plus PETG plus IPA den Druck extrem stark haften lassen kann. Auch die PEI-Plattenseiten von Bambu warnen vor Aceton und empfehlen die regelmäßige Reinigung mit Spülmittel und Wasser. In der Praxis verändert Verunreinigung die Betthaftung stärker als viele Slicer-Anpassungen. [8] [14] [15]
Forschungssubstrate sind nützlich, um Mechanismen zu erklären, entsprechen jedoch nicht einer Federstahlplatte für Verbraucher. Hirsch et al. verwendeten FR-4-gestützte Aufbauten und testeten PVA-, PVP- und PEI-bezogene Grenzflächen unter kontrollierten Bedingungen. Das hilft, Benetzung, Oberflächenenergie und Ablöseverhalten zu erklären, aber Laborwerte dieser Aufbauten lassen sich nicht direkt in eine einzige beste Platte für jeden Desktop-Drucker übertragen. [4]
Materialspezifische Betthaftung
PLA und PETG versagen oft auf unterschiedliche Weise. Bei PLA lautet die häufige Beschwerde schwache Bindung der ersten Schicht an Ecken oder kleinen Kontaktflächen. Prusa nennt für PLA Beispielbereiche von 185–235 °C für die Düse und 50–60 °C für das Bett, die als Profilkontext und nicht als universelle Zielwerte nützlich sind. Bei PETG ist das Problem oft umgekehrt: starke Haftung während des Drucks und schwieriges Entfernen danach. Prusas PETG-Seite nennt 230 °C für die erste Schicht und 240 °C für spätere Schichten sowie 85 °C und 90 °C für das Bett und warnt ausdrücklich vor glattem PEI, sofern keine Klebstoff-Trennschicht verwendet wird. [6] [7]
ABS, ASA und Nylon machen die thermische Seite der Betthaftung deutlicher. Prusas Gehäuse-Leitfaden erklärt, dass Filamente für höhere Temperaturen zu schnell abkühlen, schrumpfen und die unteren Schichten nach oben ziehen können, selbst wenn die erste Schicht korrekt begonnen hat. Deshalb kann ein Gehäuse für ABS, ASA, PC, PA, PP und verwandte Verbundwerkstoffe erforderlich sein. Prusas Anleitung zur Schichttrennung ist bei ABS noch direkter: Kalte Luft kann Fehler auslösen, und ABS wird am besten in einer geschlossenen Kammer gedruckt. Bei Nylon kommt Feuchtigkeit als weitere Variable hinzu. Prusa erklärt, dass unsachgemäße Lagerung Nylon bis zu 10% des Filamentgewichts an Wasser aufnehmen lassen kann, und Hirsch et al. trockneten ABS, PETG und PA12 in ihrer Haftungsstudie vor dem Druck bei 70 °C. [12] [13] [24] [4]
Bei TPU und anderen flexiblen Materialien geht es gewöhnlich weniger um maximale Haftkraft als um kontrolliertes Lösen und vorhersehbare Handhabung. Prusa empfiehlt in seinem Workflow für glattes PEI Klebstoff für FLEX, während die Plattenanleitung von Bambu TPU-Einstellungen um 35–45 °C zeigt und Klebstoff bei einigen Kombinationen aus glattem PEI und filamentspezifischem TPU verwendet. Das erinnert daran, dass „Klebstoff verwenden“ oft eine Grenzflächenanleitung für eine bestimmte Kombination aus Oberfläche und Material ist, keine universelle Regel für alle flexiblen Filamente. [8] [14] [15]
- PLA: Wenn es sich früh ablöst, prüfen Sie zuerst den Abstand der ersten Schicht, Oberflächenverunreinigung und ob das Bett innerhalb des normalen Profilbereichs des Materials liegt. [6] [8]
- PETG: Achten Sie auf Überhaftung auf glattem PEI und verwenden Sie dort eine Trennschicht, wo der Hersteller sie empfiehlt. [7] [8]
- ABS/ASA: Behandeln Sie Zugluft und Gehäusebedingungen als Teil der Kontrolle der Betthaftung, nicht nur als späteres Problem der Druckqualität. [12] [24]
- PA/Nylon: Der Umgang mit Feuchtigkeit ist bereits vor Beginn der ersten Schicht wichtig, nicht erst nach dem Auftreten von Oberflächendefekten. [13] [4]
- TPU/flexible Materialien: Plattenspezifische Klebstoffhinweise können ebenso sehr sicheres Lösen und Oberflächenschutz wie Haftung betreffen. [8] [14] [15]
Herstellerbeispiele (keine universellen Regeln)
Prusa und Bambu bieten unterschiedliche Arten von Anleitungen, nicht zwingend widersprüchliche Anleitungen. Prusas Materialseiten enthalten überwiegend materialbezogene Beispiele, während die Plattenseiten von Bambu Temperaturen und Klebstoffverwendung an bestimmte Oberflächen knüpfen. Lesen Sie beide als herstellerspezifische Ausgangspunkte und nicht als universelle Regeln. [6] [7] [14] [15]
Slicer-Hilfen für die Haftung
- Skirt: Bereitet den Materialfluss vor und stabilisiert ihn, bevor das Modell beginnt; er vergrößert nicht die Kontaktfläche des Modells mit dem Druckbett. [9]
- Brim: Fügt um das Teil herum Fläche der ersten Schicht hinzu, was kleinen Grundflächen und hohen Teilen hilft, einem Ablösen zu widerstehen. Prusa empfiehlt mindestens einen 3 mm Brim, wenn ein Brim erforderlich ist. [9]
- Raft: Eine als Opferschicht dienende Grundlage unter dem Teil, die eine schwierige Grenzfläche kaschieren kann, jedoch Zeit hinzufügt und die Oberflächenqualität der Unterseite meist verschlechtert. Das Z18-Handbuch von MakerBot beschreibt ein Raft als eine auf der Bauplatte für das Objekt gedruckte Basis. [22]
Verwenden Sie diese Hilfen, nachdem die Grenzfläche bereits korrekt ist, nicht anstatt sie zu korrigieren. UltiMaker bezeichnet einen Brim als verbreitete Haftungsmethode, was zutrifft, aber selbst ein gut gestalteter Brim bleibt ein Kompromiss: mehr Material, mehr Nacharbeit und eine größere Grundfläche um das Modell. Ein Raft ist nachsichtiger als ein Brim, setzt den Druck jedoch auf eine sekundäre Basis und kann Oberflächenqualität auf der Unterseite kosten. [21] [22]
Warum die erste Schicht haftet
Betthaftung ist die Bindung zwischen dem extrudierten Polymer und der Bauoberfläche. Zwischenschichthaftung ist etwas anderes: Sie ist die Bindung zwischen Bahnen und Schichten innerhalb des gedruckten Teils, die hauptsächlich durch Polymerdiffusion und Verschlaufung nach der Extrusion entsteht. Diese Unterscheidung ist wichtig, weil ein Druck eine gute innere Bindung haben und dennoch am Bett versagen kann – oder umgekehrt. Am Bett sind die Hauptvariablen Benetzung, tatsächliche Kontaktfläche, Sauberkeit, Oberflächenchemie und die Frage, ob Kühlungs- und Schrumpfkräfte lange genug begrenzt werden, damit die erste Schicht liegen bleibt. [3] [4]
Sauberkeit und Oberflächenchemie verändern, worauf das Polymer an der Grenzfläche tatsächlich trifft. Hirsch et al. berichteten mit den getesteten Klebstoffen über einen Anstieg der Oberflächenenergie von 13.99 mN/m auf 63.16 mN/m; die höchste Grenzflächen-Scherfestigkeit dieser Studie erreichte 7.3 MPa für PA12 mit PVA-Klebstoff. Diese Zahlen sind nützlich, weil sie zeigen, dass sich dasselbe Polymer bei einer veränderten Grenzfläche anders verhalten kann. Die Werte stammen aus kontrollierten Tests mit spezifischem Material, Oberfläche, Klebstoff, Geometrie und Methode und sind keine universellen Druckervoreinstellungen. [4]
Ein beheiztes Bett hilft, weil es das Abkühlen verlangsamt und Verzugsspannungen an der Grenzfläche reduziert. NISTs technische Beschreibung besagt, dass FDM-Maschinen häufig auf eine beheizte Platte extrudieren, um Verzug zu reduzieren und die Filamenthaftung zu verbessern. Im selben Bericht beginnt ein Aufwärmbeispiel für ein beheiztes Bett bei einer Umgebung von 293 K und modelliert, dass das Bett zum Betrieb 373 K erreicht. Dieser Wert von 293 K bis 373 K ist ein Beispielmodell, keine empfohlene Betttemperatur. Heißer ist nicht automatisch besser; der sinnvolle Bereich hängt weiterhin von Material, Oberfläche und Geometrie ab. [3]
Kennwerte & was tatsächlich gemessen werden kann
Was Anwender beobachten können, ist einfach: ob der Druck haftet, sich an einer Kante anhebt, verschiebt oder sich sicher löst. Was Labore messen können, ist formaler: Oberflächenenergie, Grenzflächen-Scherfestigkeit, Entfernungskraft und verzugsbedingte Verschiebung unter kontrollierten Bedingungen. ASTMs Liste der Standards für additive Fertigung zeigt, dass Standards für Materialextrusion existieren, einschließlich ISO/ASTM 52903-1-20 und ISO/ASTM 52903-2-20; das ist jedoch nicht dasselbe wie eine universelle Toleranzzahl für die Betthaftung von Verbraucherdruckern. [2]
Hirsch et al. verwendeten Laborkennwerte wie Oberflächenenergie und Grenzflächen-Scherfestigkeit, um Grenzflächenbedingungen zu vergleichen, während Snapp et al. die Entfernungskraft in Abhängigkeit von der Betttemperatur in einem spezifischen PLA-Aufbau auf blankem Borosilikatglas und polyimidbeschichteten Betten untersuchten. In diesem getesteten Aufbau berichtete Snapp, dass die Betthaftung zwischen 60 und 70 °C maximiert wurde und Abkühlen unter 40 °C nur einen minimalen zusätzlichen Vorteil beim Entfernen brachte. Diese Werte stammen aus kontrollierten Tests mit spezifischem Material, Oberfläche, Klebstoff, Geometrie und Methode und sind keine universellen Druckervoreinstellungen. [4] [5]
Die praktische Schlussfolgerung ist einfach: Es wurde keine universelle Spezifikation oder Zahl für die Betthaftung bei Verbraucherdruckern gefunden. Der Eintrag zur Aalto-Abschlussarbeit weist ausdrücklich auf das Fehlen einer standardisierten Lösung und Methode für Haftungstests bei 3D-Druckern hin, was zur Lücke zwischen Laborkennwerten und alltäglicher Fehlersuche bei Druckern passt. [23] [2]
Kontrollierte Haftung war schon immer wichtig
Primärquellen zeigen, dass „ausreichend haften, dann sicher lösen“ kein neues Anliegen ist. U.S. Patent 5,939,008 beschreibt flexible Plattensubstrate, erwähnt für die Entfernung schwach haftende Schichten und beschreibt das Biegen des Substrats, um es vom Teil abzuziehen. Es behandelt außerdem Substratkonzepte wie sandbeschichtete oder schleifpapierartige Oberflächen, die mit Klebeband befestigt werden. Das belegt, dass ablösbare, kontrollierte Haftung in frühe extrusionsartige Systeme integriert wurde, statt als nachträglicher Einfall behandelt zu werden. [19]
Spätere Quellen folgen derselben Logik. US6722872B1 beschreibt den Aufbau von Objekten in einer beheizten Kammer auf einer Basis oder einem Substrat, und Stratasys’ Überblick über den FDM-Prozess erwähnt das Einsetzen einer Basis, das Schließen der Kammertür und das Erwärmen der Baukammer. UltiMakers Lehrmaterial liefert die Version im Verbrauchermarktmaßstab derselben Idee: Blaues Klebeband und Glas sind Oberflächenbeispiele, und Schmutz oder Fett beeinträchtigen die Haftung. [17] [18] [20]
Häufige Fehler + sicheres Entfernen
Der häufigste Fehler besteht darin, die Betthaftung durch endloses Absenken des Z-Offsets verbessern zu wollen. Das kann Verunreinigung, eine falsche Paarung von Platte und Material oder fehlgeschlagene Mesh-Kompensation verbergen und zugleich das Risiko von Düsenkontakt und Plattenschäden erhöhen. Ein weiterer Fehler ist das Ignorieren der Plattenkompatibilität. Prusa warnt, dass PETG auf glattem PEI die Platte beschädigen kann und Klebstoff dort als schützende Trennschicht dienen kann. Zudem warnt Prusa, dass IPA auf einer glatten Platte unmittelbar vor PETG die Bindung extrem stark machen und das Entfernen erschweren kann. [7] [8] [10]
Das Entfernen sollte als Teil der Planung der ersten Schicht betrachtet werden, nicht als nachträglicher Gedanke. Bambu verwendet auf seinen Plattenseiten 35 °C oder niedriger als Beispiel für das Entfernen von einer PEI-Platte, aber das ist Herstelleranleitung und kein universeller Schwellenwert für jede Platte auf dem Markt. Die umfassendere Regel lautet, die Grenzfläche entspannen und lösen zu lassen, anstatt ein Teil gewaltsam zu entfernen, während die Bindung noch am stärksten ist. [14] [15]
Wichtige Erkenntnisse
Zuverlässige Betthaftung entsteht meist durch Reihenfolge, nicht durch Raten: Reinigen Sie die Platte, laden Sie das korrekte Profil, bestätigen Sie Mesh oder manuelle Nivellierung, stimmen Sie den Z-Offset fein ab, prüfen Sie Temperaturen und verwenden Sie Brim oder Raft erst zuletzt. Diese Reihenfolge löst die häufigsten Fehler der ersten Schicht, ohne die Grundursache zu verdecken. Sie reduziert auch das gegenteilige Problem, die Überhaftung, bei der der Druck gelingt, die Platte jedoch leidet. Klebstoff kann je nach Material und Oberfläche Haftungshilfe, Trennschicht oder beides sein. [8] [9] [11]
FAQ
Was ist Betthaftung beim FDM/FFF-3D-Druck?
Betthaftung ist die Verbindung zwischen der ersten aufgetragenen Schicht und der Bauoberfläche während des Materialextrusionsdrucks. Praktisch bedeutet das, dass der Druck während des Aufbaus fixiert bleibt und sich anschließend löst, ohne Oberfläche oder Teil zu beschädigen. Damit unterscheidet sich die Betthaftung von der Zwischenschichthaftung, also der Bindung zwischen Bahnen und Schichten im Druck selbst. [3] [4]
Warum haftet mein 3D-Druck selbst nach dem Nivellieren nicht auf dem Bett?
Weil die Nivellierung nur ein Teil der Grenzfläche ist. Eine saubere Platte, das richtige Oberflächenprofil, geeignete Temperaturen und ein realistischer Z-Offset sind ebenfalls wichtig. Die Mesh-Nivellierung kann die Bettform kompensieren, aber keine Verunreinigung oder schlechte Paarung von Material und Oberfläche beheben. Wenn die Nivellierung in Ordnung scheint und sich der Druck dennoch anhebt, prüfen Sie als Nächstes Plattentyp, Reinigungsmethode und Bedingungen der ersten Schicht. [8] [10] [11]
Was sollte ich für die Haftung der ersten Schicht zuerst ändern: Reinigung, Z-Offset oder Betttemperatur?
Beginnen Sie mit der Reinigung und dem richtigen Profil, bestätigen Sie anschließend Nivellierung oder Mesh, passen Sie dann den Z-Offset an und stimmen Sie erst danach die Temperaturen fein ab. Diese Reihenfolge ist wichtig, weil eine schmutzige Oberfläche oder ein falsches Plattenprofil Z-Offset-Anpassungen irreführend machen kann. Temperatur hilft, ist aber meist nicht das Erste, was geändert werden sollte, wenn die zugrunde liegende Grenzfläche verunreinigt oder falsch konfiguriert ist. [6] [7] [8] [11]
Warum sieht die erste Schicht „gequetscht“ aus, haftet aber trotzdem nicht?
Weil die sichtbare Raupenform nicht die ganze Geschichte ist. Die vorgegebene Höhe der ersten Schicht ist nicht identisch mit dem realen Düsenabstand, und der scheinbare Squish kann durch Sondenverhalten, Plattendicke, Temperaturzustand und Oberflächenstruktur beeinflusst werden. Eine Bahn kann abgeflacht aussehen und sich dennoch lösen, wenn die Oberfläche verunreinigt ist, der Plattentyp falsch ist oder die Grenzflächenchemie für dieses Material instabil ist. [8] [10]
Warum kann PETG eine glatte PEI-Platte beschädigen, und wann ist Klebstoff eine Trennschicht?
PETG kann so stark an glattem PEI haften, dass beim Entfernen die Gefahr besteht, die Platte einzureißen oder zu beschädigen. In dieser Situation dient Klebstoff nicht hauptsächlich dazu, das Teil besser haften zu lassen; er wirkt als schützende Trennschicht zwischen Material und Oberfläche. Prusa verwendet PETG auf glattem PEI ausdrücklich als Warnbeispiel für Überhaftung. [7] [8]
Experte: Wie beeinflusst die Betttemperatur Verzugsspannung gegenüber Haftung an der Grenzfläche?
Ein beheiztes Bett verlangsamt die Abkühlung an der Basis des Teils, wodurch Verzugsspannungen reduziert werden und die erste Schicht mehr Zeit hat, Kontakt zu halten. NIST beschreibt beheizte Platten genau in diesem technischen Zusammenhang. In Snapps getestetem PLA-Aufbau erreichte die Haftung ihr Maximum zwischen 60 und 70 °C, und das Abkühlen unter 40 °C brachte kaum zusätzlichen Vorteil beim Entfernen. Diese Zahlen sind testspezifisch, keine universellen Voreinstellungen für jede Platte und jedes Polymer. [3] [5]
Experte: Was messen Laborwerte wie Oberflächenenergie und Grenzflächen-Scherfestigkeit in Studien zur Betthaftung tatsächlich?
Sie messen Teile der Grenzfläche, die Anwender nur indirekt ableiten können. Oberflächenenergie steht mit Benetzungsverhalten und Kontaktkompatibilität in Zusammenhang, während Grenzflächen-Scherfestigkeit misst, wie stark das gedruckte Teil einem Gleitversagen an der Grenzfläche in einem spezifischen Testaufbau widersteht. Hirsch et al. berichteten in ihrem getesteten System über eine Änderung der Oberflächenenergie von 13.99 auf 63.16 mN/m und eine höchste Grenzflächen-Scherfestigkeit von 7.3 MPa. Dies sind Kennwerte kontrollierter Studien, keine Zielwerte für Verbraucher. [4]
Ähnliche Beiträge auf 3D Mag
Quellen
- ISO — ISO/ASTM 52900:2021 Standardseite (Standard). https://www.iso.org/standard/74514.html?browse=tc. Abgerufen am 2026-07-26.
- ASTM — Liste der Standards für additive Fertigung (Standardregister). https://store.astm.org/products-services/standards-and-publications/standards/additive-manufacturing-standards.html. Abgerufen am 2026-07-26.
- NIST — NIST IR 8490 PDF (Offizieller Bericht). https://nvlpubs.nist.gov/nistpubs/ir/2023/NIST.IR.8490.pdf. Abgerufen am 2026-07-26.
- Hirsch et al. — Fraunhofer-Open-Access-PDF zur Druckbetthaftung (Wissenschaftlich). https://publica-rest.fraunhofer.de/server/api/core/bitstreams/fbc6f55a-b407-4ef5-963a-3bda55299dfb/content. Abgerufen am 2026-07-26.
- Snapp et al. — NSF-PAR-Eintrag zur Modulation der Betttemperatur (Wissenschaftlicher Eintrag). https://par.nsf.gov/biblio/10291472-increasing-throughput-fused-deposition-modeling-modulating-bed-temperature. Abgerufen am 2026-07-26.
- Prusa — Leitfaden zu Filamentmaterialien (Herstellerdokumentation). https://help.prusa3d.com/filament-material-guide. Abgerufen am 2026-07-26.
- Prusa — PETG-Materialseite (Herstellerdokumentation). https://help.prusa3d.com/article/petg_2059?product=mk4s. Abgerufen am 2026-07-26.
- Prusa — Probleme mit der ersten Schicht (Herstellerdokumentation). https://help.prusa3d.com/article/first-layer-issues_1804?product=mk3-5s. Abgerufen am 2026-07-26.
- Prusa — Skirt und Brim (Softwaredokumentation). https://help.prusa3d.com/article/skirt-and-brim_133969. Abgerufen am 2026-07-26.
- Prusa — Mesh-Bettnivellierung (Herstellerdokumentation). https://help.prusa3d.com/article/mesh-bed-leveling_112163. Abgerufen am 2026-07-26.
- Marlin — G29-Bettnivellierungsdokumentation (Firmwaredokumentation). https://marlinfw.org/docs/gcode/G029.html. Abgerufen am 2026-07-26.
- Prusa — Leitfaden für Gehäuse (Herstellerdokumentation). https://help.prusa3d.com/article/enclosure-guidepost_366332?product=enclosure. Abgerufen am 2026-07-26.
- Prusa — Polyamid-(Nylon)-Seite (Herstellerdokumentation). https://help.prusa3d.com/article/polyamide-nylon_167188?product=mk3s. Abgerufen am 2026-07-26.
- Bambu Lab — Seite zur strukturierten PEI-Platte (Herstellerdokumentation/Shop). https://us.store.bambulab.com/en/products/bambu-textured-pei-plate. Abgerufen am 2026-07-26.
- Bambu Lab — Bauplattenseite mit Hinweisen zu glattem PEI (Herstellerdokumentation/Shop). https://jp.store.bambulab.com/en/products/bambu-build-plate. Abgerufen am 2026-07-26.
- Stratasys — Seite Rechtliches & Bedingungen (Rechtliches des Herstellers). https://www.stratasys.com/en/stratasysdirect/about-us/legal-terms/. Abgerufen am 2026-07-26.
- Stratasys — Whitepaper-PDF „3D Printing with FDM“ (Whitepaper des Herstellers). https://www.stratasys.com/contentassets/ab0627bfea864302a7d732278e04ad12/wp_fdm_3dprintingwithfdm_0818a.pdf?v=4a0525. Abgerufen am 2026-07-26.
- Patent — US6722872B1 Hochtemperatur-Modellierapparat (Patent). https://patents.google.com/patent/US6722872B1/en. Abgerufen am 2026-07-26.
- Patent — U.S. Patent 5,939,008 „Rapid prototyping apparatus“ (Patent). https://patents.justia.com/patent/5939008. Abgerufen am 2026-07-26.
- UltiMaker — „Ultimaker Schooling – 3D printing“ (Lehrmaterial des Herstellers). https://ultimaker.com/learn/ultimaker-schooling-3d-printing/. Abgerufen am 2026-07-26.
- UltiMaker — PDF „Important 3D printing software features“ (Whitepaper des Herstellers). https://ultimaker.com/wp-content/uploads/2024/06/important-3d-printing-software-features.pdf. Abgerufen am 2026-07-26.
- MakerBot — PDF zum Replicator-Z18-Benutzerhandbuch (Herstellerhandbuch). https://um-support-files.ultimaker.com/manuals/user-manual/Replicator/Z18%20-%20User%20manual%20-%20EN.pdf. Abgerufen am 2026-07-26.
- Aalto University — Eintrag zur Abschlussarbeit „Bed adhesion in extrusion 3D printing process“ (Akademischer Abschlussarbeitseintrag). https://aaltodoc.aalto.fi/items/b6ae2fbc-b84d-47a4-beb7-0b4bc20a70c3. Abgerufen am 2026-07-26.
- Prusa — „Layer separation and splitting FDM“ (Herstellerdokumentation). https://help.prusa3d.com/article/layer-separation-and-splitting-fdm_1806. Abgerufen am 2026-07-26.