

Zusammenfassung
Recyceltes Filament für den 3D-Druck kann eine gute Wahl sein, aber nur dann, wenn Herkunft des Ausgangsmaterials, Trocknung, Extrusionskontrolle, Kontaminationskontrolle und Qualitätssicherung dokumentiert sind. In der Terminologie der Normen ist dies eine Frage des Ausgangsmaterials für die Materialextrusion, also MEX, und kein Versprechen, dass recycelter Anteil allein gut druckbar ist. [1] [2]
Die nützlichere Frage beim Kauf ist nicht „wie recycelt ist es?“, sondern „wie gut ist es spezifiziert?“ Einer Spule mit rückverfolgbaren Herkunftsinformationen, realistischer Druckanleitung und nach Methode gekennzeichneten Prüfdaten ist eher zu vertrauen als einer, die nur Nachhaltigkeit bewirbt. „Eco Filament“ ist eine Marketing-Sammelkategorie, keine technische Materialklasse, und der Prozentsatz an recyceltem Inhalt ist kein Ersatzmaß für Durchmesserstabilität, Festigkeit oder Bauteilzuverlässigkeit. Auch Aussagen zum Lebensende erfordern Vorsicht: Gängige Kunststoffe für Desktop-Filamente werden in kommunalen Recyclingprogrammen typischerweise nicht angenommen, und Kompostierbarkeitsnormen wie ASTM D6400 und ISO 17088 beziehen sich auf industrielle Kompostierungsbedingungen statt auf allgemeine Recycelbarkeit. [4] [6] [7] [9] [10] [23] [24]
Was recyceltes Filament bedeutet
Recyceltes Filament ist Filament, das aus einem Polymer hergestellt wird, das bereits ein vorheriges Verarbeitungsleben hatte und dann erneut zu einem neuen druckbaren Ausgangsmaterial extrudiert wurde. Dieses frühere Leben kann aus sauberem Produktionsausschuss, internem Druckabfall wie Fehlteilen oder einem breiteren zurückgewonnenen Kunststoffstrom bestehen. Für einen Druckerbetreiber ist die wichtige Unterscheidung nicht einfach recycelt versus Neuware, sondern ob das Material gut genug sortiert, getrocknet, gereinigt und vermessen wurde, um sich wie ein kontrollierter MEX-Eingang statt wie eine unbekannte Kunststoffmischung zu verhalten. Deshalb trennen die nützlichsten Produktseiten die Formulierung zum Recyclinganteil von Druckeinstellungen, Toleranz und technischen Daten. [2] [4] [5] [6] [9] [17] [19] [20]
Postindustrielles vs. Post-Consumer-recyceltes Filament
Postindustrielles Material stammt aus Produktionsabfällen wie Beschnitt, Purge-Material, nicht spezifikationsgerechten Läufen oder Extrusionsabfall. Post-Consumer-Material stammt aus zuvor genutzten Produkten und bringt in der Regel mehr Unsicherheit bei Farbe, Additiven, Verunreinigungen und vorheriger thermischer Historie mit sich. Interner Abfall wie Fehldrucke ist oft sauberer als gemischter externer Abfall, muss vor der Wiederverwendung aber dennoch sortiert, auf Verunreinigungen kontrolliert und getrocknet werden. [9] [17] [19] [20]
rPET, rPETG und recyceltes PETG sind nicht immer dieselbe Kennzeichnung
Quellenklasse, Polymerfamilie und Marketingbezeichnung sind unterschiedliche Dinge. Ein Produkt, das als recyceltes PET verkauft wird, kann aus einem zurückgewonnenen PET-Strom stammen, während ein Produkt, das als recyceltes PETG verkauft wird, aus PETG-Produktionsausschuss stammen kann, und eine Marke kann beides zu rPET oder rPETG verkürzen, auf eine Weise, die kommerziell praktisch statt chemisch streng ist. Aus Flaschen gewonnenes PET, recyceltes PETG und Branding im rPET-Stil sind daher nicht automatisch austauschbar, selbst wenn zwei Spulen beide 100% recycelten Inhalt beanspruchen. Diese Zahl sagt für sich genommen nichts über Additive, frühere Schmelzhistorie, Farbvariation oder Kontaminationsrisiko aus. [6] [7] [8] [9]
| Produktbeispiel | Markenformulierung | Angegebene Polymerfamilie oder Quellentyp | Warum das wichtig ist |
|---|---|---|---|
| Prusament PLA Recycled | „100% recyceltes Material aus Prusament PLA“ | Recyceltes PLA | Zeigt ein recyceltes PLA-Produkt mit ausdrücklicher Recycling-Formulierung und veröffentlichten Durchmesser-/Toleranzdaten. [4] [5] |
| Prusament PETG Recycled | „100% recyceltes Material aus Prusament PETG“ | Recyceltes PETG | Zeigt ein recyceltes PETG-Produkt mit veröffentlichter Druckanleitung und ±0.05 mm Fertigungstoleranz. [6] |
| Filamentive rPETg | „rPETg“ | Recyceltes Filament auf PETG-Basis | Nützliches Beispiel für ein Markenlabel in Verbindung mit einem nach Methode gekennzeichneten technischen Datenblatt. [7] |
| BigRep rPETG | „rPETG“ | Recyceltes Filament auf PETG-Basis | Nützlicher Vergleichspunkt dafür, wie ein anderer Hersteller mechanische und thermische Daten darstellt. [8] |
| FormFutura ReForm rPET | „ReForm rPET“ | Recyceltes postindustrielles PETG-Material, verkauft unter einer rPET-Kennzeichnung | Ein klares Beispiel dafür, warum Branding und exakte Polymer-/Quellenformulierung getrennt gelesen werden sollten. [9] |
Normen und Terminologie
MEX ist der übergeordnete Begriff in den Normen, während FDM und FFF die vertrauten Desktop-Begriffe sind. ISO/ASTM 52900 definiert Materialextrusion als ein additives Fertigungsverfahren, bei dem Material selektiv durch eine Düse oder Öffnung abgegeben wird, während ISO/ASTM 52903-1 Filament als eine Ausgangsmaterialform behandelt, die durch extreme Länge im Verhältnis zu einem einheitlichen Querschnitt charakterisiert ist. Diese Einordnung ist wichtig, weil recyceltes Filament in erster Linie eine Frage der Qualität des Ausgangsmaterials ist. [1] [2]
ASTM F3529-21 ist als Konstruktionsleitfaden für Polymerbauteile aus der Materialextrusion relevant, ist aber weder eine Qualifikationsnorm für recycelte Materialien noch ein Ersatz für ein Produktdatenblatt oder eine Validierung auf Bauteilebene. [3]
Warum Recycling das Polymerverhalten verändert
Recycling verändert das Polymerverhalten, weil das Material zwischen seinen Lebenszyklen nicht in einen Neuware-Zustand zurückgesetzt wird. Jeder thermische Durchlauf fügt Historie hinzu: Wärme und Sauerstoff können das Polymer altern lassen, Feuchtigkeit während des Erwärmens kann hydrolytischen Abbau auslösen, und Kettenbruch senkt das Molekulargewicht, verändert das Schmelzverhalten und reduziert oft die Duktilität. Verunreinigung ist ein separates Problem und nicht nur eine Unterkategorie des Abbaus. Staub, Etiketten, Klebstoff, gemischte Kunststoffe, Pigmente und Rückstände können Schwachstellen, sichtbare Defekte oder Düsenverstopfungen erzeugen, selbst wenn der Name des Basispolymers gleich bleibt. Auch die Unsicherheit bei Additiven ist wichtig, weil recyceltes Material Stabilisatoren, Farbstoffe, Füllstoffe oder Modifikatoren aus seinem früheren Leben enthalten kann, die in einer neuen Spulenbeschreibung nicht offengelegt werden. Auch die Kristallinität kann sich verschieben; einige Studien zu recyceltem PLA berichten über eine Kombination aus verringerter intrinsischer Viskosität und Änderungen der Kristallinität, was mit erklärt, warum die Steifigkeit ähnlich bleiben kann, während sich das Versagensverhalten dennoch verändert. [11] [13] [17]
Das Ergebnis ist nicht automatisch in jeder Hinsicht schlechter. In einer kontrollierten Studie zu recyceltem PLA übertrafen gedruckte Proben aus 100% recyceltem PLA einen kommerziellen PLA-Vergleich bei der Zugfestigkeit, verloren aber an Duktilität. Eine andere Studie zu PLA aus realem Abfall berichtete über steigende Zugfestigkeit, als der Recyclinganteil innerhalb des eigenen Mischfensters dieser Studie anstieg. Diese Ergebnisse bedeuten nicht, dass recyceltes PLA grundsätzlich fester ist als Neuware-PLA. Sie zeigen, dass Mischungsverhältnis, Abfallqualität, Extrusionshistorie und Druckaufbau einen Kennwert verbessern können, während ein anderer leidet. In manchen Systemen nutzen Forschende zudem Kompatibilisierung oder Kettenverlängerungschemie, um die Verarbeitbarkeit wiederherzustellen, doch das ist eine Prozessentscheidung und keine universelle Eigenschaft von recyceltem Filament im Regal. Feuchtigkeitskontrolle ist durchgehend wichtig, dennoch gilt kein einzelner Trocknungsplan für jedes recycelte PLA- oder recycelte PETG-Produkt. [11] [12] [13] [16]
Arbeitsablauf: Herstellung von recyceltem Filament
Die Herstellung von recyceltem Filament ist ein mehrstufiger Materialprozess und keine Abkürzung mit nur einer Maschine. Ein Extruder für recyceltes Filament übernimmt nur einen Teil der Kette; die schwierigeren Probleme sind meist die Aufbereitung des Ausgangsmaterials, Kontaminationskontrolle, Trocknung, Wickelstabilität und QC. Desktop-Systeme machen die Herstellung von recyceltem Filament zugänglich, aber nicht einfach. 3devo empfiehlt Eingabematerial mit nicht mehr als 4 mm Durchmesser, und der von Felfil Evo veröffentlichte Durchsatz von etwa 100–150 g/Stunde zeigt den bescheidenen Maßstab der meisten Desktop-Extrusionsaufbauten. [17] [19]
- Nach Polymer und Farbe sortieren.
- Klebstoff, Staub, Metall, Etiketten und gemischte Kunststoffe entfernen.
- Schreddern oder mahlen auf kontrollierte Partikelgröße.
- Ausgangsmaterial trocknen.
- Bei Bedarf recyceltes und neues Material mischen.
- Extrudieren, kühlen, abziehen, Durchmesser messen, aufspulen.
- Testdruck durchführen und Einstellungen dokumentieren.
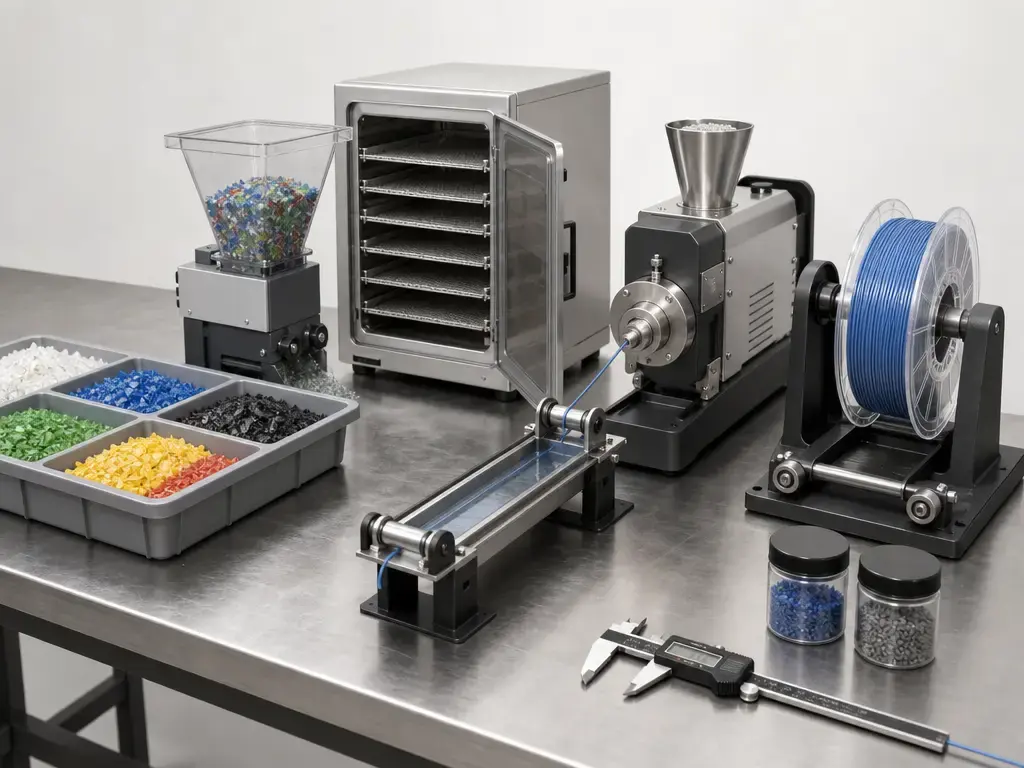
In der Praxis ist jeder Schritt ein Kontrollpunkt. Sortierung und Reinigung entscheiden darüber, ob die Schmelze chemisch konsistent genug zum Extrudieren ist. Die Partikelgröße beeinflusst den Fluss in den Extruder; die Empfehlung von 3devo, bei oder unter 4 mm zu bleiben, dient der Vermeidung von instabiler Zuführung und Verstopfung und nicht nur der Bequemlichkeit. Durchmesserkontrolle ist erst möglich, nachdem stabiler Fluss, Kühlung und Abzug eingerichtet sind. Das QC-Verfahren von 3devo für PLA besagt, dass bei auf 1.75 mm eingestellter Filamentdicke und stabilisiertem Abzug die Standard-PLA-Voreinstellungen etwa ±50 Mikrometer Toleranz erreichen sollten, ein nützlicher Richtwert dafür, wie „ordnungsgemäß funktionierend“ auf einer kleinen Maschine aussieht. Felfil Evo veröffentlicht Ausgabeoptionen von 1.75 mm und 2.85 mm sowie Varianten mit Maximaltemperaturen von 250 °C oder 300 °C, doch diese Hardwarespezifikationen sollten als Kapazitätsgrenzen gelesen werden und nicht als Beweis, dass sich jeder Ausschussstrom sauber verarbeiten lässt. [17] [18] [19]
Einmaliges Hobby-Recycling und wiederholbare Kleinserienproduktion sind unterschiedliche Tätigkeiten. Recycling im Hobbymaßstab bedeutet oft, Versuch und Irrtum, Farbvariation und inkonsistente Chargen zu akzeptieren. Bei einer Produktion mit Qualitätskontrolle kommen konsequente Trocknung, gleichmäßiges Aufwickeln, Chargenaufzeichnungen, Durchmesserprotokolle und Testdrucke hinzu, bevor eine Spule als verwendbarer Bestand gilt. Die Filastudio-Seite von Creality präsentiert zum Beispiel eine empfohlene 50/50-Mischung aus recyceltem Ausschuss und neuem PLA in einem Marketingkontext. Das ist ein nützlicher Hinweis darauf, dass Mischen oft eingesetzt wird, um Variabilität zu beherrschen, ist aber für sich genommen keine Validierung der endgültigen Bauteilleistung. [18] [19] [20]
Arten von recyceltem und Eco Filament für den FDM-Druck
Für Desktop-MEX im vertrauten FDM/FFF-Kontext erscheinen recycelte Angebote meist als recyceltes PLA, Produkte vom Typ recyceltes PETG, zurückgewonnene PET-Produkte unter Branding im rPET-Stil oder Mischungen aus recyceltem und neuem Inhalt. „Eco Filament“ ist weiter gefasst als all diese Kategorien. Es kann recycelten Inhalt, reduzierte Verpackung, Kartonspulen oder eine allgemeine Nachhaltigkeitspositionierung beschreiben, ist aber keine Polymerfamilie und sollte nicht als Ersatz für eine tatsächliche Materialidentifikation gelesen werden. [4] [6] [9] [10]
| Typ | Typische Quelle | Stärken | Worauf zu achten ist |
|---|---|---|---|
| Recyceltes PLA | Produktionsausschuss oder kontrollierter interner PLA-Abfall | Meist einfach zu drucken und gut geeignet für Modelle, Prototypen und Unterrichtsarbeit. [4] [5] | Die Wärmebeständigkeit bleibt begrenzt, und wiederholte Verarbeitung kann Sprödigkeit und Zwischenlagenverhalten verändern. [5] [11] |
| rPETG / recyceltes PETG | PETG-Produktionsausschuss oder Ausgangsmaterial vom Typ recyceltes PETG | Bessere Zähigkeit und Wärmebeständigkeit als typisches PLA in vielen Desktop-Anwendungsfällen. [6] [7] | Feuchtigkeitskontrolle und Druckabstimmung sind wichtig, und verschiedene Marken können unterschiedliche Prüfkörperformen berichten. [7] [8] |
| rPET / zurückgewonnene PET-Produkte | Zurückgewonnene PET-Ströme, verkauft unter Branding im rPET-Stil | Kann ein nützlicher Weg für recycelten Polyester sein, wenn der Anbieter das Ausgangsmaterial und das Druckfenster klar identifiziert. [9] | PET und PETG sind nicht automatisch dasselbe Material, nur weil das Branding ähnlich aussieht. [8] [9] |
| Gemischtes recyceltes Filament | Recyceltes Ausgangsmaterial, gemischt mit Neuware-Polymer | Mischen kann Prozessstabilität und Chargenkonsistenz verbessern. [12] [20] | Das Mischungsverhältnis beweist ohne Toleranz-, Methoden- und Chargendaten noch keine Druckqualität. [12] [20] |
Eigenschaften und Druckeinstellungen von rPETG-Filament
Vergleichen Sie Filament, Folie, Spritzgussprüfkörper, gedruckte Prüfkörper und FGF-Daten nicht so, als wären sie dasselbe. Kennzeichnen Sie jede Zahl nach Prüfkörperform und Quelle. Das Datenblatt von Filamentive für rPETg umfasst ASTM D1505, D792, D882, D256, ISO 178 und ASTM D648. Das TDS von Prusament PLA Recycled ist nützlich, weil es Filamentwerte von Werten gedruckter Prüfkörper trennt. Akademische Studien zu recyceltem Polyester können gedruckte Prüfkörper oder pelletgespeiste fused granular fabrication statt Standardfilament mit 1.75 mm verwenden. [5] [7] [14] [15]
Für rPETG-Filamenteigenschaften im Stil von Herstellerdatenblättern ist das Datenblatt von Filamentive für rPETg eines der klareren Beispiele: spezifisches Gewicht 1.23 g/cm³, Feuchtigkeitsaufnahme unter 0.2%, Zugfestigkeit bei Streckgrenze 52 MPa, Zugfestigkeit bei Bruch 59 MPa, Dehnung bei Streckgrenze 4%, Dehnung bei Bruch 400%, Biegefestigkeit 68 MPa, Biegemodul 2000 MPa, gekerbte Izod-Schlagzähigkeit 101 J/m bei 23 °C und HDT 70 °C. Die Produktseite von BigRep für rPETG nennt Dichte 1.23 g/cm³, Zugfestigkeit 54 MPa, Zugmodul 1800 MPa, Biegefestigkeit 68 MPa, Biegemodul 2000 MPa, gekerbte Schlagzähigkeit 10 kJ/m², HDT A 63 °C, HDT B 70 °C, Vicat 78 °C, Tg 85 °C, Düse 220–250 °C, Bett 70–90 °C und Trocknung bei 60 °C für 4–6 Stunden. Die Seite von FormFutura für ReForm rPET ist bei Benennung und Quelle deutlicher als viele vergleichbare Angebote: Dort steht, dass das Filament vollständig aus recyceltem postindustriellem PETG-Material hergestellt ist, empfohlen werden 230–255 °C an der Düse und 60–80 °C am Bett, die Dichte ist mit 1.27 g/cc angegeben, genannt werden etwa 327 m für eine 1 kg-Spule bei 1.75 mm, und es wird angemerkt, dass nur zwei bis drei homogene Compound-Läufe pro Jahr hergestellt werden. Prusament PETG Recycled veröffentlicht ein einfacheres, auf Desktop-Nutzer ausgerichtetes Set: Angabe von 100% recyceltem PETG, ±0.05 mm Fertigungstoleranz, 68 °C Temperaturbeständigkeit, 250 ± 10 °C Extrudertemperatur, 80 ± 10 °C Druckbetttemperatur und 50% Lüfterleistung. [6] [7] [8] [9]
HDT, ein Temperaturbeständigkeitswert auf einer Produktseite, Tg, Erweichungsverhalten und reale Einsatztemperatur hängen zusammen, sind aber nicht austauschbar. HDT ist ein Prüfergebnis unter definierter Last und Methode. Tg beschreibt einen thermischen Übergang. Die Einsatztemperatur hängt von Geometrie, Last, Kriechen, Orientierung und Druckqualität ab. Herstellerwerte sollten daher als produktspezifische Bezugspunkte gelesen werden und nicht als universelle Konstanten für rPETG als Kategorie. [6] [7] [8] [9]
Leistungskennwerte: Druckqualität, Maßgenauigkeit und Festigkeit
Bei recyceltem Filament beginnt Druckqualität mit der Konsistenz des Ausgangsmaterials, bevor das Material die Düse erreicht. Nenn-Durchmesser ist die beworbene Größe, zum Beispiel 1.75 mm. Toleranz ist die zulässige Abweichung von dieser Nenngröße, während Ovalität beschreibt, wie rund der Strang tatsächlich ist. Eine Spule kann den Zielwert des durchschnittlichen Durchmessers erreichen und dennoch schlecht fördern, wenn sie nicht wirklich rund ist. Prusament PLA Recycled nennt 1.75 ± 0.05 mm und ±0.05 mm Fertigungstoleranz, und Prusament PETG Recycled nennt ebenfalls ±0.05 mm Fertigungstoleranz, doch diese Zahlen allein garantieren keine zuverlässige Extrusion auf jeder Maschine. Feuchtigkeit ist eine separate Variable. Eine Materialeigenschaft wie Feuchtigkeitsaufnahme unter 0.2% bei Filamentive oder 0.3% Feuchtigkeitsaufnahme bei Prusament PLA Recycled unter den genannten Bedingungen ist nicht dasselbe wie eine universelle Trocknungsanweisung. Wenn eine Spule aus recyceltem Polyester Feuchtigkeit aufgenommen hat, können Nutzer Blasenbildung, Stringing, raue Oberflächen oder schwächere Zwischenlagenbindung sehen. Wenn das Ausgangsmaterial zusätzlich Verunreinigungen enthält, erweitern sich die Symptome um Ablagerungen an der Düse, sporadische Verstopfungen und Oberflächendefekte. Materialien vom PETG-Typ neigen außerdem stärker zu Stringing als PLA, selbst wenn sie trocken sind, daher sollte das Recycling-Label nicht für jedes Problem mit Ausfließen verantwortlich gemacht werden, ohne zuerst das Verhalten des Basispolymers zu prüfen. [4] [5] [6] [7] [8] [9]
Auch Festigkeitszahlen müssen mit derselben Sorgfalt gelesen werden. Die Zugfestigkeit des Filaments ist nicht dasselbe wie Zwischenlagenhaftung, und beides ist nicht dasselbe wie die endgültige Festigkeit eines gedruckten Bauteils. Im TDS von Prusament PLA Recycled beträgt die Zugstreckgrenze des Filaments 54 ± 1 MPa, die Zwischenlagenhaftung 21 ± 2 MPa, und die Zugstreckgrenze gedruckter Proben wird separat mit 49.0 ± 4.0 MPa für horizontale Proben und 55.0 ± 2.0 MPa für vertikale xz-Proben angegeben. Das sind unterschiedliche Messungen an unterschiedlichen Formen. Der Modul beschreibt die Steifigkeit, die Zugfestigkeit beschreibt das Spannungsniveau, das vor Versagen oder Fließen unter dieser Methode erreicht wird, und die Dehnung beschreibt, wie viel Streckung vor dem Versagen auftritt. Die Anisotropie gedruckter Bauteile bedeutet, dass die Orientierung wichtig ist, selbst wenn das Polymer identisch ist. Unabhängige Arbeiten zu recyceltem Polyester unterstreichen den Punkt: In einer rPET-Studie variierte die Zugfestigkeit von 31 MPa bis 43 MPa über verschiedene Kombinationen aus Infill und Schichthöhe, sodass das Druckrezept Teil der Eigenschaftsaussage wird. Der Prozentsatz an recyceltem Inhalt allein beweist daher keine Zuverlässigkeit. [5] [12] [15]
Warnung vor nicht kompatiblen Prüfmethoden. Zugdaten aus ASTM D882 für Folien, Zugdaten aus ASTM D638 oder ISO 527 sowie gedruckte Prüfkörper und Zwischenlagenhaftungsprüfungen sind nicht direkt vergleichbar, weil sie unterschiedliche Prüfkörpergeometrien, Belastungszustände und Vorbereitungswege verwenden. Eine Zahl, die aus einer Methode in einen anderen Kontext kopiert wird, kann maßgeblich aussehen und dennoch etwas anderes bedeuten. Deshalb sollten Herstellerdatenblätter und akademische Studien zu recyceltem Filament immer zusammen mit der Methode gelesen werden. [5] [7] [12] [15]
Kennwerte, nach denen Sie einen Lieferanten fragen sollten
- Nenn-Durchmesser
- Toleranz
- Ovalität, falls verfügbar
- Hinweise zu Feuchtigkeit/Lagerung
- Prozentsatz an recyceltem Inhalt
- Quellenklasse des Ausgangsmaterials
- Chargenrückverfolgbarkeit
- Offenlegung der Prüfmethode
- Offenlegung gedruckter Prüfkörper
Anwendungen: Wann recyceltes Filament gut passt
Recyceltes Filament eignet sich gut für Prototypen, visuelle Modelle, Designiterationen, Vorrichtungen, Halterungen, Gehäuse, Bildungslabore, Kunstobjekte und größere unkritische Prototypen, bei denen dokumentierte Konsistenz wichtiger ist als Zertifizierung. Recyceltes PLA ist in der Regel der einfachere Einstieg, wenn einfaches Drucken und Oberflächenqualität am wichtigsten sind, während Produkte vom Typ recyceltes PETG mehr Sinn ergeben, wenn das Bauteil höhere Zähigkeit oder etwas bessere Temperaturbeständigkeit benötigt. In beiden Fällen hängt der Erfolg meist von konservativer Konstruktion, trockener Lagerung und einem Anbieter ab, der realistische Druckhinweise veröffentlicht. Nichts davon macht das Bauteil am Lebensende automatisch „grün“, und es macht recyceltes Filament auch nicht zu einer pauschalen Empfehlung für zertifizierte strukturelle, lebensmittelkontaktgeeignete, medizinische oder Luft- und Raumfahrtanwendungen. [4] [6] [10] [12]
Einschränkungen und Ausfallarten
Die wichtigste Einschränkung ist Variabilität. Feuchtigkeit, Farbvariation zwischen Chargen, Duktilitätsverlust nach wiederholter Verarbeitung, Verunreinigung durch Mischmaterial und nicht eindeutig bekannte Additive können alle verändern, wie das Filament schmilzt und wie das Bauteil versagt. Auf der Druckerseite kann sich das als Stringing, raue Oberflächen, inkonsistenter Extrusionsdruck, schlechtes Bridging, schwache Schichtbindung oder plötzliche Verstopfungen zeigen, wenn Verunreinigungen die Düse erreichen. Ein Nachhaltigkeitsversprechen beseitigt diese Ausfallarten nicht. Vage Eco-Behauptungen können ihre Diagnose erschweren, weil das Produkt eher über sein Image als über Kontrolle des Ausgangsmaterials verkauft wird. [10] [11] [12] [17]
Ohne Qualifizierung nicht verwenden für:
- sicherheitskritische tragende Bauteile
- regulierte Anwendungen mit Lebensmittelkontakt
- medizinische Anwendungen
- Luft- und Raumfahrtanwendungen. [2] [11] [12]
Die Sprache zum Lebensende ist ein weiterer häufiger Schwachpunkt. Recycelt bedeutet nicht überall recycelbar, und es bedeutet nicht kompostierbar. Die Hinweise von HP sind eindeutig: Gängige 3D-Druckfilamente wie ABS, PLA, PETG, Nylon und Polycarbonat werden von kommunalen Programmen typischerweise nicht recycelt; viele fallen in Type 7 oder „Other“, daher muss die lokale Annahme geprüft statt angenommen werden. Kompostierbarkeitsnormen lösen dieses Problem nicht. ASTM D6400 und ISO 17088 sind Rahmenwerke für industrielle Kompostierbarkeit, keine allgemeinen Recyclingnormen und kein Nachweis für Heimkompostierbarkeit. Heim- oder haushaltsnahes Recycling ist daher üblicherweise nicht der vorausgesetzte Weg am Lebensende, es sei denn, die örtliche Einrichtung nimmt den Kunststoff und die gedruckte Form ausdrücklich an. [10] [23] [24]
Aktuelle Forschung und Marktkontext
Das Bild aus der Forschung ist auf nützliche Weise gemischt. Wiederholte Wiederverarbeitung von PLA kann die Leistung messbar reduzieren: Eine PLA-Vergleichsstudie berichtete in ihrem anfänglichen PLA-C-Zustand über eine Folienzugfestigkeit von 46.3 ± 5.9 MPa und über eine gesamte Reduktion von etwa 26% bis zum fünften Wiederverarbeitungszyklus, während der Elastizitätsmodul für diese Folienreihe ungefähr im gleichen Bereich blieb. Gleichzeitig können kontrollierte Studien zu recyceltem PLA unter ihren eigenen Prüfungsfenstern konkurrenzfähige oder sogar bessere Zugergebnisse zeigen. Aly und Mitautoren berichteten 20.31 MPa UTS für gedruckte Proben aus 100% recyceltem PLA gegenüber 13.69 MPa für einen kommerziellen PLA-Vergleich und meldeten zugleich eine deutliche Einbuße bei der Duktilität. Eine Studie zu Mischungen aus realem PLA-Abfall berichtete ebenso über einen Anstieg der Zugfestigkeit von 44.20 ± 2.18 MPa für primäres PLA auf 52.61 ± 2.28 MPa für die Mischung mit dem höchsten getesteten Anteil an sekundärem PLA. Die richtige Synthese lautet nicht, dass Recycling PLA verbessert oder ruiniert, sondern dass die Leistung von recyceltem PLA stark prozess- und formulierungsabhängig ist. [11] [12] [13]
Arbeiten zu recyceltem Polyester zeigen dieselbe Abhängigkeit vom Setup. In einer Studie zu rPET-Filament änderte sich die Zugfestigkeit gedruckter Proben deutlich mit Infill und Schichthöhe und erreichte bei einer getesteten Einstellung 43 MPa und bei einer anderen 31 MPa. FGF-Nachweise sollten von Standard-Filamentaussagen getrennt gehalten werden: In einer Studie zur fused granular fabrication erreichte rPET 26.4 MPa bei 1.1 mm Schichtdicke, 70% Infill und 3 Konturen, während rPETG 44.8 MPa bei 1.2 mm Schichtdicke, 100% Infill und 2 Konturen erreichte, doch dabei handelt es sich um einen pelletgespeisten Prozess und nicht um einen direkten Stellvertreter für die Leistung einer 1.75 mm-Spule. Kommerzielle Linien für recyceltes Filament und Desktop-Extrusionssysteme existieren eindeutig, doch Materialseiten von Anbietern und Hinweise aus dem Crowdfunding sind für sich genommen noch keine Validierung. Der veröffentlichte Durchsatz von 100–150 g/Stunde bei Felfil und die 50/50-Empfehlung von Creality für Ausschuss plus Neuware-PLA sind nützlicher Workflow-Kontext, aber kein Beweis dafür, dass sich eine selbst hergestellte oder markengebundene recycelte Spule ohne QC vorhersehbar verhält. [14] [15] [16] [19] [20]
So entscheiden Sie, ob recyceltes Filament für den 3D-Druck zu Ihrem Anwendungsfall passt
Um zu entscheiden, ob recyceltes Filament für den 3D-Druck zu Ihrer Aufgabe passt, prüfen Sie die Grundlagen der Reihe nach. Erstens: Quellentransparenz — sagt der Anbieter, welche Art von recyceltem Strom verwendet wird? Zweitens: Transparenz des Datenblatts — sind Eigenschaften an benannte Methoden und Prüfkörperformen gebunden? Drittens: Toleranz und QC — wird der Nenn-Durchmesser durch eine angegebene Toleranz gestützt, und sagt der Hersteller etwas über Prozesskontrolle? Viertens: Hinweise zu Trocknung und Lagerung — liefert der Verkäufer realistische Handhabungsinformationen für genau dieses Material? Fünftens: Führen Sie eigene Testdrucke auf Ihrer eigenen Maschine durch, denn die MEX-Leistung ist sowohl ausgangsmaterialspezifisch als auch druckerspezifisch. Sechstens: Bewerten Sie das Bauteilrisiko ehrlich; eine Halterung für den Unterricht und ein sicherheitskritischer Mechanismus verdienen nicht dieselbe Vertrauensschwelle. Siebtens: Achten Sie auf Chargenrückverfolgbarkeit, wenn das Bauteil später erneut gedruckt werden soll. Achtens: Denken Sie beim Plan für das Lebensende an die lokale Realität statt an generische Eco-Sprache. Das beste recycelte Filament ist meist das mit der besten Dokumentation und der besten Eignung für das Bauteil, nicht das mit der größten Zahl für den Recyclinganteil. [1] [2] [4] [6] [7] [10] [17] [18]
FAQ
Einige häufige Fragen tauchen auf, wenn recyceltes Filament von einer Nachhaltigkeitsidee zu einer realen Druckentscheidung wird. Die kurzen Antworten unten halten den Fokus auf Kontrolle des Ausgangsmaterials, Prüfmethoden und Anwendungsrisiko. [1] [2]
Was ist recyceltes Filament für den 3D-Druck?
Es ist Filament, das aus einem Polymer hergestellt wird, das bereits ein früheres Verarbeitungsleben hatte und dann erneut zu einem neuen MEX-Ausgangsmaterial extrudiert wurde. Wenn Sie nach dem besten recycelten Filament suchen, beginnen Sie mit Quellentransparenz, Toleranzdaten und nach Methode gekennzeichneten Eigenschaften statt nur mit dem Prozentsatz an recyceltem Inhalt. [1] [2] [4] [6]
Ist recyceltes Filament gut für funktionale Bauteile?
Ja, für viele unkritische funktionale Bauteile wie Halterungen, Vorrichtungen, Gehäuse und Prototypen, vorausgesetzt, der Anbieter dokumentiert das Ausgangsmaterial und Sie validieren den Druck auf Ihrer eigenen Maschine. Für sicherheitskritische Anwendungen sollte es ohne anwendungsspezifische Prüfung nicht als vorqualifiziert behandelt werden. [6] [12]
Welche Eigenschaften hat rPETG-Filament?
Es gibt keinen einzigen universellen Eigenschaftssatz für rPETG. Herstellerbeispiele umfassen Werte um 1.23 g/cm³ Dichte, Zugfestigkeit im unteren 50-MPa-Bereich, Biegemodul um 2000 MPa und HDT-Werte um 70 °C, doch diese Zahlen hängen von der genauen Marke, Prüfmethode und Prüfkörperform ab. [7] [8] [9]
Ist recyceltes PLA-Filament schwächer als normales PLA?
Nicht automatisch. Wiederholte Wiederverarbeitung kann Festigkeit und Duktilität reduzieren, aber einige kontrollierte Studien fanden recyceltes PLA oder Mischungen aus recyceltem und neuem Material, die unter spezifischen Druckbedingungen die Zugfestigkeit eines Vergleichs-PLA erreichten oder übertrafen. Die sicherere Schlussfolgerung ist, dass recyceltes PLA variabel ist, nicht automatisch schwächer. [11] [12] [13]
Wie stellt man recyceltes Filament her?
Die praktische Reihenfolge ist sortieren, reinigen, zerkleinern, trocknen, optional mit Neuware mischen, extrudieren, kühlen, abziehen, Durchmesser messen, aufspulen und dann testdrucken. Desktop-Systeme machen das möglich, aber Durchsatz, Kontaminationskontrolle und QC dominieren weiterhin das Ergebnis. [17] [18] [19] [20]
Welche Prüfmethoden machen Festigkeitsdaten von recyceltem Filament nicht vergleichbar?
Folien-Zugmethoden wie ASTM D882, Zugmethoden für Form- oder Druckproben wie ASTM D638 oder ISO 527 sowie Zwischenlagenhaftungsprüfungen messen alle unterschiedliche Prüfkörperformen und Spannungszustände. Wenn Methode oder Prüfkörperform unterschiedlich sind, sollte die Zahl nicht als direkt austauschbar behandelt werden. [5] [7] [15]
Ist Eco Filament für den FDM-Druck dasselbe wie kompostierbares Filament?
Nein. „Eco Filament“ ist ein loser Marketingbegriff, während Kompostierbarkeit an bestimmte Normen und Bedingungen gebunden ist. ASTM D6400 und ISO 17088 befassen sich mit Kriterien der industriellen Kompostierbarkeit, und gängige Filamentkunststoffe werden nicht typischerweise von kommunalen Recyclingprogrammen angenommen, nur weil sie als nachhaltig vermarktet werden. [10] [23] [24]
Ähnliches auf 3D Mag
Quellen
- ISO/ASTM 52900:2021 Beispiel-PDF
- ISO/ASTM 52903-1:2020 Beispiel-PDF
- ASTM F3529-21
- Produktseite Prusament PLA Recycled
- TDS Prusament PLA Recycled
- Produktseite Prusament PETG Recycled
- TDS Filamentive rPETg
- BigRep rPETG-Seite
- Seite FormFutura ReForm rPET
- HP: Erklärung zum Recycling von 3D-Druckkunststoffen
- MDPI Polymers 2023: wiederholte Extrusion von PLA
- Aly et al. 2024 Mischungen aus recyceltem PLA
- PLA-Filamente aus realem Abfall recycelt
- Nguyen et al. 2024 Polymer Testing
- O’Driscoll et al. 2024 Heliyon
- Galațanu et al. 2024 Procedia Structural Integrity
- Hinweise von 3devo zur Materialzufuhr
- Hinweise von 3devo zur Qualitätskontrolle der Filamentherstellungsmaschine
- Seite zum Felfil Evo Filamentextruder
- Crowdfunding-Seite zu Creality Filastudio
- All3DP-Leitfaden zu Filamenttypen
- All3DP-Erklärung zu recyceltem Kunststoff
- ASTM D6400
- ISO 17088:2021




