
Wenn Sie Teile anhand tolerierter Merkmale annehmen oder ablehnen müssen, lautet die entscheidende Frage nicht, welche Maschine besser ist. Entscheidend ist, ob die Messung zeigen kann, dass jedes Merkmal innerhalb der Toleranz liegt, mit einer angegebenen Unsicherheit. Bei einem Koordinatenmessgerät (CMM) besteht eine zentrale Wahl zwischen der Erfassung einzelner Berührungsauslösepunkte und dem Führen eines taktilen Scanning-Tasters entlang der Oberfläche. Die richtige Wahl hängt von mehreren Faktoren ab: davon, ob Größe und Position oder die Form das Merkmal dominieren, wie das Teil abgetastet, gespannt und bei Temperatur gehalten wird und ob das Ergebnis rückführbar und für die Entscheidung geeignet ist. Dieser Leitfaden ordnet CMMs nicht gegenüber optischen 3D-Scannern ein, da die hier verwendeten Quellen eine solche Einordnung nicht stützen.
Die Prüfaufgabe steht an erster Stelle
Beginnen Sie mit dem Merkmal, seiner Toleranz und seiner Funktion. Entscheiden Sie dann, welche Messnachweise eine Annahmeentscheidung stützen würden. Ein Bericht aus dem Jahr 1993 von NIST beschreibt die historische Regel des Lehrenherstellers als ein Verhältnis von Teiletoleranz zu Messunsicherheit, das damals häufig als 4:1 angewendet wurde. Derselbe Bericht hinterfragt, ob ein solches Verhältnis die Entscheidung allein festlegt, wie unten erläutert.
Taktile CMM-Antastung: einzelne Punkte und kontinuierliches Scannen
In diesem Artikel bedeutet „Scannen“ taktile Scanning-Taster auf einer CMM. Gemeint sind nicht optische oder Strukturlicht-3D-Scanner.
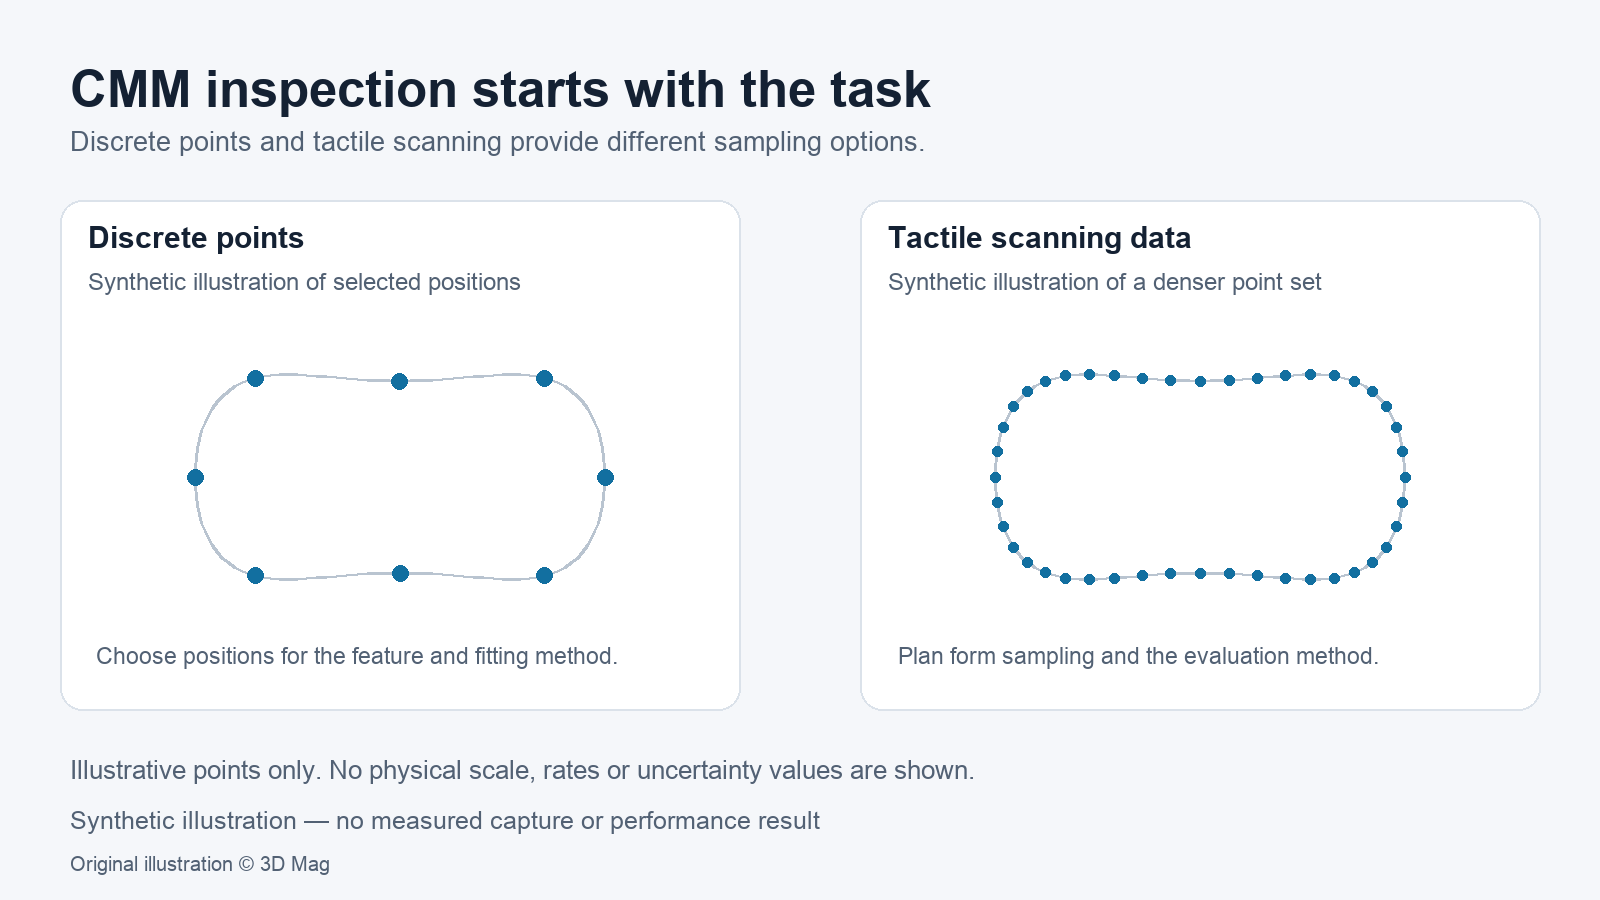
Der Tasterhersteller Renishaw beschreibt Berührungsauslösetaster als Systeme, die einzelne Punkte auf der Oberfläche erfassen, während Scanning-Systeme große Mengen an Oberflächendaten aufnehmen. Renishaw erklärt außerdem, dass Scanning-Taster einzelne Punkte ähnlich wie Berührungsauslösetaster erfassen können.
Laut Renishaw können Scanning-Taster mehrere hundert Oberflächenpunkte pro Sekunde erfassen und ermöglichen damit die Messung der Form sowie von Größe und Position. Dies ist eine allgemeine Herstellerbeschreibung, keine Spezifikation für einen bestimmten Taster, eine bestimmte Maschine oder Scanning-Geschwindigkeit.
Das Funktionsprinzip hat eine eigene Einschränkung. Beim Kontakt-Scannen wird der Taster entlang der Oberfläche bewegt. Renishaw weist darauf hin, dass die Tasterauslenkung während der gesamten Messung innerhalb des Messbereichs des Tasters gehalten werden muss.
Wenn Formdaten wichtig sind
Renishaw bezeichnet Scannen als ideal, wenn die Form eines Merkmals ein wesentlicher Bestandteil des gesamten Fehlerbudgets ist. Dies ist eine Herstellerempfehlung und keine unabhängige Anleitung, verweist aber auf eine reale Planungsfrage: Gehört die Form des Merkmals zu dem, was Sie annehmen?
Bei dem von NIST behandelten nominell kreisförmigen Merkmal kann die Ausgleichsmethode die Antwort verändern, selbst wenn viele Punkte erfasst werden. Der Bericht von 1993 von NIST stellt fest, dass bei einem nominell kreisförmigen Merkmal unterschiedliche Methoden zur Durchmesseranpassung je nach Formabweichung des Teils deutlich unterschiedliche Ergebnisse liefern können, selbst bei einer perfekten CMM. Wählen Sie die Methode, die der Funktion des Teils entspricht.
Abtaststrategie und Merkmalszugang
1993 berichtete NIST, dass die meisten CMM-Messungen relativ wenige Punkte nutzten, typischerweise weniger als zehn pro Teilemerkmal. Diese Beobachtung ist nicht aktuell und sollte nicht als Beschreibung der heutigen Praxis gelesen werden.
Der zugrunde liegende Punkt gilt weiterhin für die Planung. In einem Gedankenexperiment mit perfekter CMM, Umgebung und perfektem Algorithmus zeigt der NIST-Bericht, dass eine erneute Messung eines Teils mit Formabweichung unter Verwendung einer anderen Abtaststrategie zu einem anderen berechneten Ergebnis führt.
Das Erreichen eines Merkmals kann eigene Unsicherheit hinzufügen. Wenn eine einzelne Messung mehrere Taststifte oder Tasterpositionen verwendet, erklärt NIST, dass die daraus resultierenden Fehler bei der Bewertung der CMM-Messunsicherheit beurteilt und berücksichtigt werden müssen.
Spannvorrichtungen und Temperatur
Die Tabelle der Fehlerquellen im Bericht von 1993 von NIST führt Verformung durch Einspannen und Verrutschen unter Antastkraft als Ursachen der Unsicherheit bei der Teilespannung auf. Die Spannvorrichtung gehört daher in den Messplan, nicht nur in die Einrichtung.
Zur Temperatur stellte derselbe Bericht von 1993 von NIST fest, dass die meisten CMMs für den Betrieb innerhalb eines engen Bereichs thermischer Bedingungen spezifiziert waren, aber häufig weit außerhalb dieser Grenzen eingesetzt wurden. Vergleichen Sie die dokumentierten Bedingungen Ihrer eigenen Maschine mit der Umgebung, in der sie tatsächlich eingesetzt wird.
Rückführbarkeit, Unsicherheit und Annahme
Das internationale Vokabular der Metrologie (VIM, Eintrag 2.41) definiert die metrologische Rückführbarkeit als eine Eigenschaft eines Messergebnisses, durch die das Ergebnis über eine dokumentierte ununterbrochene Kette von Kalibrierungen, die jeweils zur Messunsicherheit beitragen, auf eine Referenz bezogen werden kann.
Rückführbarkeit entscheidet die Frage nicht allein. Eine Anmerkung zum selben VIM-Eintrag besagt, dass Rückführbarkeit nicht sicherstellt, dass die Messunsicherheit für einen bestimmten Zweck ausreichend ist.
Lehrenverhältnisse haben ähnliche Grenzen. Der Bericht von 1993 von NIST stellt fest, dass die Erfüllung eines Prüfmittelverhältnisses wie 4:1 gewöhnlich nicht das Vertrauen in die Messung bestimmt. Er weist außerdem darauf hin, dass ein bei einer Messung angenommenes Teil bei einer erneuten Messung abgelehnt werden kann, wenn ein Messergebnis nahe an den Toleranzgrenzen liegt. Legen Sie eine ausdrückliche Entscheidungsregel für Ergebnisse nahe den Grenzen fest und behandeln Sie kein Verhältnis als allgemeingültige Annahmeregel.
| Planungsfaktor | Zu entscheiden | Dokumentierte Grundlage |
|---|---|---|
| Datentyp | Einzelne Punkte oder taktiles Scannen, wenn die Form ein wesentlicher Teil des Fehlerbudgets ist (Sicht von Renishaw) | Renishaw: Herstellerbeschreibung |
| Ausgleichsmethode | Eine Methode zur Durchmesseranpassung, die der Funktion des Teils entspricht | NIST, 1993 |
| Abtastung und Zugang | Anzahl und Position der Punkte sowie die durch mehrere Taststifte oder Tasterpositionen hinzugefügte Unsicherheit | NIST, 1993 |
| Spannvorrichtung und Temperatur | Verformung durch Einspannen, Verrutschen und die thermischen Betriebsbedingungen | NIST, 1993 |
| Annahme | Ein rückführbares Ergebnis, dessen Unsicherheit für die Entscheidung ausreichend ist | VIM 2.41 |
Kombinierte Arbeitsabläufe: eine vorgeschlagene Planungsmethode
Die folgenden Schritte sind redaktionelle Hinweise. Sie sind kein durchgeführter Test und berichten keine gemessenen Ergebnisse.
- Führen Sie jedes tolerierte Merkmal, seine Toleranz und seine funktionale Bedeutung auf.
- Entscheiden Sie für jedes Merkmal, ob Größe und Position oder die Form dominieren.
- Wählen Sie eine Ausgleichsmethode, die zur Funktion des Teils passt.
- Definieren Sie den Abtastplan und bestätigen Sie, dass die Taststifte oder Tasterausrichtungen jedes Merkmal erreichen können.
- Planen Sie Teilespannung und Temperaturregelung.
- Erstellen Sie eine aufgabenspezifische Unsicherheitsaussage, die durch eine dokumentierte Rückführbarkeitskette gestützt wird.
- Legen Sie die Entscheidungsregel für Ergebnisse nahe den Toleranzgrenzen fest.
- Wenn Sie für einige Merkmale eine zweite Methode erwägen, validieren Sie diese an denselben Merkmalen mit ihrer eigenen dokumentierten Unsicherheit, bevor Sie sie zur Annahme verwenden.
Fragen von Lesern
Ist ein 3D-Scanner genauer als eine CMM? Die hier verwendeten Quellen beantworten diese Frage nicht. Jede Antwort hängt von der konkreten Aufgabe, dem Merkmal und der dokumentierten Unsicherheit jeder Methode ab. Hier wird keine Einordnung vorgenommen.
Bedeutet eine rückführbare Kalibrierung, dass meine Messung gut genug ist? Nein. Eine Anmerkung in VIM 2.41 besagt, dass Rückführbarkeit nicht sicherstellt, dass die Messunsicherheit für einen bestimmten Zweck ausreichend ist.
Was diese Nachweise nicht entscheiden
Die hier verwendeten Quellen behandeln weder die Funktionsweise optischer Scanner noch deren Unsicherheit oder Rückführbarkeit. Sie enthalten keine aktuellen Annahmeprüfungsnormen und stützen keinen Zertifizierungsanspruch. Die Beobachtungen von NIST stammen aus 1993, und die heutige Praxis kann abweichen.
Quellen
Dieser Leitfaden basiert auf zitierten veröffentlichten Quellen; 3D Mag führte keine Praxistests durch. Sponsoring des Herausgebers.