

Zusammenfassung (direkte Antwort)
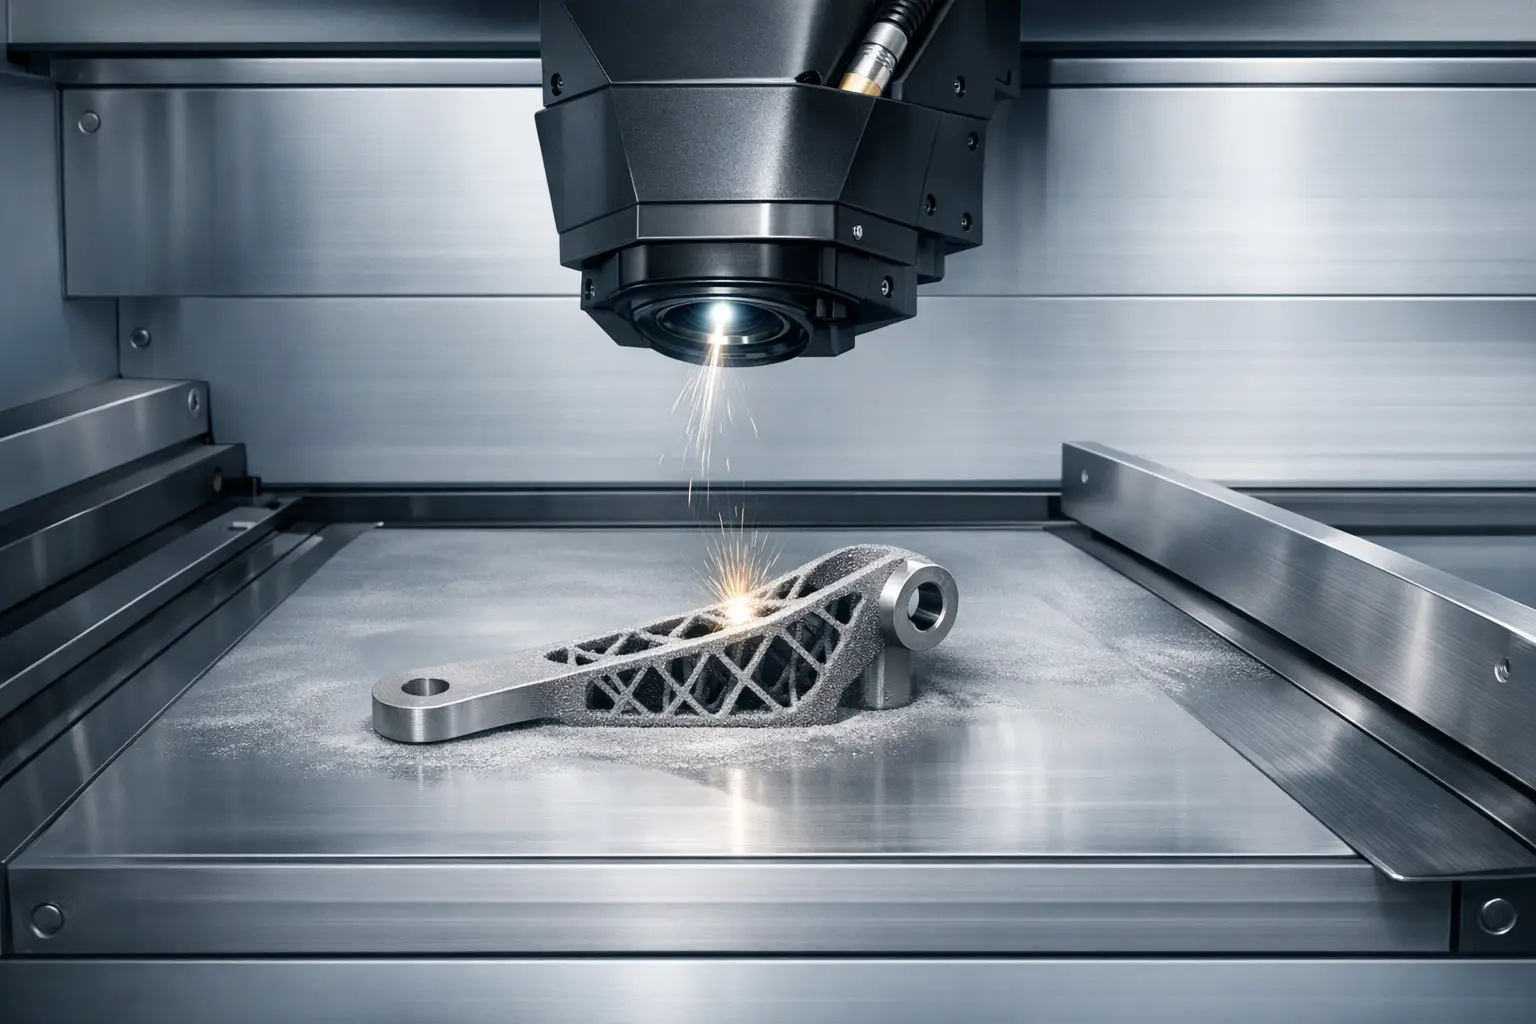
In der normbasierten Terminologie ist additive Fertigung (AM) das „Verfahren zum Verbinden von Materialien, um Bauteile aus 3D-Modelldaten herzustellen, gewöhnlich Schicht für Schicht…“, und ein AM-System umfasst die „Maschine und Zusatzgeräte, die für die additive Fertigung verwendet werden.“ [1] In der Praxis ist ein industrieller 3D-Drucker daher ein auf die Fabrik ausgerichtetes AM-System mit Schwerpunkt auf kontrollierten Materialien, Wiederholbarkeit, Durchsatz, Überwachung und geeigneten Standortvoraussetzungen über die sieben Prozesskategorien hinweg: Binder-Jetting, Materialauftrag mit gerichteter Energieeinbringung, Materialextrusion, Material-Jetting, Pulverbettfusion, Schichtlaminierung und Bad-Photopolymerisation. [2]
Definition und Umfang — „industriell“ vs. „professionell“ vs. „für Privatanwender“
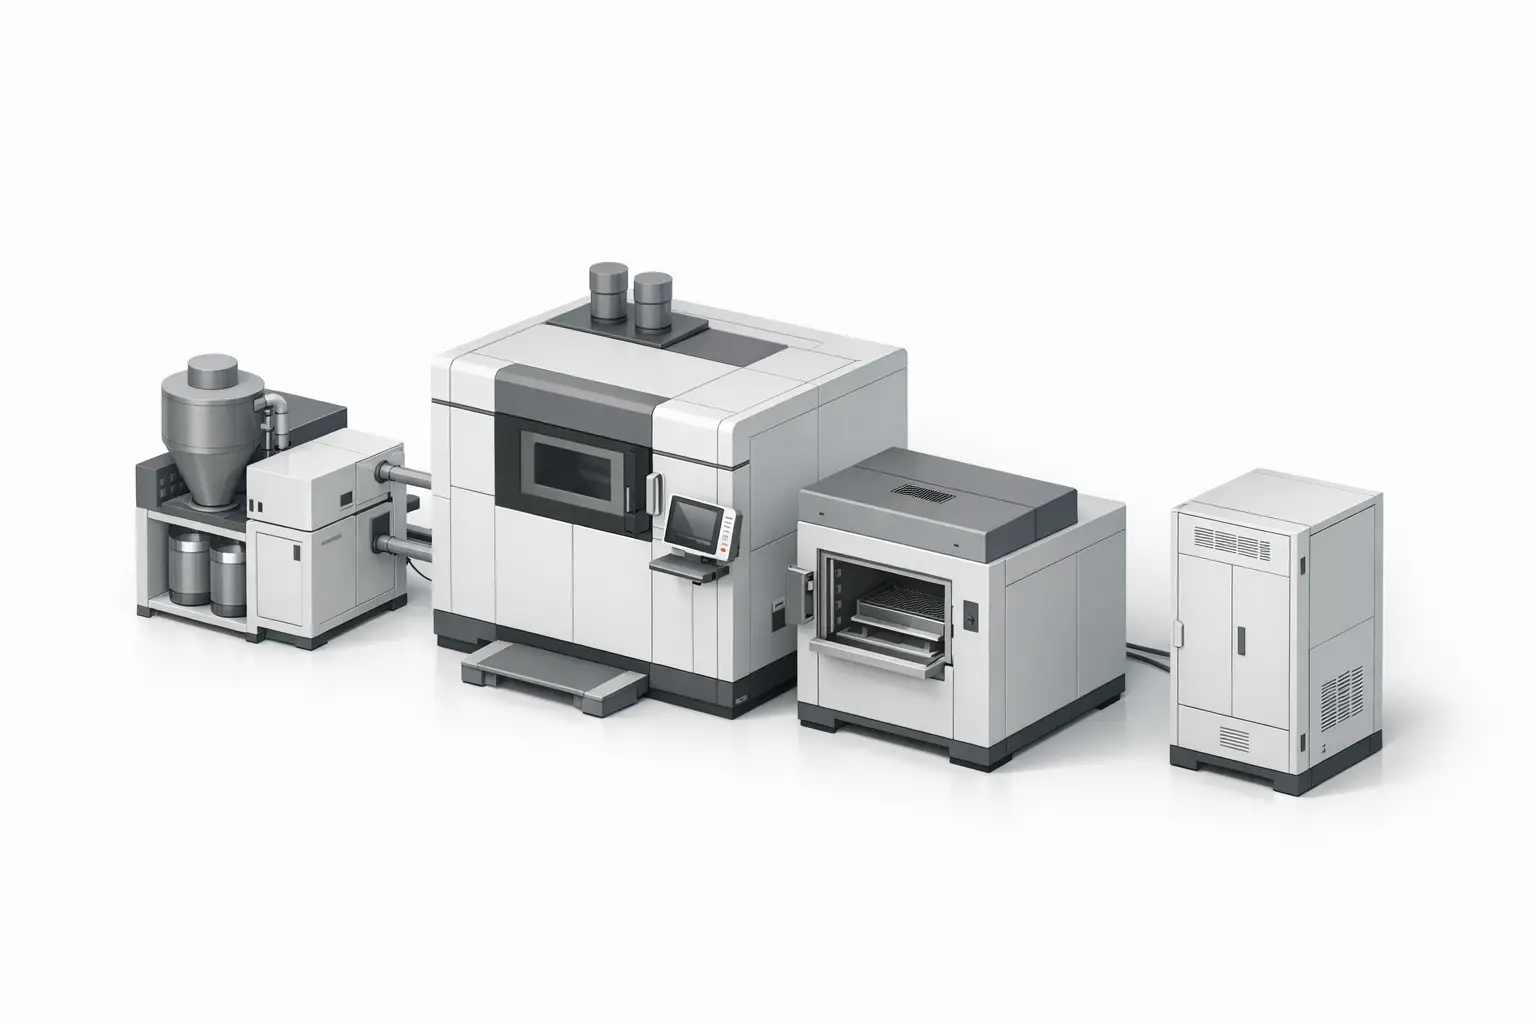
„Industrieller 3D-Drucker“ wird üblicherweise verwendet, um ein additives Fertigungssystem zu beschreiben und nicht nur einen eigenständigen Drucker, weil Produktionseinsätze von Zusatzgeräten (z. B. Pulverhandhabung, Trocknung, prozessbegleitende Überwachung und Nachbearbeitung) sowie von definierten Betriebsgrenzen abhängen. [1] Dieser Umfang entspricht auch der Praxis in der Fabrikdokumentation, bei der Herstellerspezifikationen neben der geometrischen Leistung häufig Grenzwerte für Umgebungsbedingungen, Versorgungsmedien und Fähigkeiten für vernetzte Workflows enthalten.
Bei industriellen Installationen können Standortanforderungen ausschlaggebend sein. So dokumentiert Stratasys beispielsweise Stromanforderungen von 230 VAC (dreiphasig) 50/60 Hz bei 40 A und Druckluft von 90–120 psi mit einem Mindestdurchfluss von 20 CFM für die AM-Maschine F900 sowie die für die Installation relevante Systemgröße (2,772 × 1,683 × 2,027 mm) und das Gewicht (2,869 kg). [9] Solche Anforderungen sind in den Kategorien „professionell“ oder „für Privatanwender“ tendenziell weniger prominent, die häufig in erster Linie über Bauraum, Schichtdicke und Benutzerfunktionen beschrieben werden.
Historischer Hintergrund (wichtige Erfindungen und Meilensteine der Industrialisierung)
Mehrere industrielle 3D-Drucktechnologien gehen auf unterschiedliche Erfindungslinien zurück, die in Patentunterlagen und institutionellen Chroniken dokumentiert sind. Stereolithografie (SLA) wird mit dem US-Patent 4,575,330 (Patentdatum: 11. März 1986), Erfinder Charles W. Hull, in Verbindung gebracht, das die Bad-Photopolymerisation als einen frühen, produktionsfähigen AM-Ansatz etablierte. [5] Die Entwicklung der Polymer-Pulverbettfusion wird durch das US-Patent 4,863,538 (eingereicht am 17. Oktober 1986; Patentdatum: 5. September 1989), Erfinder Carl R. Deckard, repräsentiert. Diese Entwicklungslinie wurde später auf industrielle Lasersinterplattformen ausgeweitet. [7] Binder-Jetting wird durch das US-Patent 5,204,055 (eingereicht am 8. Dezember 1989; Patentdatum: 20. April 1993) repräsentiert, zu dessen Erfindern Emanuel M. Sachs gehört. MIT News beschreibt die Methode als selektiven, schichtweisen Auftrag eines Bindemittels mit einem Tintenstrahlverfahren in ein Pulverbett und verweist auf Sachs’ Rolle in der Erfindungsgeschichte. [8][10] Die Industrialisierung der Materialextrusion ist mit dem US-Patent 5,121,329 (Patentdatum: 9. Juni 1992), Erfinder S. Scott Crump, Rechteinhaber Stratasys, Inc., eingereicht am 30. Oktober 1989, verknüpft. Es bildet eine Grundlage für fabriktaugliches Fused Deposition Modeling und verwandte Umsetzungen. [6] Für den Materialauftrag mit gerichteter Energieeinbringung (DED) beschreibt Sandia National Laboratories die LENS-Technologie als „bei Sandia im Jahr 1995 initiiert“. Dies verweist auf einen Einsatz für Reparaturen und endkonturnahe Metallaufträge, der sich betrieblich von Pulverbett-Systemen unterscheidet. [11]
Technologie-Taxonomie (in industriellen Druckern verwendete Prozesskategorien)
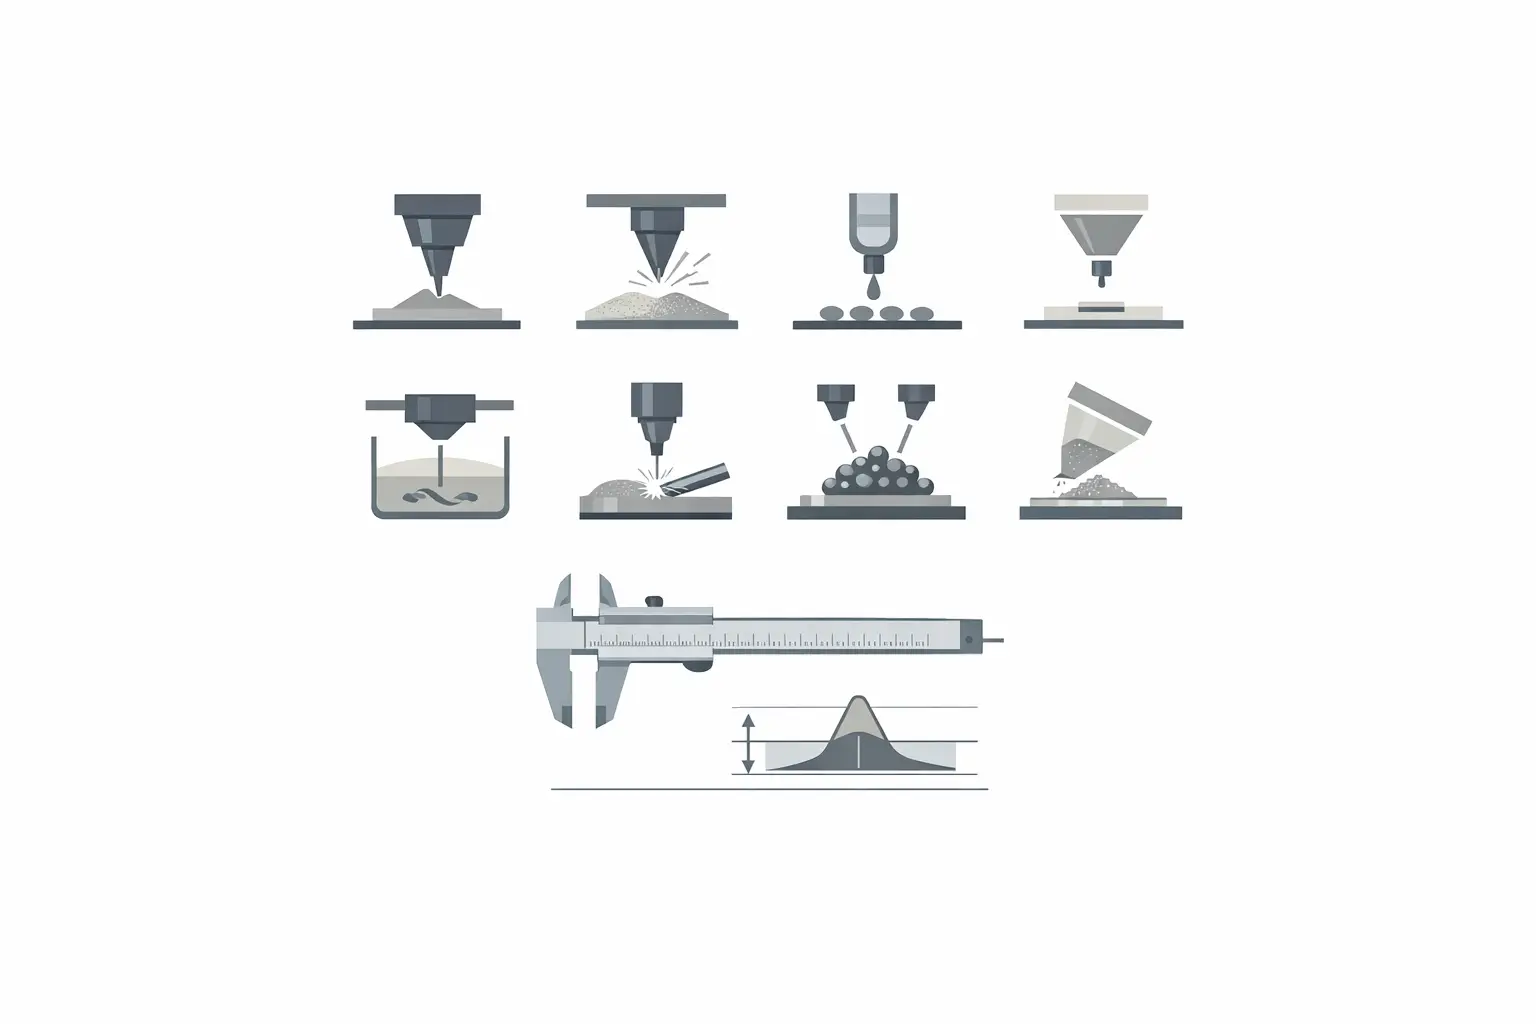
Eine gängige herstellerübergreifende Methode zur Klassifizierung der industriellen additiven Fertigung erfolgt nach Prozesskategorie statt nach Produktbranding. HP präsentiert eine Taxonomie mit sieben Kategorien: Binder-Jetting, Materialauftrag mit gerichteter Energieeinbringung, Materialextrusion, Material-Jetting, Pulverbettfusion, Schichtlaminierung und Bad-Photopolymerisation. [2] In der industriellen Dokumentation werden Markennamen (z. B. Bezeichnungen der „DMLS-Familie“ innerhalb der metallischen Pulverbettfusion) zur Vergleichbarkeit oft diesen Kategorien zugeordnet, wobei anerkannt wird, dass sich Parametersätze, Materialien und Qualifizierungsmethoden zwischen Implementierungen unterscheiden.
Staatliche Quellen können für die Einordnung von Forschung und Messtechnik eine Teilmenge der Kategorien beschreiben. NIST listet und beschreibt Pulverbettfusion, Materialauftrag mit gerichteter Energieeinbringung, Materialextrusion, Bad-Photopolymerisation, Binder-Jetting und Material-Jetting; die Seite trägt den Hinweis „Aktualisiert am 15. April 2025“. [3] Diese Liste ist beschreibend, stellt aber nicht den vollständigen Satz von sieben Kategorien dar (z. B. ist Schichtlaminierung auf dieser Seite nicht enthalten), weshalb industrielle Vergleiche typischerweise die breitere Taxonomie als oberste Gruppierung verwenden und anschließend prozessspezifische Kennzahlen und Nachbearbeitungsaspekte anwenden. [3][2]
- Binder-Jetting [2]
- Materialauftrag mit gerichteter Energieeinbringung [2]
- Materialextrusion [2]
- Material-Jetting [2]
- Pulverbettfusion [2]
- Schichtlaminierung [2]
- Bad-Photopolymerisation [2]
Technische Leistungskennzahlen (was Hersteller veröffentlichen — und was sie weglassen)
Spezifikationen für industrielle additive Fertigung kombinieren typischerweise Geometrie, Prozessparameter und produktionsbezogene Betriebsgrenzen, standardisieren deren Bedeutung jedoch nicht technologieübergreifend. Bauraum/Bauvolumen bezeichnet den maximalen Raum für ein Bauteil, aber nicht den nutzbaren Raum nach Berücksichtigung von Stützstrukturen, Beschichtern oder herstellerspezifischen Konventionen für den „druckbaren“ Bereich. Für die erreichbare Genauigkeit definiert Stratasys die „Erreichbare Genauigkeit“ der F900 als ±0.089 mm oder ±0.0015 mm je mm (je nachdem, welcher Wert größer ist), wobei Z eine zusätzliche Toleranz von -0.000/+ Schichthöhe umfasst. Laut Hersteller wird sie „aus statistischen Daten bei 95% maßhaltigen Teilen ermittelt“. Dies verdeutlicht, dass veröffentlichte Genauigkeitswerte von Geometrie, Prozesskontrolle und Definitionsmethode abhängen. [9] Spezifikationen für metallische Pulverbettfusion können die Energiezufuhr und Scanparameter betonen; EOS nennt eine Scan-Geschwindigkeit von bis zu 7.0 m/s und einen Fokusdurchmesser von ca. 100 µm für die EOS M 290. Diese Werte sind keine direkten Indikatoren für den Bauteildurchsatz, weil dieser auch von Schichtdicke, Hatch-Strategie, Packungsdichte und Nachbearbeitung (z. B. Entpulvern und Wärmebehandlung) abhängt. [12] Anbieter können Zykluszeitangaben als modusabhängige Druckzeiten veröffentlichen; HP nennt Druckzeiten von 12 h (ausgewogener Druckmodus), 9.40 h (schneller Druckmodus) und 13.50 h (robuster Druckmodus) für die HP Jet Fusion 5200 Series. Solche Angaben umfassen jedoch möglicherweise nicht Abkühlung, Entpacken oder nachgelagerte Endbearbeitung. [13] Photopolymer-Plattformen können Auflösung und Maßhaltigkeit getrennt angeben; Carbon nennt auf der M3-Seite XY- und Z-Auflösungswerte (XY 160 µm; Z 25, 50 oder 100 µm) und gibt separat die „Allgemeine Genauigkeit (M2)“ mit bis zu ±70 μm + 1 μm je mm Bauteilabmessung sowie die „Wiederholgenauigkeit in der Produktion“ mit bis zu ±40 μm an. Dies unterstreicht, dass „Auflösung“, „Genauigkeit“ und „Wiederholbarkeit“ unterschiedliche Kennzahlen sind, die von unterschiedlichen Testbedingungen abhängen. [15][16]
Repräsentative Systeme und Vergleichstabelle (herstellerveröffentlichte Spezifikationen)
Die unten aufgeführten Systeme sind im engen Sinne repräsentativ, insofern jedes davon eine dokumentierte industrielle AM-Maschine innerhalb einer definierten Prozesskategorie ist, mit herstellerveröffentlichten Spezifikationen, die geeignet sind zu veranschaulichen, wie sich industrielle Dokumentation zwischen Technologien unterscheidet. Der Vergleich ist kein Ranking und verzichtet darauf, die Leistung in eine einzelne prozessübergreifende Kennzahl zu normalisieren, da veröffentlichte Werte (z. B. Scan-Geschwindigkeit, erreichbare Genauigkeit oder Druckzeitmodi) ohne gemeinsame Testartefakte und Produktionsannahmen nicht direkt vergleichbar sind. [9][12]
Wo in der bereitgestellten Faktengrundlage eine Prozesskategorie ohne repräsentative Maschine aufgeführt ist, wird der Eintrag mit „Keine verlässliche Angabe gefunden“ markiert, damit stattdessen keine unbelegten Modelle oder numerischen Schwellenwerte eingesetzt werden. [2]
Repräsentative industrielle 3D-Drucker nach Prozesskategorie (herstellerveröffentlichte Spezifikationen)
| Prozesskategorie (ISO/ASTM) | Beispielsystem (Modell) | Bauvolumen / Bauraum (mit Einheiten) | Herstellerveröffentlichte Kennzahl(en), Standortanforderungen und Hinweise |
|---|---|---|---|
| Binder-Jetting | Keine verlässliche Angabe gefunden | Keine verlässliche Angabe gefunden | Leistungskennzahl: Keine verlässliche Angabe gefunden. Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Herstellerangaben zur „Druckgeschwindigkeit“ sind häufig prozess- und materialabhängig; hier wird keine herstellerveröffentlichte Spezifikation angegeben. |
| Materialauftrag mit gerichteter Energieeinbringung | Keine verlässliche Angabe gefunden | Keine verlässliche Angabe gefunden | Leistungskennzahl: Keine verlässliche Angabe gefunden. Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: DED wird oft über Parameter des Auftragskopfs und der Energiequelle spezifiziert; hier liegt kein repräsentatives industrielles Datenblatt vor. |
| Materialextrusion | Stratasys F900 | 914.4 × 609.6 × 914.4 mm (36 × 24 × 36 in.). [9] | Leistungskennzahl: Erreichbare Genauigkeit ±0.089 mm oder ±0.0015 mm je mm (je nachdem, welcher Wert größer ist); Z umfasst eine zusätzliche Toleranz von -0.000/+ Schichthöhe; abgeleitet aus statistischen Daten bei 95% maßhaltigen Teilen. [9] Standortanforderungen: 230 VAC (dreiphasig) 50/60 Hz; Strom 40 A; Druckluft 90–120 psi; Mindestdurchfluss 20 CFM. [9] Hinweise: „Erreichbare Genauigkeit“ ist eine herstellerdefinierte statistische Aussage und entspricht nicht dem Düsendurchmesser oder der Schichtdicke. [9] |
| Materialextrusion | BigRep ONE | x 1005 y 1005 z 1005 (mm). [14] | Leistungskennzahl: Schichthöhenauflösung 0.1 mm – 1.4 mm. [14] Standortanforderungen: Druckbetttemperatur max. 80 °C; Druckergewicht ca. 460 kg. [14] Hinweise: Ein großes Bauvolumen impliziert keine feinen Details; der Bereich der Schichthöhe zeigt ein breites Prozessfenster, das Oberflächenfinish gegen Durchsatz abwägt. [14] |
| Material-Jetting | Keine verlässliche Angabe gefunden | Keine verlässliche Angabe gefunden | Leistungskennzahl: Keine verlässliche Angabe gefunden. Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Industrielles Material-Jetting wird üblicherweise durch Tropfen-/Pixelparameter und Nachhärtungsschritte spezifiziert; hier liegt kein repräsentatives industrielles Datenblatt vor. |
| Pulverbettfusion | EOS M 290 | 250 × 250 × 325 mm. [12] | Leistungskennzahl: Laserleistung 1 × 400 W (Yb-Faserlaser); Scan-Geschwindigkeit bis zu 7.0 m/s; Fokusdurchmesser ca. 100 µm. [12] Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Scan-Geschwindigkeit und Fokusdurchmesser sind Prozessparameter und sagen allein weder die Bauteilzykluszeit noch Endtoleranzen voraus. [12] |
| Pulverbettfusion | HP Jet Fusion 5200 Series | Effektives Bauvolumen 380 × 284 × 380 mm (15 × 11.2 × 15 in). [13] | Leistungskennzahl: Druckzeit 12 h (ausgewogener Druckmodus); 9.40 h (schneller Druckmodus); 13.50 h (robuster Druckmodus). [13] Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Modusbasierte Angaben zur „Druckzeit“ können Abkühlung und Nachbearbeitung ausschließen und sind nicht direkt mit Laser-Scan-Geschwindigkeiten vergleichbar. [13] |
| Schichtlaminierung | Keine verlässliche Angabe gefunden | Keine verlässliche Angabe gefunden | Leistungskennzahl: Keine verlässliche Angabe gefunden. Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Systeme zur Schichtlaminierung sind oft durch das Fügeverfahren und die Handhabung des Schichtmaterials eingeschränkt; hier liegt kein repräsentatives industrielles Datenblatt vor. |
| Bad-Photopolymerisation | Carbon M3 Max | 400 × 250 × 460 mm (15.7 × 9.8 × 18.1 in). [15] | Leistungskennzahl: XY-Auflösung 160 µm; Z-Auflösung 25, 50 oder 100 µm. [15] Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Auflösung ist nicht dasselbe wie Maßgenauigkeit oder Produktionswiederholbarkeit, die je nach Modellfamilie separat angegeben werden können. [15][16] |
| Bad-Photopolymerisation | 3D Systems Figure 4 Production | Druckbares Bauvolumen (W × D × H) 124.8 × 70.2 × 346 mm (4.9 × 2.8 × 13.6 in). [17] | Leistungskennzahl: Keine verlässliche Angabe gefunden. Standortanforderungen: Keine verlässliche Angabe gefunden. Hinweise: Der Begriff „druckbares“ Bauvolumen kann einen eingeschränkten Bereich beschreiben, der durch Optik, Materialhandhabung oder Prozesskontrollen definiert wird, und nicht bloß die Größe der Kammer. [17] |
Fertigungsablauf und Integration (Vorbereitung — Druck — Nachbearbeitung)
Industrielle AM-Workflows trennen typischerweise Vorverarbeitung (Datenaufbereitung, Einrichtung des Baujobs, Verschachtelung der Bauteile, Parameterauswahl), Drucken (Auftragsausführung mit Überwachung und Rückverfolgbarkeit) und Nachbearbeitung (Entfernen von Stützstrukturen, Entpulvern, Aushärten, Wärmebehandlung und Inspektion) auf eine Weise, die je nach Prozesskategorie stark variiert. Die Technologiebeschreibungen von NIST heben diese Prozessunterschiede auf übergeordneter Ebene hervor (z. B. die Pulverhandhabung und Fusionsschritte in der Pulverbettfusion gegenüber Materialzufuhr und Verfestigung bei Extrusion oder Bad-Photopolymerisation). [3] Herstellerdokumentationen betonen ebenfalls Angaben zur Fabrikintegration, doch deren Umfang hängt von der jeweiligen Umsetzung ab: EOS beschreibt die „EOS System Suite“ als Lösung, die sich mit einem Fertigungsleitsystem (MES) und IT-Systemen in der Fertigung verbinden lässt und detaillierte Qualitätsberichte erstellt. Stratasys verweist auf MTConnect-Unterstützung für vernetzte Fertigungsabläufe und beschreibt außerdem Datensicherheit einschließlich der Einhaltung der STIG-Vorgaben des US-Verteidigungsministeriums mithilfe der ProtectAM-Technologie. [12][9]
Anwendungen in der Industrie (wo jeder Prozess typischerweise eingesetzt wird)
Industrielle Polymersysteme werden häufig ausgewählt, wenn geometrische Komplexität, Gewichtsreduzierung, Korrosionsbeständigkeit oder elektrische Isolierung erforderlich sind, doch die erreichbare Oberflächenqualität, Anisotropie und der Nachbearbeitungsaufwand unterscheiden sich je nach Prozessfamilie. Die Beschreibungen von NIST unterscheiden zum Beispiel das Abscheideverhalten von Filament oder Ausgangsmaterial bei der Materialextrusion vom Aushärtungsverhalten flüssiger Harze bei der Bad-Photopolymerisation und von der Konsolidierung von Pulverschichten bei der Pulverbettfusion, was wiederum Stützstrategien, Oberflächentextur und Finish-Arbeiten beeinflusst. [3]
Industrielle Metallsysteme werden typischerweise rund um Pulverbettfusion und Materialauftrag mit gerichteter Energieeinbringung eingeordnet, mit unterschiedlichen Abwägungen bei Merkmalsauflösung, Auftragsstrategie und nachgelagerter Qualifizierung. Die Beschreibungen von NIST betonen, dass diese Technologien unterschiedliche Arten der Zufuhr und Konsolidierung von Metall umfassen (Pulverbett-Schichtung und Energie-Scanning gegenüber gerichtetem Auftrag mit einer Energiequelle), und diese Unterschiede wirken sich auf die Prüfplanung, Wärmebehandlung und Schritte zur Bauteilentnahme aus. [3]
Checkliste für Auswahlkriterien (Engineering und Betrieb)
Die Auswahl eines industriellen 3D-Druckers wird in der Regel ebenso stark durch die Betriebsbereitschaft eingeschränkt wie durch die nominelle geometrische Leistungsfähigkeit. So können modusbasierte Zykluszeitangaben (wie für die HP Jet Fusion 5200 Series veröffentlicht) für die Planung relevant sein, während Versorgungsmedien am Standort und Aussagen zur Datensicherheit (wie für die Stratasys F900 veröffentlicht) bestimmen können, ob ein Standort eine AM-Maschine innerhalb der Fabrikrichtlinien installieren und betreiben kann. [13][9]
- Ermitteln Sie die funktionalen Anforderungen des Bauteils (Lasten, Temperatureinwirkung, chemische Umgebung) und ordnen Sie sie den geeigneten AM-Prozesskategorien zu. [3]
- Bestätigen Sie, ob der benötigte Materialsatz mit der ausgewählten AM-Maschine und ihrem dokumentierten Workflow kompatibel ist. [1]
- Definieren Sie Toleranz- und Verifikationsansatz und betrachten Sie die Herstellerangabe „erreichbare Genauigkeit“ als definitionsgebunden und nicht als universell. [9]
- Vergleichen Sie Bauraum/Bauvolumen mit Bauteilgröße, Stützstrategie und Orientierungseinschränkungen. [9]
- Bewerten Sie Durchsatzannahmen anhand der herstellerveröffentlichten Konventionen zur Zykluszeit (z. B. modusbasierte Druckzeit) und berücksichtigen Sie den Arbeitsaufwand für die Nachbearbeitung. [13]
- Prüfen Sie die Eignung des Standorts (Stromversorgung, Druckluft, Bodenbelastung, Grenzwerte für Umgebungsbedingungen) anhand der Herstelleranforderungen für die Installation, sofern verfügbar. [9]
- Bestimmen Sie den Integrationsbedarf für Planung und Rückverfolgbarkeit (z. B. MES-Integration, Anbindung an die Fertigungs-IT, MTConnect) und beachten Sie, dass Schnittstellen zusätzliche Software und Validierung erfordern können. [12][9]
- Definieren Sie Cybersicherheits- sowie Export-/Kontrollbeschränkungen, einschließlich etwaiger herstellerveröffentlichter STIG-bezogener Angaben, sofern zutreffend. [9]
- Berücksichtigen Sie die Erwartungen an Qualitätsdokumentation und Berichtswesen, einschließlich etwaiger Herstellerwerkzeuge, die für Qualitätsberichte positioniert sind. [12]
Sicherheits-, Compliance- und Umweltanforderungen
Industrielle AM-Implementierungen erfordern typischerweise Maßnahmen zum Schutz vor elektrischen und thermischen Gefahren, luftgetragenen Partikeln und flüchtigen Verbindungen (prozess- und materialabhängig) sowie für den sicheren Umgang mit Pulvern, Harzen oder erhitzten Polymeren. Da industrielle Drucker als AM-Systeme installiert werden, umfassen Sicherheitsaspekte oft nicht nur die Druckeinheit, sondern auch Peripheriegeräte und Nachbearbeitungsschritte (z. B. Entpulverstationen, Aushärteeinheiten und Praktiken zur Materiallagerung). [1]
Hersteller können ausdrückliche Grenzwerte für Umgebungsbedingungen als Teil ihrer Installations- und Betriebsanleitung veröffentlichen. Für die Stratasys F900 beträgt die maximale Raumtemperatur 29 °C (85 °F) und die maximale Luftfeuchtigkeit im Raum 80%, was Standortgrenzen und keine Kennzahlen zur Bauteilleistung sind. [9] Einige industrielle Datenblätter enthalten auch regulatorische oder Konformitätsverweise als dokumentierte Position (z. B. umfasst die Dokumentation zur Stratasys Fortus 450mc einen Eintrag „Erfüllung regulatorischer Anforderungen“), doch die spezifischen Zertifizierungen und ihre Anwendbarkeit variieren je nach Modellkonfiguration und Rechtsraum. [18]
Zukünftige Trends und Standardisierung (begrenzt, quellengestützt)
Standardisierungsbemühungen in der industriellen additiven Fertigung betonen häufig gemeinsame Terminologie, Interoperabilität und Messmethoden, weil prozessübergreifende Vergleiche von konsistenten Definitionen von Begriffen wie Prozesskategorie und Umfang des AM-Systems abhängen. [1] NIST stellt AM in seinen öffentlichen Materialien unter den Gesichtspunkten von Definition und Messtechnik dar und unterstreicht damit die Rolle von Prozessbeschreibungen und Metrologie bei der Qualifizierung der industriellen additiven Fertigung. [4]
Fragen & Antworten (FAQ)
Was ist ein industrieller 3D-Drucker (fabriktauglicher 3D-Druck) im Sinne der additiven Fertigung?
In normbasierten Begriffen ist AM das „Verfahren zum Verbinden von Materialien, um Bauteile aus 3D-Modelldaten herzustellen, gewöhnlich Schicht für Schicht…“, und ein AM-System umfasst die „Maschine und Zusatzgeräte, die für die additive Fertigung verwendet werden.“ [1] „Industrieller 3D-Drucker“ wird typischerweise im Sinne eines produktiv eingesetzten AM-Systems verwendet, einschließlich Peripherie und kontrollierter Workflows, und nicht nur für die Druckeinheit.
Was sind die sieben Prozesskategorien der industriellen additiven Fertigung (und welche sind in Fabriken am häufigsten)?
Die sieben Kategorien sind: Binder-Jetting; Materialauftrag mit gerichteter Energieeinbringung; Materialextrusion; Material-Jetting; Pulverbettfusion; Schichtlaminierung; Bad-Photopolymerisation. [2] NIST beschreibt eine häufig referenzierte Teilmenge (Pulverbettfusion; Materialauftrag mit gerichteter Energieeinbringung; Materialextrusion; Bad-Photopolymerisation; Binder-Jetting; Material-Jetting) und präsentiert auf dieser Seite keine vollständige Liste mit sieben Kategorien. [3]
Wie unterscheiden sich Bauvolumen und erreichbare Genauigkeit bei industriellen 3D-Druckern?
Bauraum/Bauvolumen beschreibt die maximale geometrische Kapazität, etwa den Bauraum der Stratasys F900 von 914.4 × 609.6 × 914.4 mm. [9] Die erreichbare Genauigkeit ist eine separate, definitionsgebundene Leistungsaussage; Stratasys gibt für die F900 eine erreichbare Genauigkeit von ±0.089 mm oder ±0.0015 mm je mm (je nachdem, welcher Wert größer ist) an, abgeleitet aus statistischen Daten bei 95% maßhaltigen Teilen. [9] Carbon gibt die „Allgemeine Genauigkeit (M2)“ separat mit bis zu ±70 μm + 1 μm je mm Bauteilabmessung und die „Wiederholgenauigkeit in der Produktion“ mit bis zu ±40 μm an. Dies zeigt, dass Genauigkeit und Wiederholbarkeit unabhängig von der Auflösung veröffentlicht werden können. [16]
Was bedeutet „Großformatdruck“ bei industriellen 3D-Druckern?
In Herstellerangaben bezieht sich „Großformat“ häufig auf ein ausdrücklich dokumentiertes Bauvolumen und nicht auf einen universellen Schwellenwert. BigRep ONE gibt ein Bauvolumen von x 1005 y 1005 z 1005 (mm) an, während Stratasys F900 einen Bauraum von 914.4 × 609.6 × 914.4 mm (36 × 24 × 36 in.) angibt. [14][9] Diese Werte zeigen unterschiedliche Großformat-Bauräume innerhalb der Kategorie Materialextrusion.
Expertenfrage — Welche Fabrikintegrationsschnittstellen werden von Anbietern industrieller 3D-Drucker genannt (z. B. MTConnect, MES-Konnektivität)?
Stratasys verweist in der F900-Dokumentation auf MTConnect-Bereitschaft als Teil eines Rahmens für vernetzte Workflows. [9] EOS beschreibt die „EOS System Suite“ als Lösung, die sich mit MES und IT-Systemen in der Fertigung verbinden lässt und detaillierte Qualitätsberichte erstellt. [12] Der praktische Integrationsumfang variiert je nach Standortarchitektur, Softwarekonfiguration und Validierungsanforderungen.
Expertenfrage — Welche Standortanforderungen können einen Standort von der Installation eines industriellen 3D-Druckers ausschließen?
Installationsgrenzen der Anbieter können Versorgungsmedien und Grenzwerte für Umgebungsbedingungen umfassen. Für die Stratasys F900 gehören dazu 230 VAC (dreiphasig) 50/60 Hz Stromversorgung bei 40 A und Druckluft von 90–120 psi mit einem Mindestdurchfluss von 20 CFM sowie Betriebsumgebungsgrenzen mit einer maximalen Raumtemperatur von 29 °C und einer maximalen Raumfeuchtigkeit von 80%. [9] Vergleichbare Zahlen zu Standortanforderungen für andere repräsentative Systeme in diesem Artikel werden in den bereitgestellten Quellen nicht durchgängig veröffentlicht, daher gilt für standortbezogene modellübergreifende Vergleiche „Keine verlässliche Angabe gefunden“. [12][13]
Quellen
- OPC Foundation OPC UA Additive Manufacturing Companion Specification v1.00 — Definitionen (Abschnitt 3.2)
- HP Learning Center — Arten des 3D-Drucks
- NIST — Technologien der additiven Fertigung (aktualisiert am 15. April 2025)
- NIST — Themenbegriffe: Additive Fertigung
- Justia Patents — US-Patent 4,575,330 (Stereolithografie)
- Justia Patents — US-Patent 5,121,329 (Patentdatensatz zum FDM-Verfahren)
- Justia Patents — US-Patent 4,863,538 (Selektives Lasersintern)
- Justia Patents — US-Patent 5,204,055 (Binder-Jetting)
- Stratasys — Produktspezifikationsblatt für den F900-Drucker (pssfdmf900_0225a.pdf)
- MIT News — Eine neue Ära des 3D-Drucks (Binder-Jetting-Darstellung)
- Sandia National Laboratories — LENS-Technologie
- EOS — Datenblatt EOS M 290 (sds-eos-m-290)
- HP — Produktseite für 3D-Drucker (Spezifikationen der Jet Fusion 5200 Series)
- BigRep — Technische Spezifikationen der BigRep ONE
- Carbon — M3-3D-Drucker (Spezifikationen für M3 Max und Auflösungstabelle)
- Carbon — M2-3D-Drucker (Genauigkeit und Wiederholbarkeit)
- 3D Systems — Figure 4 Production (druckbares Bauvolumen)
- Stratasys — Produktspezifikationsblatt der Fortus 450mc (pssfdmfortus450mc_0925a.pdf)




